机械表配件
金属坯冲压成型工艺,检查针距间隙与铅笔针精准应用指南
摘要
金属坯冲压成型中的针距间隙核心逻辑 在金属坯冲压成型过程中,模具刃口的针距间隙直接决定了工件的断面质量与尺寸精度。间隙过小会导致材料撕裂面产生严重的二次挤压,增加冲裁力并加速模具磨损;间隙过大则会使材料受到过大的拉伸作用,导致断口粗糙、塌角增大,甚至出现毛刺超标的问题。实际生产中,这一参数通常以板厚百分比或微米级数值进行标定,例如针对0.5mm厚的低碳钢板,单边间隙常控制在0.03mm至0.05
金属坯冲压成型中的针距间隙核心逻辑
在金属坯冲压成型过程中,模具刃口的针距间隙直接决定了工件的断面质量与尺寸精度。间隙过小会导致材料撕裂面产生严重的二次挤压,增加冲裁力并加速模具磨损;间隙过大则会使材料受到过大的拉伸作用,导致断口粗糙、塌角增大,甚至出现毛刺超标的问题。实际生产中,这一参数通常以板厚百分比或微米级数值进行标定,例如针对0.5mm厚的低碳钢板,单边间隙常控制在0.03mm至0.05mm之间,具体数值需依据材料延展性与硬度动态调整。
精密模具的设计标准中,间隙均匀性是保证批量一致性的关键。若模具上下模在闭合状态下针距间隙不均,冲压过程中材料受力不均,极易引发制件扭曲或模具侧向磨损。现代高精度冲压设备通过高精度导柱导套系统配合精密垫片,将间隙误差控制在微米级别,从而确保每一冲次的受力状态一致。工程师需定期使用塞尺或专用间隙片检测模具闭合状态,确保各部位间隙符合工艺规范,避免因间隙偏差导致的批量废品。
铅笔针在精密检测中的精准应用场景
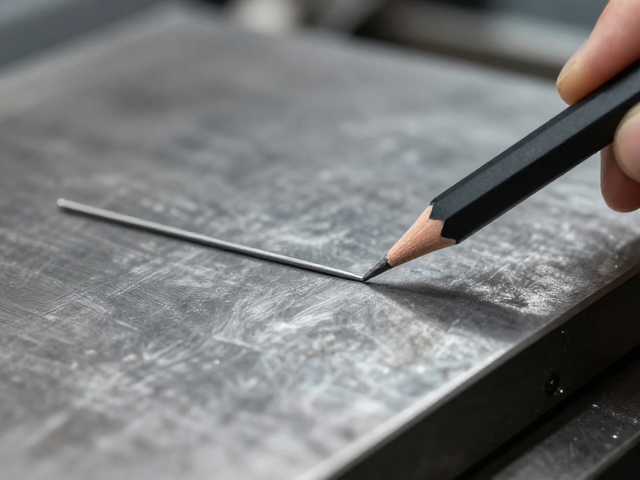
铅笔针作为一种高灵敏度的人工检测工具,在模具间隙微小偏差的排查中发挥着独特作用。相较于电子千分尺,铅笔针(即削尖的硬质石墨笔芯或专用划线针)能通过接触痕迹的连续性判断间隙状态。当模具刃口间隙均匀时,铅笔针在两模面间移动时受到的阻力均匀,划出的线条连贯平滑;若存在局部间隙过大或刃口损伤,铅笔针会在接触点产生卡顿或跳跃,通过观察线条中断或变粗的位置,可快速定位间隙异常区域。
在实际操作中,技术人员常利用铅笔针配合透光法进行初步校验。将铅笔针置于模具刃口附近,通过观察光线透过间隙的情况与铅笔针接触反馈,辅助判断微米级的间隙变化。这种方法特别适用于复杂曲面模具或非规则刃口的间隙检查,能够直观反映接触状态。需要注意的是,铅笔针的硬度需与模具钢材相匹配,过软的笔针易变形影响判断,过硬则可能损伤刃口表面,通常选用H或2H硬度的专用检测针,以确保检测结果的可靠性与模具安全性。
工艺参数与检测工具的协同优化
金属坯冲压成型的质量稳定性依赖于工艺参数与检测手段的紧密配合。在确定针距间隙后,需结合材料特性验证铅笔针检测的有效性。对于高硬度合金材料,间隙控制更为严格,铅笔针检测时需更加轻柔,避免因外力导致模具微量位移影响判断精度。同时,环境温度变化会影响模具钢材的热胀冷缩,进而改变实际间隙,因此在高精度检测中,需将检测环境控制在标准温度范围内,确保铅笔针反馈的数据真实反映模具状态。
建立基于铅笔针检测反馈的间隙调整机制,可显著提升冲压工艺的控制水平。通过记录不同材料、不同厚度下铅笔针检测的阻力变化与最终制件质量,形成数据库,为后续模具调试提供参考。这种经验数据与理论间隙值的结合,有助于快速解决生产中出现的质量波动问题。技术人员应定期校准铅笔针的尖端形态,确保检测工具的基准一致,避免因工具磨损引入额外误差,从而维持冲压成型工艺的高精度与高效率。