机械表配件
金属坯冲压成型工艺详解,自动机械表计时小时针精密制造解析
摘要
金属坯冲压成型的基础逻辑与材料选择 冲压成型是机械表计时小时针制造链条中的核心环节,其本质是利用模具对金属板材施加压力,使其发生塑性变形从而获得预定形状。在制表工业中,常见的基材包括不锈钢、金合金、钛金属以及经过特殊处理的钢材。不同材质的屈服强度和延展性差异,直接决定了冲压过程中的压力参数和模具寿命。例如,316L精钢因其优异的耐腐蚀性和适中的硬度,常被用于主流品牌的中低端系列,而18K金则因质
金属坯冲压成型的基础逻辑与材料选择
冲压成型是机械表计时小时针制造链条中的核心环节,其本质是利用模具对金属板材施加压力,使其发生塑性变形从而获得预定形状。在制表工业中,常见的基材包括不锈钢、金合金、钛金属以及经过特殊处理的钢材。不同材质的屈服强度和延展性差异,直接决定了冲压过程中的压力参数和模具寿命。例如,316L精钢因其优异的耐腐蚀性和适中的硬度,常被用于主流品牌的中低端系列,而18K金则因质地较软且昂贵,通常需要更精密的模具间隙控制以防止边缘开裂或厚度不均。
材料的选择不仅关乎最终成品的视觉质感,更影响着后续加工工序的稳定性。高硬度的金属坯在冲压后会产生显著的加工硬化现象,这要求工程师在工序设计中预留退火步骤以恢复材料韧性,避免在后续切割或成型中发生断裂。此外,金属坯的表面状态至关重要,镜面抛光的坯料能减少模具摩擦,降低次品率,而拉丝或磨砂处理的坯料则需要更高的模具精度来维持纹理的一致性。这种对材料物理特性的深度依赖,使得每一款小时针的设计都必须经过严密的材料力学计算。
精密模具设计与冲压工艺的执行细节
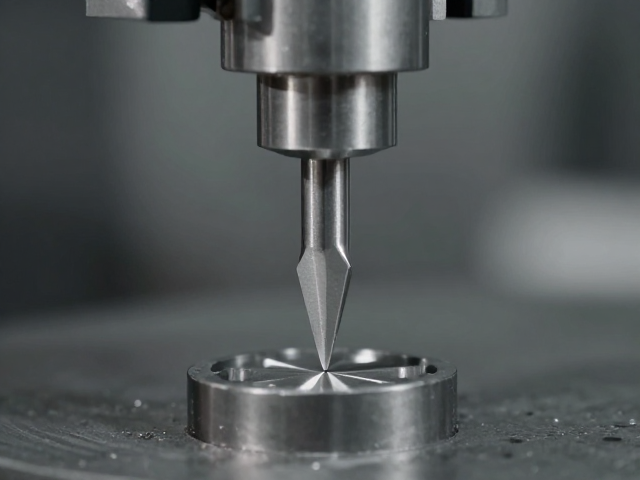
模具是决定小时针几何精度的关键工具,通常由高硬度工具钢制成,经过CNC加工、电火花加工(EDM)以及精密研磨等多道工序制备。模具的型腔设计需严格遵循小时针的三维图纸,考虑到金属流动的特性,设计师会在非关键区域设置微小的拔模斜度,以确保冲压后的零件能顺利从模具中脱出,避免表面划伤或变形。对于带有镂空或复杂图案的小时针,模具还需集成精密的冲切结构,以在一次冲压动作中完成外形轮廓与内部细节的形成。
冲压过程中的压力控制直接影响零件的尺寸稳定性。现代制表工厂多采用高精度伺服冲压机,能够实时监测并调整吨位,确保每次冲压的压力均匀分布。金属坯在模具中受力后,分子结构发生重新排列,形成固定的形状。这一过程对环境温度和模具温度也有严格要求,温度波动可能导致模具微量膨胀或收缩,进而影响小时针的厚度公差和边缘锐度。因此,恒温车间和定期的模具校准是维持高良品率的必要措施。
冲压后处理与表面精制的工艺流程
冲压成型后的金属坯虽然已具雏形,但表面仍存在微小的毛刺和应力残留,必须经过一系列后处理才能达到佩戴标准。首道工序通常为去毛刺,通过滚筒研磨或振动研磨技术,利用磨料与零件表面的摩擦作用,去除冲压产生的锐边和飞边。这一过程需严格控制时间和磨料硬度,以免过度磨损零件主体,影响原始设计的线条感。对于高光泽度的表面,后续还需进行多道抛光工序,从粗抛到镜面抛光的过渡需使用不同粒度的研磨膏,以确保表面达到无划痕、高反射的视觉效果。
应力释放是后处理中不可忽视的一环。冲压过程中产生的内应力若未完全消除,会在后续使用或长期存放中导致零件变形甚至断裂。因此,热处理或时效处理常被引入工艺流程中,通过特定的温度曲线加热和缓慢冷却,使金属内部结构趋于稳定。此外,表面清洁也是关键步骤,超声波清洗可去除残留的研磨颗粒和油污,确保后续电镀或涂层附着的均匀性。只有经过严格质检的表面,才能进入最终的组装环节,确保小时针在表盘上的运行稳定且美观。
精密检测与质量控制的标准体系
在小时针制造中,尺寸精度和外观检查是质量控制的核心。由于小时针尺寸微小,通常使用光学投影仪或激光扫描设备进行非接触式测量,检测其长度、宽度、厚度以及镂空部分的尺寸偏差。公差范围通常控制在微米级别,任何超出允许误差的零件都会被立即剔除。外观检查则依赖于高倍显微镜和经验丰富的质检人员,重点观察表面是否有划痕、凹坑、氧化斑点或颜色不均等问题。对于镀金或喷漆的小时针,还需检查涂层的附着力和均匀性,确保其在日常佩戴中不易脱落或变色。
功能性测试也是质量把控的重要组成部分。虽然小时针主要起指示作用,但其安装的稳定性直接影响手表的运行。部分高端工艺要求测试小时针与表盘之间的间隙,确保其在受到轻微震动或温度变化时不会触碰表盘或指针,避免影响读时或造成损坏。此外,耐腐蚀性测试会通过盐雾试验模拟极端环境,验证表面处理层的防护能力。只有通过所有既定测试标准的零件,才会被标记为合格品,流入下一道组装工序,从而保证最终腕表产品的可靠性和耐用性。