机械表配件
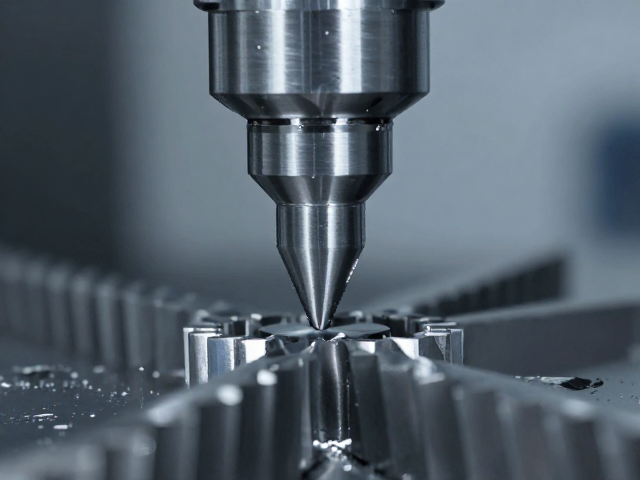
齿形精密铣削工艺,倒角抛光确保加工精度可靠
摘要
齿形精密铣削的核心技术路径 齿形精密铣削并非简单的材料去除过程,而是基于高精度数控系统与专用刀具几何形状的协同作用。在加工过程中,刀具的刃口形状必须严格对应目标齿形的理论轮廓,通过多轴联动控制,实现刀具与工件之间的精确相对运动。这种工艺对机床的动态刚度、主轴回转精度以及进给系统的平稳性有着极高的要求,任何微小的振动或定位误差都会直接反映在齿面的微观几何形态上,进而影响最终产品的传动性能。 为了获
齿形精密铣削的核心技术路径
齿形精密铣削并非简单的材料去除过程,而是基于高精度数控系统与专用刀具几何形状的协同作用。在加工过程中,刀具的刃口形状必须严格对应目标齿形的理论轮廓,通过多轴联动控制,实现刀具与工件之间的精确相对运动。这种工艺对机床的动态刚度、主轴回转精度以及进给系统的平稳性有着极高的要求,任何微小的振动或定位误差都会直接反映在齿面的微观几何形态上,进而影响最终产品的传动性能。
为了获得理想的齿形精度,工艺参数的设定需要经过严密的计算与验证。切削速度、进给速率以及切削深度等关键参数会直接影响切削力的分布和热变形情况。在实际操作中,通常采用微量切削策略,通过分层铣削来逐步逼近理论齿形,从而降低单次切削带来的残余应力。同时,冷却润滑系统的效能决定了加工区域的温度场稳定性,有效的冷却可以减少因热膨胀导致的尺寸偏差,确保齿廓在微观尺度上的真实性与一致性。
倒角与抛光对精度的关键影响
齿形表面的倒角处理不仅是外观修饰,更是消除微观缺陷、提升结构完整性的必要工序。在铣削完成后,齿根或齿顶边缘往往存在微小的毛刺或应力集中点,这些缺陷在后续装配或运行中可能成为疲劳裂纹的起源。通过专用的倒角刀具或柔性砂轮,对齿形边缘进行精细修整,能够平滑过渡区域,降低应力集中系数,从而显著提高齿轮在重载或高速工况下的使用寿命。
抛光工艺则进一步提升了齿面的微观粗糙度,优化了接触斑点的质量。高质量的抛光能够去除齿面残留的加工刀痕,使表面达到规定的Ra值标准,这不仅有助于降低啮合过程中的摩擦系数,还能改善润滑条件的保持能力。在精密传动场景中,齿面的微观平整度直接影响接触刚度和噪音表现,因此,抛光并非独立的收尾步骤,而是与铣削精度紧密耦合的质量控制环节,二者共同决定了最终零件的可靠性指标。
加工精度的验证与保障体系
确保齿形精密铣削与倒角抛光后的精度可靠,必须依赖于严密的检测与反馈机制。现代检测技术通常采用高精度齿轮测量中心或激光扫描设备,对齿廓偏差、齿距累积误差以及螺旋线偏差进行全方位数据采集。这些数据与理论模型进行比对,生成严密的误差图谱,从而直观展示加工过程中的偏差分布情况。通过分析这些数据,技术人员可以反向修正刀具补偿值或优化铣削路径,形成闭环的质量控制流程。
除了几何尺寸的检测,表面完整性的评价也是保障精度的重要一环。金相分析、硬度测试以及残余应力测量等手段,能够评估齿形深层的材料性能变化。例如,过度的切削热可能导致齿面硬化层过深或产生显微裂纹,这会在长期运行中引发早期失效。因此,建立从微观组织到宏观尺寸的综合评价体系,是确保齿形精密铣削工艺稳定输出合格产品的关键,它使得加工过程不再是孤立的制造环节,而是与材料科学和力学性能紧密关联的系统工程。