机械表配件
齿形精密铣削工艺如何消除齿轮偏心?自动机械机芯精度解析
摘要
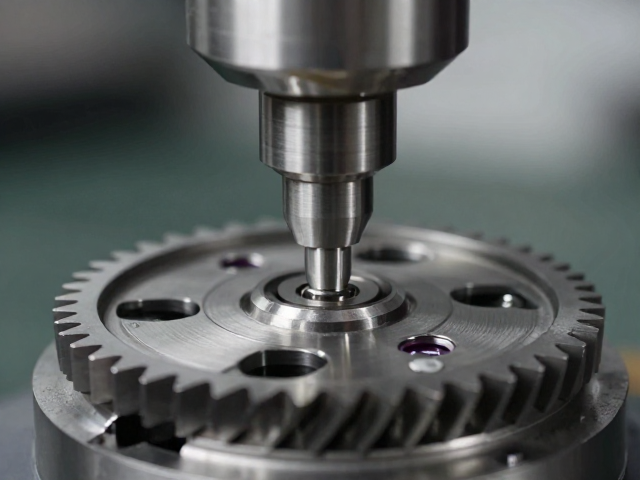
齿形精密铣削工艺如何消除齿轮偏心 齿轮加工过程中的偏心问题,通常源于毛坯定位误差、夹具夹持变形以及机床主轴回转精度不足等多重因素。在精密机械机芯的生产链条中,齿轮作为动力传输的核心单元,其径向跳动和轴向窜动会直接导致擒纵机构运作不稳定,进而影响走时精度。齿形精密铣削技术通过高精度数控系统控制刀具与工件的相对运动,利用分度头或回转工作台的微米级定位能力,确保每一齿槽的加工基准与齿轮几何中心高度重合
齿形精密铣削工艺如何消除齿轮偏心
齿轮加工过程中的偏心问题,通常源于毛坯定位误差、夹具夹持变形以及机床主轴回转精度不足等多重因素。在精密机械机芯的生产链条中,齿轮作为动力传输的核心单元,其径向跳动和轴向窜动会直接导致擒纵机构运作不稳定,进而影响走时精度。齿形精密铣削技术通过高精度数控系统控制刀具与工件的相对运动,利用分度头或回转工作台的微米级定位能力,确保每一齿槽的加工基准与齿轮几何中心高度重合。这种工艺并非依赖单一工序,而是通过优化刀具路径和切削参数,从物理结构上减少因材料内应力释放或装夹不当引发的周期性误差。
现代精密铣削设备通常配备高刚性主轴和线性导轨,能够抑制切削过程中的微振动,这是保持齿轮中心稳定的关键。在实际操作中,采用无心磨削或精密车削预处理毛坯,再结合铣削成型,能显著降低初始偏心量。通过实时监测切削力变化,系统可动态调整进给速率,避免因切削阻力不均导致工件微小位移。这种对机械动态平衡的极致追求,使得齿轮在成型后能够严格遵循设计图纸的公差要求,为后续装配奠定坚实的物理基础,确保动力传递的平滑与精准。
自动机械机芯精度解析
自动机械机芯的精度表现,主要取决于擒纵系统、发条盒以及齿轮系的协同工作状态。机芯走时误差通常以“秒/天”为单位进行量化,高端精密机芯通过优化游丝材质与摆轮结构,将日差控制在更小的区间。齿轮系的传动效率直接影响着动力储存的稳定性,若齿轮存在微小偏心或齿形误差,会在高速运转中产生额外摩擦,导致能量损耗并引发摆幅下降。因此,机芯内部的每一个齿轮副都需要经过严密的精度匹配,确保啮合过程中的接触点均匀,减少因机械干涉带来的周期性误差。
为了验证机芯的长期稳定性,制造商通常会在多种姿态和温度环境下进行走时测试。这些测试会记录机芯在不同位置下的走时差异,以评估其等时性表现。齿轮的齿形精度与表面光洁度会直接影响这些测试数据的表现,高精度的铣削工艺能够减少齿面微观不平度,降低滑动摩擦系数。通过精密计算齿轮比和中心距,工程师能够优化动力输出曲线,使机芯在满弦与低弦状态下保持相对一致的动力输出。这种对机械细节的严苛把控,构成了自动机械机芯高精度的核心逻辑。