机械表配件
表圈拆卸与圆环冲压工艺,定期清洁缝隙保养指南
摘要
表圈拆卸的力学原理与操作边界 表圈拆卸并非单纯的物理撬动,而是基于精密机械结构的应力释放过程。大多数旋转表圈通过卡扣或螺纹与表壳固定,拆卸时需克服金属间的静摩擦力与卡钉的咬合力。操作者需使用专用尼龙撬棒或软质塑料片,沿表圈与表壳接缝处均匀施力,避免使用金属工具直接接触金属表面,以防留下永久性划痕或导致金属疲劳断裂。 在操作过程中,力度控制是核心变量。过大的冲击力可能导致表圈内侧的定位销变形,进而
表圈拆卸的力学原理与操作边界
表圈拆卸并非单纯的物理撬动,而是基于精密机械结构的应力释放过程。大多数旋转表圈通过卡扣或螺纹与表壳固定,拆卸时需克服金属间的静摩擦力与卡钉的咬合力。操作者需使用专用尼龙撬棒或软质塑料片,沿表圈与表壳接缝处均匀施力,避免使用金属工具直接接触金属表面,以防留下永久性划痕或导致金属疲劳断裂。
在操作过程中,力度控制是核心变量。过大的冲击力可能导致表圈内侧的定位销变形,进而影响旋转时的段落感与精度。对于带有陶瓷材质的表圈,其硬度虽高但脆性较大,局部受力不均极易引发微裂纹甚至崩角。因此,标准的拆卸动作应表现为缓慢、连续的推力,而非瞬间的爆发力,确保应力均匀分布在整个圆周面上,保护内部精密的阻尼结构。
圆环冲压工艺的材料特性与成型逻辑
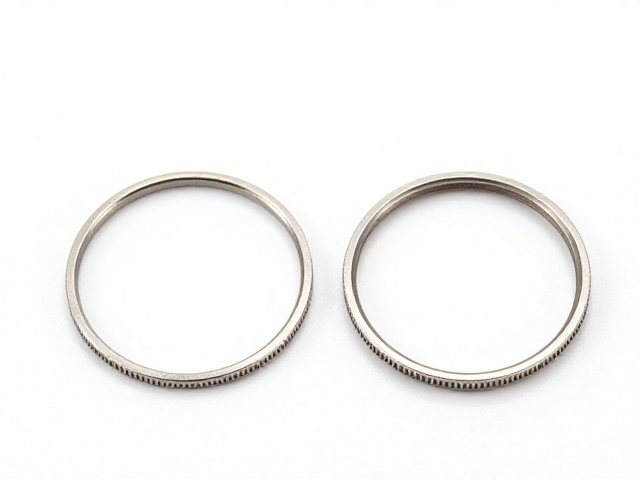
圆环冲压是制造表圈的基础工艺,其核心在于利用模具对金属板材进行塑性变形。以316L不锈钢为例,材料需经过退火处理以消除内应力,提升延展性。冲压过程中,冲头向下施压,材料在模具间隙中发生剪切与流动,形成所需的环形轮廓。这一过程对模具的精度要求极高,任何微小的偏差都会导致表圈边缘出现毛刺或尺寸超差,直接影响后续组装的同心度。
成型后的圆环还需经过多道整形工序,以消除回弹效应,确保几何形状的稳定性。对于贵金属或特殊合金,冲压参数需根据材料的屈服强度进行精确计算。现代工艺中,数控冲压设备能实现微米级的定位精度,使得表圈内外径公差控制在极小范围内。这种高精度的成型基础,为后续的表面处理和装配提供了可靠的物理条件,是保证腕表外观一致性与耐用性的关键环节。
缝隙污垢的累积机制与清洁风险
表圈与表壳之间的缝隙是污垢累积的重灾区,主要成分包括皮脂、灰尘、洗涤剂残留以及环境中的微粒。长期积累不仅影响美观,更可能渗入内部阻尼结构,导致旋转生涩或卡顿。清洁时需警惕溶剂的选择,某些含有强酸、强碱或高浓度酒精的清洁剂可能腐蚀表圈表面的涂层或氧化层,导致褪色或光泽度下降。
使用超声波清洗机时,频率与功率的设置至关重要。过高的频率可能对某些经过特殊表面处理(如PVD涂层)的表圈造成损伤,导致涂层剥离。因此,对于带有复杂表面处理的表圈,建议采用软毛刷配合中性清洁剂进行手工轻柔刷洗。清洁过程中需保持动作轻柔,避免刷毛勾住缝隙边缘,造成微观层面的划伤,从而加速污垢的再次附着。
定期保养中的润滑维护与结构复原
在完成清洁后,对活动部件进行适当的润滑是恢复功能的关键步骤。针对旋转表圈的阻尼结构,通常建议使用专用的硅基润滑脂,其具有耐水、耐温且不易干涸的特性。润滑脂应微量涂抹于定位销或阻尼片接触面,过多则可能导致油脂溢出污染表盘,过少则无法形成有效的润滑膜,导致旋转阻力过大。
组装时需严格对齐各部件,确保表圈能够顺畅旋转且段落感清晰。在重新安装表圈时,需检查卡钉是否完好,有无变形或缺失。若发现卡钉损坏,必须更换同规格配件,不可强行安装。组装完成后,需进行多次旋转测试,确认无异响、卡顿或松动现象,确保表圈在正常使用范围内保持稳定的机械性能。
日常使用中的防护细节与环境管理
日常佩戴过程中,避免表圈接触尖锐物体是防止物理损伤的首要原则。潜水或运动时,即使是不锈钢表圈也可能因撞击硬物而产生凹陷或变形,进而影响与表壳的配合精度。建议在高强度活动前,检查表圈旋转是否顺畅,确认无异物卡滞。此外,海水中的盐分具有腐蚀性,接触海水后应及时用清水冲洗并擦干,防止盐结晶嵌入缝隙,长期侵蚀金属表面。
温湿度变化会对金属部件产生微小的物理影响,极端高温或低温环境可能改变润滑脂的粘度,进而影响旋转手感。因此,在极端环境下使用后,建议让腕表在常温环境中静置一段时间,使内部结构恢复稳定状态。定期观察表圈外观,若发现涂层剥落、变色或旋转阻力异常增大,应及时寻求专业维修人员的检测,避免小问题演变为严重的机械故障。