机械表配件
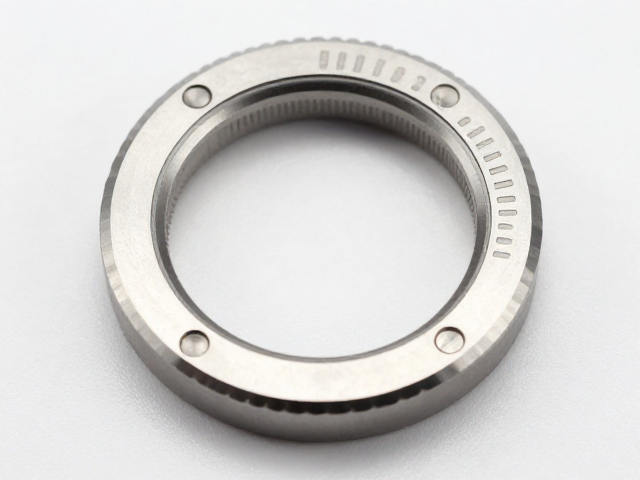
圆环冲压成型工艺解析,如何满足改装表圈与潜水机械表的精密需求
摘要
圆环冲压成型的基础原理与材料选择 圆环冲压成型是精密金属加工中的核心环节,其本质是通过模具对金属板材施加径向与切向压力,使其产生塑性变形从而形成预定形状。在改装表圈及潜水机械表的应用场景中,材料的选择直接决定了成型的成功率与最终产品的物理性能。高强度的不锈钢或铝合金板材因其优异的延展性和回弹控制特性,成为主流选择。不锈钢如304或316L系列,能够在承受巨大冲裁力的同时保持尺寸稳定性,而铝合金则
圆环冲压成型的基础原理与材料选择
圆环冲压成型是精密金属加工中的核心环节,其本质是通过模具对金属板材施加径向与切向压力,使其产生塑性变形从而形成预定形状。在改装表圈及潜水机械表的应用场景中,材料的选择直接决定了成型的成功率与最终产品的物理性能。高强度的不锈钢或铝合金板材因其优异的延展性和回弹控制特性,成为主流选择。不锈钢如304或316L系列,能够在承受巨大冲裁力的同时保持尺寸稳定性,而铝合金则因轻量化优势,常被用于需要降低腕表整体重量的设计中。
材料表面的处理状态对冲压过程有着显著影响。退火处理可以消除材料内部的残余应力,提高其塑性,使得圆环在成型过程中不易出现开裂或起皱现象。实际生产中,需根据板材的厚度、硬度以及预期的成型深度,精确计算材料的屈服强度与抗拉强度。若材料过硬,模具需承受更大的压力,增加设备损耗;若材料过软,则难以保持圆环的几何精度,导致后续加工困难。因此,原材料的理化指标必须经过严格筛查,确保每一批次的材料性能一致,这是保证大批量生产稳定性的前提。
模具设计与精密冲压的关键参数
模具的几何结构是决定圆环成型精度的核心因素。在冲压过程中,凸模与凹模之间的间隙需经过严密的计算与调试。间隙过小会导致材料变薄甚至断裂,间隙过大则会引起材料起皱和尺寸超差。对于潜水表圈所需的高精度圆环,模具通常采用硬质合金制造,以应对高强度的冲压作业并减少磨损。模具型腔的光洁度直接影响成品表面质量,镜面处理的模具表面能减少摩擦阻力,防止材料表面划伤,确保表圈外观的细腻与均匀。
冲压过程中的压力控制与速度调节也是关键技术点。液压机或伺服压力机需提供稳定且可精确调节的冲压力,以应对不同厚度材料的成型需求。冲压速度会影响材料的流动特性,过快可能导致材料破裂,过慢则降低生产效率。在实际操作中,通常采用分段冲压或多次退火再冲压的方式,逐步释放材料内部应力,逐步逼近最终形状。这种工艺策略能有效避免一次性成型带来的变形失控,确保圆环的同心度和平面度满足潜水机械表对密封性与操作手感的严苛要求。
后处理工艺对精密性能的提升
冲压成型后的圆环通常需要经过多道后处理工序,以消除成型过程中产生的内应力并提升表面质量。去毛刺是首要步骤,通过机械滚磨或电解去毛刺技术,清除圆环边缘在冲压过程中形成的微小金属屑,防止其在装配过程中划伤密封圈或影响佩戴舒适度。随后进行的喷砂或拉丝处理,不仅赋予表圈特定的视觉质感,还能提高表面的耐磨性和抗指纹能力,这对于长期暴露在海水或潮湿环境中的潜水表而言至关重要。
热处理与时效处理是提升圆环尺寸稳定性的关键措施。经过冲压变形的金属内部存在复杂的应力分布,通过固溶处理或人工时效,可以消除残余应力,防止零件在长期使用中发生尺寸漂移或变形。对于高精度要求的潜水表圈,还需进行精密磨削和抛光,确保圆环与表壳配合面的平整度控制在微米级别。这种精细的后处理工艺,使得圆环在承受水压和机械冲击时,仍能保持结构的完整性和功能的可靠性,满足潜水装备的安全标准。
在潜水机械表中的实际应用与验证
潜水机械表对表圈的要求极为苛刻,尤其是单向旋转功能与刻度清晰度。冲压成型的圆环需经过精密的车削和打磨,以形成与表壳配合的卡口结构。在实际装配中,圆环与表壳的配合间隙需经过严格检测,确保在高压环境下不会发生渗漏或错位。刻度部分通常通过激光雕刻或丝印后覆盖蓝宝石水晶玻璃保护,冲压形成的平整表面为这些二次加工提供了良好的基础,保证了刻度的清晰度和夜光材料的填充均匀性。
为了验证冲压成型圆环的性能,需进行一系列模拟实战环境的测试。水压测试是核心环节,将组装好的表圈置于高压舱中,模拟潜水员在数百米深度下的受力情况,检查圆环是否有变形或松动。此外,耐腐蚀测试也是必要步骤,通过盐雾试验评估圆环表面处理后的抗腐蚀能力,确保其在海水环境中长期使用不生锈、不变色。这些基于真实物理环境的测试数据,不仅验证了冲压工艺的稳定性,也为后续工艺优化提供了宝贵的参考依据,确保每一枚潜水表圈都能胜任极端环境下的使用需求。