机械表配件
圆环冲压成型工艺详解,24小时刻度与旋转阻尼检查指南
摘要
圆环冲压成型的核心工艺解析 圆环冲压成型是金属加工领域中针对环形零件进行塑性变形的关键技术,其核心在于利用模具对板材施加径向与切向压力,使材料发生均匀的流动与贴合。该工艺通常涉及开卷、定尺、冲压、校形等连续工序,其中模具的几何设计决定了圆环的精度与表面质量。在实际生产环境中,材料的选择需严格遵循力学性能标准,确保其在冲压过程中具备良好的延展性与抗裂性,避免因应力集中导致边缘破裂或厚度不均。 工艺
圆环冲压成型的核心工艺解析
圆环冲压成型是金属加工领域中针对环形零件进行塑性变形的关键技术,其核心在于利用模具对板材施加径向与切向压力,使材料发生均匀的流动与贴合。该工艺通常涉及开卷、定尺、冲压、校形等连续工序,其中模具的几何设计决定了圆环的精度与表面质量。在实际生产环境中,材料的选择需严格遵循力学性能标准,确保其在冲压过程中具备良好的延展性与抗裂性,避免因应力集中导致边缘破裂或厚度不均。
工艺参数的设定直接影响成型的稳定性,其中冲压速度、模具间隙以及润滑条件是三大控制要素。模具间隙过小会增加摩擦阻力,导致材料硬化加剧甚至断裂;间隙过大则会引起圆环壁厚不均和尺寸超差。润滑剂的涂抹均匀性会显著降低模具与板材间的摩擦系数,提升材料流动的顺畅度。通过精确计算板材的展开长度与变形过程中的应变分布,工程师能够优化冲压路径,减少回弹现象,确保圆环在脱模后保持预期的几何形状与尺寸精度。
24小时刻度标识的精度控制标准
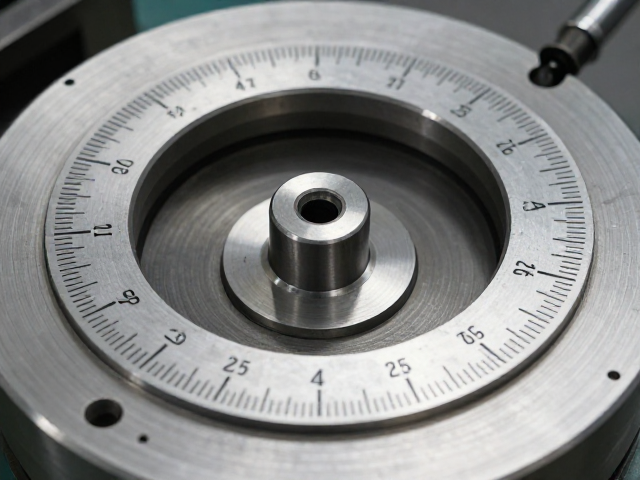
在涉及旋转部件的圆环结构中,24小时刻度通常作为时间指示或角度定位的关键标识,其加工精度直接影响产品的功能有效性。刻度线的加工多采用激光打标或高精度蚀刻工艺,要求线条宽度、深度及位置偏差严格符合设计图纸规范。在实际检测中,刻度线的同心度误差需控制在极小范围内,以确保指针或传感器在旋转过程中能准确对应每一个小时节点,避免因刻度偏移导致的读数错误。
刻度数据的真实性与可追溯性依赖于严密的计量校准流程。生产过程中使用的标尺、光学投影仪或激光干涉仪需定期通过国家法定计量机构进行检定,确保测量数据的法律效力与技术可信度。对于高精度要求的场景,刻度线的角度分度误差通常要求小于0.1度,这一标准源于精密机械行业的通用技术规范,旨在保证长期运行下的指示一致性。任何关于刻度精度的宣称必须基于可复现的实测数据,而非理论估算。
旋转阻尼特性的检测与验证方法
旋转阻尼是衡量圆环类部件在旋转过程中阻力特性的重要指标,直接影响操作的手感与定位稳定性。阻尼特性主要由内部摩擦结构、润滑介质粘度及配合间隙共同决定。在检测过程中,需使用专用扭矩测试仪对圆环施加旋转力,记录其启动扭矩与运行扭矩的变化曲线。启动扭矩反映克服静摩擦所需的最小力量,而运行扭矩则体现动态旋转过程中的阻力水平,两者共同构成阻尼特性的核心数据。
检测环境的温度与湿度会对阻尼材料的物理特性产生显著影响,因此标准测试通常在恒温恒湿实验室中进行,以消除环境变量带来的数据波动。测试时需确保圆环处于自由旋转状态,避免外部约束干扰扭矩读数。对于不同批次的产品,阻尼值的离散系数需控制在允许范围内,以保证产品性能的一致性。通过对比不同润滑状态下或不同磨损阶段的阻尼数据,可以评估部件的使用寿命与维护周期,为后续工艺改进提供数据支持。