机械表配件
圆环冲压成型工艺,胶圈弹簧检查与厚度高度匹配指南
摘要
圆环冲压成型工艺的核心机理与材料选择 圆环冲压成型是金属加工领域中将平面板材转化为闭合或开放环形结构的关键工序,其核心在于利用模具的径向约束与轴向压力,使材料发生塑性变形。在这一过程中,材料内部的应力分布直接决定了最终产品的几何精度与力学性能。常用的材料包括低碳钢、不锈钢以及铜合金,不同材质的屈服强度和延伸率差异,要求工程师在前期设定更为严密的工艺参数。例如,304不锈钢因其优异的耐腐蚀性和适中
圆环冲压成型工艺的核心机理与材料选择
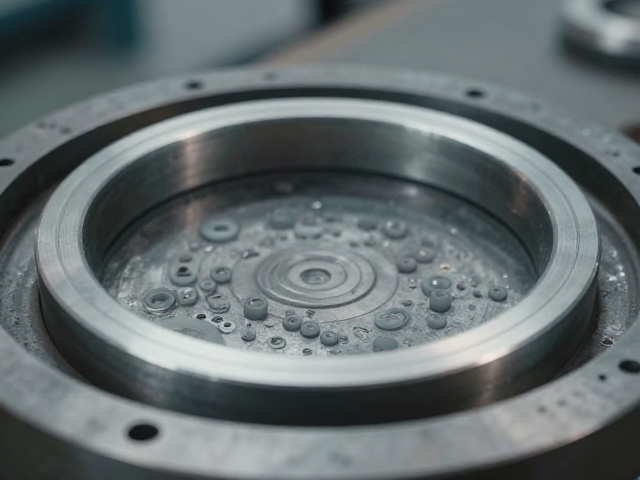
圆环冲压成型是金属加工领域中将平面板材转化为闭合或开放环形结构的关键工序,其核心在于利用模具的径向约束与轴向压力,使材料发生塑性变形。在这一过程中,材料内部的应力分布直接决定了最终产品的几何精度与力学性能。常用的材料包括低碳钢、不锈钢以及铜合金,不同材质的屈服强度和延伸率差异,要求工程师在前期设定更为严密的工艺参数。例如,304不锈钢因其优异的耐腐蚀性和适中的成型能力,常被应用于密封件或结构连接环的生产,其屈服强度通常在200-300MPa区间,这要求冲压力度需经过严密的计算,以避免材料在成型瞬间出现开裂或回弹过度。
成型过程中的摩擦管理是决定圆环表面质量的关键变量。模具与板材之间若缺乏有效的润滑,会导致局部应力集中,进而引发褶皱或厚度不均。工业实践中,常采用合成油脂或二硫化钼基润滑剂,以减少模具与材料间的摩擦系数。同时,板材的原始厚度公差控制也至关重要,国家标准中对于冷轧钢板厚度的允许偏差有着明确规定,通常控制在±0.02mm至±0.05mm之间,这一精度要求直接影响了后续弹簧配合的稳定性。若原材料厚度波动过大,即便模具精度极高,成品圆环的内径与高度也难以保持一致,从而在装配阶段产生累积误差。
胶圈弹簧的力学特性与检测标准
胶圈弹簧,通常指由弹性材料(如橡胶、硅胶或聚氨酯)制成的环形密封或缓冲元件,其性能表现高度依赖于材料的硬度、压缩永久变形率以及回弹特性。在工业检测中,邵氏硬度是衡量胶圈弹簧基础性能的首要指标,一般通过邵氏A型硬度计进行测量,标准测试条件为室温23℃,压力1kgf,压头直径3.5mm。对于常见的密封用胶圈,硬度范围多集中在40-70 Shore A之间,过高的硬度会导致密封接触应力不足,而过低的硬度则可能在高压环境下发生挤出失效。检测时需确保样品无气泡、杂质,且边缘整齐,以排除因成型缺陷导致的数据偏差。
除了硬度,压缩永久变形率是评估胶圈弹簧长期使用寿命的核心数据。该指标反映了材料在特定温度和压缩状态下,解除外力后无法恢复原状的比例。依据GB/T 7759-2015《橡胶或塑料硬度和材料参数 压入硬度试验方法》及相关老化测试标准,样品需在70℃×22h或100℃×70h的老化条件下进行测试,压缩率通常设定为25%或30%。若某批次胶圈的压缩永久变形率超过35%,则表明其分子结构已发生不可逆的交联或降解,即便初期尺寸符合要求,在实际装配后也难以提供稳定的弹力支撑,极易导致泄漏或松动。
厚度与高度的匹配逻辑与公差分析
胶圈弹簧在圆环冲压件中的应用,本质上是实现弹性元件与刚性金属基体的精密配合,厚度与高度的匹配需遵循严密的几何与力学逻辑。圆环冲压成型的内径精度直接影响胶圈的预压缩量,若圆环内径偏大,胶圈在装配后的径向压缩量不足,导致接触压力不够;反之,内径偏小则会导致胶圈过度挤压,甚至发生剪切破坏。因此,圆环冲压后的内径公差通常需控制在IT7至IT8级,即±0.01mm至±0.02mm范围内,以确保胶圈能均匀受力。
高度匹配则涉及胶圈自由高度与圆环安装槽深度的协同设计。安装槽的深度误差会与胶圈高度的误差形成叠加效应,直接影响装配后的密封比压。在实际工程中,通常采用极值法或统计法计算累积公差。假设胶圈自由高度公差为±0.1mm,圆环槽深公差为±0.05mm,则装配后的间隙或过盈量波动范围可达±0.15mm。为应对这一波动,胶圈的设计截面直径需预留足够的压缩余量,通常建议压缩率在15%-30%之间,以平衡密封效果与材料疲劳寿命。若高度匹配不当,过大的压缩会导致胶圈快速失效,而压缩不足则无法形成有效密封。
检测流程与质量控制要点
针对圆环冲压件与胶圈弹簧的匹配性,建立标准化的检测流程是确保产品质量的基础。检测环境需保持在标准实验室条件下,即温度23±2℃,相对湿度50±5%,以避免温湿度变化对弹性材料性能产生干扰。在尺寸检测环节,推荐使用高精度影像测量仪或气动量规,对圆环的内径、外径、高度以及胶圈的截面直径进行多点测量。影像测量仪通过光学成像技术,可非接触式获取微米级尺寸数据,有效避免接触式测量可能导致的软性材料变形误差。
数据记录与分析需遵循SPC(统计过程控制)原则,对关键尺寸进行CPK(过程能力指数)分析。当CPK值低于1.33时,表明生产过程能力不足,需立即排查模具磨损、材料批次差异或冲压参数波动等根本原因。对于胶圈弹簧,还需定期进行外观检查,重点识别是否存在飞边、裂纹或表面杂质。任何可见的缺陷都可能成为应力集中点,在动态负载下引发早期失效。检测数据的实时反馈机制,有助于及时调整冲压成型工艺参数,确保每一批次产品均能稳定符合设计规格。