机械表配件
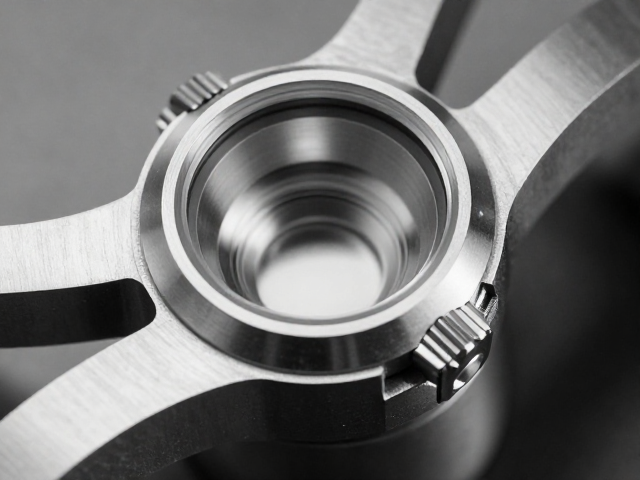
旋入式表冠壳体锻压成型与镜面打磨工艺解析
摘要
旋入式表冠壳体锻压成型的材料选择与基础成型逻辑 旋入式表冠壳体作为腕表防水系统的关键机械部件,其制造起点高度依赖于材料的微观结构与延展性。工业界普遍采用316L精钢或904L精钢作为基础基材,这两类不锈钢因含有较高比例的钼和镍,能在后续高压锻压过程中保持优异的抗应力腐蚀能力。材料需经过精密的热处理退火工序,以消除内部晶格应力,确保金属在受到巨大径向压力时不发生脆性断裂。这种预处理是保证壳体在形成
旋入式表冠壳体锻压成型的材料选择与基础成型逻辑
旋入式表冠壳体作为腕表防水系统的关键机械部件,其制造起点高度依赖于材料的微观结构与延展性。工业界普遍采用316L精钢或904L精钢作为基础基材,这两类不锈钢因含有较高比例的钼和镍,能在后续高压锻压过程中保持优异的抗应力腐蚀能力。材料需经过精密的热处理退火工序,以消除内部晶格应力,确保金属在受到巨大径向压力时不发生脆性断裂。这种预处理是保证壳体在形成螺纹结构时,牙型完整且无微裂纹的前提条件。
锻压成型过程通常采用多工位冷镦或等温锻造技术,通过高吨位压力机对圆柱形坯料施加瞬时高压。在模具腔体内,金属流线严格遵循表冠轮廓分布,形成连续的纤维状结构。这种冷作硬化效应显著提升了壳体本体的硬度与耐磨性。成型后的半成品并非最终形态,其内部螺纹尚未完全定型,表面仍保留锻造产生的氧化皮与粗糙纹理,需进入下一道精密加工环节进行尺寸修正与表面预处理。
螺纹结构的高精度加工与公差控制
螺纹结构的加工是决定旋入式表冠防水性能的核心环节,主要依赖高精度数控车床或专用螺纹滚压设备完成。工业标准中,表冠螺纹的螺距精度通常控制在微米级别,以确保与表壳螺纹孔的紧密配合。在加工过程中,刀具路径需经过严密的计算,以平衡切削力与散热,避免因局部过热导致螺纹牙型变形。对于采用滚压工艺的壳体,金属纤维在塑性变形中被挤压成型,这种无切削加工方式不仅提高了螺纹表面的致密度,还增强了螺纹根部的抗疲劳强度。
公差配合的设计直接关联腕表的防水等级,通常旋入式表冠需满足IP68或更高标准的防水要求。这意味着螺纹配合间隙必须极小,同时需预留足够的过盈量以应对温度变化引起的金属热胀冷缩。加工过程中会定期使用三坐标测量仪检测螺纹的中径、螺距累积误差及牙型半角偏差。任何一项参数超出既定公差范围,都会导致旋入时阻力异常或密封失效。因此,在线检测系统的引入使得每一枚壳体在出厂前都能获得严密的尺寸数据支撑,确保批量生产的一致性。
镜面打磨的多阶段工艺流程解析
镜面打磨并非单一工序,而是一系列从粗磨到精抛的阶梯式过程。起始阶段使用金刚石磨盘对锻压成型的壳体表面进行去除加工,消除锻造留下的凹坑与毛刺。随后,逐步更换更细粒度的碳化硅或氧化铝磨头,对表面进行逐级细化。这一阶段的核心在于控制磨削深度与压力,防止因过度切削导致壳体壁厚不均或产生隐性应力集中。每一次换砂都需彻底清洁表面,避免粗颗粒残留划伤已形成的镜面基底。
精磨阶段采用软性砂轮配合微粉研磨膏,重点处理螺纹根部及侧面过渡区域。由于表冠结构复杂,存在大量死角,传统机械打磨难以全覆盖,因此常辅以柔性抛光轮进行局部修整。在此过程中,工匠需凭借经验判断镜面反光的一致性,确保光线在壳体表面形成连续、无扭曲的反射带。此阶段还会引入超声波清洗,去除嵌入金属表面的细微研磨介质,为后续的阳极氧化或PVD镀膜提供洁净的表面环境。
表面光泽度的检测标准与成品防护
镜面效果的最终评判依赖于严格的光学检测与物理性能测试。在标准光源箱下,壳体表面不得出现可见的橘皮纹、磨痕或色差。光泽度仪会定期校准,以数值形式量化表面反射光强度,通常要求镜面表冠的光泽度值保持在特定高区间内,以体现工艺的精细程度。此外,盐雾测试是验证表面处理后耐腐蚀性能的关键环节,合格产品需在规定时长内无锈蚀点产生,证明其已具备应对日常潮湿环境的能力。
成品防护涉及严密的包装与仓储规范,以防止镜面在运输过程中受到硬性碰撞或化学侵蚀。高洁净度车间内,每枚表冠经人工复检确认无瑕疵后,会放入防静电包装袋。仓储环境需控制温湿度,避免金属表面因环境变化产生氧化斑。这种严密的后期管理流程,确保了旋入式表冠壳体在组装前始终保持最佳的物理状态与视觉表现,为最终腕表的整体品质提供坚实基础。