机械表配件
透底表壳壳体锻压成型工艺与防水胶圈密封性优化解析
摘要
透底表壳锻压成型的核心工艺解析 透底表壳在锻造过程中面临着金属流动性与成型精度的双重挑战,通常选用316L精钢或钛合金作为基材,通过等温锻造或等静压技术消除内部应力。这一过程要求模具温度与坯料温度保持高度一致,以确保金属在高压下能均匀填充复杂纹路,避免出现折叠或裂纹等缺陷。对于透底设计,底盖与表壳的连接处需预留严密的公差空间,通常控制在微米级别,以应对后续组装时的机械应力。 成型后的表壳需经过多
透底表壳锻压成型的核心工艺解析
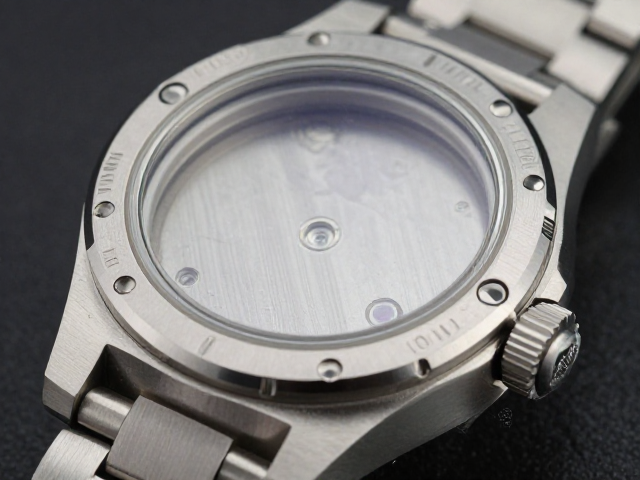
透底表壳在锻造过程中面临着金属流动性与成型精度的双重挑战,通常选用316L精钢或钛合金作为基材,通过等温锻造或等静压技术消除内部应力。这一过程要求模具温度与坯料温度保持高度一致,以确保金属在高压下能均匀填充复杂纹路,避免出现折叠或裂纹等缺陷。对于透底设计,底盖与表壳的连接处需预留严密的公差空间,通常控制在微米级别,以应对后续组装时的机械应力。
成型后的表壳需经过多道次的机械加工与表面处理,包括CNC精车、喷砂及抛光,这些步骤直接决定了最终产品的外观质感与尺寸稳定性。特别是在透底区域,打磨工艺需格外精细,既要保证蓝宝石水晶玻璃底盖的贴合度,又要避免因过度加工导致金属疲劳。实际生产中,工程师会通过三维扫描数据比对,实时监控每一批次产品的形位公差,确保所有透底表壳在视觉通透性与结构强度上达到统一标准。
防水胶圈的材料选择与压缩形变控制
防水性能的核心在于橡胶密封圈的压缩形变,目前行业主流采用氟橡胶(FKM)或硅橡胶(VMQ)材料,这两种材料在高温、低温及化学腐蚀环境下能保持优异的弹性回复率。氟橡胶因其出色的耐油性和耐老化特性,常被应用于高端潜水表或复杂功能腕表中,其压缩永久变形率需控制在15%以内,以确保长期佩戴后仍能维持严密的密封状态。硅胶橡胶则因其更佳的低温灵活性,常用于需要频繁接触冷水或极端环境的使用场景。
胶圈的几何设计需严格遵循Hirth螺纹或精密卡口的设计规范,通过计算胶圈在沟槽内的压缩率来确定最佳线径。一般而言,静态密封下的压缩率保持在15%-20%之间,这一区间能在保证密封力的同时,防止胶圈因过度挤压而发生永久性塑性变形或挤出失效。实际检测中,会使用投影仪或激光测量仪对胶圈的内径、外径及线径进行全检,任何超出公差范围的胶圈都会被视为不合格品,直接流入生产线可能导致严重的渗水事故。
组装过程中的清洁度管理与预紧力施加
组装环节对洁净度有着极高要求,透底表壳与底盖的结合面必须在无尘室环境中进行操作,任何微小的灰尘颗粒都可能成为渗水的隐患。在放置防水胶圈前,需使用高纯度异丙醇对金属接触面进行超声波清洗,随后通过离子风球去除静电吸附的微尘。这一步骤能显著降低因异物残留导致的密封失效风险,是确保长期防水性能的基础。
在锁紧底盖时,预紧力的施加需均匀且可控,通常采用扭矩扳手或自动化旋盖设备,将扭矩值精确设定在特定范围,例如2.5N·m至3.5N·m之间,具体数值依据表壳材质和螺纹规格而定。过大的扭矩可能导致螺纹滑牙或胶圈破裂,而过小的扭矩则无法提供足够的接触压力。组装完成后,需立即进行初步的气密性检查,通过加压设备监测压力衰减情况,快速筛选出声泄漏率超标的次品。
气密性检测与水压测试的标准流程
气密性检测是验证密封效果的关键环节,常用方法为压差法或氦质谱检漏法。压差法通过向表内充入一定压力的气体,监测规定时间内压力变化的幅度,以此判断是否存在微小泄漏。对于高精度要求的产品,氦质谱检漏仪能检测出行量低至1×10^-9 mbar·L/s的泄漏点,这种高灵敏度检测能有效识别肉眼不可见的微观缺陷。
在确认气密性合格后,产品需进入水压测试环节,模拟实际使用中的深度环境。测试时,将腕表置于高压水舱中,施加超过额定防水深度1.5倍的压力,例如额定100米防水的表款,需承受15巴以上的静水压测试。测试过程中需观察表冠、按钮及底盖处是否有渗水现象,同时监测玻璃底盖是否有异常形变。只有通过所有静态与动态压力测试的产品,才能被认定为符合防水标准,进入后续的包装与物流流程。