机械表配件
CNC精密加工与壳体锻压成型工艺详解,拉丝表面处理全解析
摘要
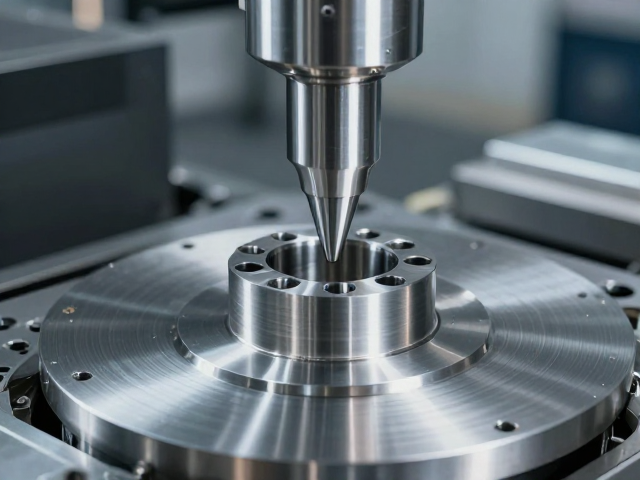
CNC精密加工的核心逻辑与公差控制 CNC精密加工通过计算机数控系统驱动机床对金属坯料进行多轴联动切削,其核心优势在于能够严格遵循CAD模型实现微米级的尺寸控制。在航空航天与医疗器械领域,此类工艺常用于处理航空铝合金、钛合金或医用不锈钢等难加工材料。加工过程中,主轴转速、进给速率及切削深度需根据材料硬度动态调整,以消除残余应力并保证表面完整性。例如,加工7075铝合金时,通常采用高速铣削策略,配
CNC精密加工的核心逻辑与公差控制
CNC精密加工通过计算机数控系统驱动机床对金属坯料进行多轴联动切削,其核心优势在于能够严格遵循CAD模型实现微米级的尺寸控制。在航空航天与医疗器械领域,此类工艺常用于处理航空铝合金、钛合金或医用不锈钢等难加工材料。加工过程中,主轴转速、进给速率及切削深度需根据材料硬度动态调整,以消除残余应力并保证表面完整性。例如,加工7075铝合金时,通常采用高速铣削策略,配合专用冷却液抑制热变形,确保关键配合面的形位公差控制在±0.01mm以内。
该工艺的稳定性高度依赖于刀具管理与程序优化。五轴联动技术使得复杂曲面零件能够一次性装夹完成加工,大幅减少了因多次定位产生的累积误差。在实际生产场景中,工程师需通过仿真软件模拟切削路径,预判刀具干涉风险,从而避免断刀或工件过切。此外,夹具的刚性设计至关重要,柔性夹具或专用压板能有效分散切削力,防止薄壁件在加工过程中发生振动变形,这对于高精度的壳体类零件尤为关键。
壳体锻压成型的材料特性与成型机理
壳体锻压成型主要利用金属材料在常温或高温下的塑性变形能力,通过模具施加巨大压力使其流动填充型腔,从而获得致密的内部组织。这一工艺显著提高了零件的机械性能,特别是抗疲劳强度和冲击韧性,使其在承受高压或高频振动环境下表现优异。常用的材料包括铝合金6061、镁合金AZ91以及高强度结构钢。在等温锻造过程中,模具与坯料保持恒定温度,有效降低了流动应力,使得复杂几何形状的壳体能够完整成型,同时减少表面折叠和裂纹缺陷。
成型过程中的参数控制直接决定了壳体的最终质量。锻造比、模具温度及润滑条件会影响金属的流动行为。过高的锻造速度可能导致局部绝热剪切带,引发材料破裂;而过低的温度则会增加成形载荷,加速模具磨损。现代锻压技术常结合有限元分析模拟金属流动,优化预成形坯料形状,以改善金属流线分布。合理的流线走向能显著提升零件在服役过程中的结构完整性,特别是在发动机缸体或变速箱壳体等关键受力部件中,这种微观组织的优化至关重要。
拉丝表面处理的工艺分类与技术要点
拉丝处理是一种通过机械摩擦去除表面微小瑕疵,形成均匀丝纹的表面处理技术,主要分为直纹拉丝、乱纹拉丝和旋纹拉丝。直纹拉丝利用研磨布或研磨轮在金属表面做直线运动,形成细密均匀的纹理,常用于家电外壳及建筑装饰件。乱纹拉丝则通过不规则的研磨轨迹产生自然随意的视觉效果,具有较强的装饰性。旋纹拉丝利用旋转运动形成同心圆纹理,多用于圆形零件如旋钮或瓶盖。不同工艺对磨料粒度、压力及运动速度有着严格要求,需根据基材硬度选择合适的研磨介质。
工艺过程中的关键在于控制划痕的深度与一致性。粗磨阶段使用较粗的砂带去除加工痕迹,细磨阶段则用细砂带或尼龙轮细化表面。对于铝合金壳体,拉丝前需进行彻底的脱脂和酸洗,防止油污残留导致拉丝不均或产生黑斑。拉丝过程中,张力控制尤为重要,过大的张力可能导致板材变形,过小的张力则无法形成清晰的纹理。此外,拉丝后的清洗与钝化处理能去除表面残留的金属粉末和氧化物,防止后续氧化变色,确保表面色泽持久稳定。
拉丝后的钝化与防护增强
拉丝处理后的金属表面处于高活性状态,极易受到环境腐蚀,因此钝化处理是不可或缺的后续步骤。钝化液通常含有铬酸盐或无铬环保成分,能在金属表面形成致密的氧化保护膜,显著提升耐腐蚀性能。对于不锈钢壳体,钝化可去除表面游离铁离子,恢复其原有的钝化膜特性;对于铝合金,钝化则能增强有机涂层的附着力,防止电化学腐蚀。该过程需在严格控制pH值和温度的槽液中进行,确保膜层均匀且厚度适中。
防护增强措施还包括喷涂透明保护漆或进行真空镀膜。透明保护漆能隔绝空气和水分,防止拉丝纹理因氧化而变暗,同时保留金属原有的光泽和触感。真空镀膜则在惰性气体环境中,通过物理气相沉积技术在表面沉积一层极薄的硬质化合物,如氮化钛或碳化钛,大幅提升表面硬度和耐磨性。这种复合处理工艺特别适用于高频接触或恶劣环境下的精密壳体,既保留了拉丝装饰效果,又赋予了优异的功能性防护,满足了高端制造领域对外观与性能的双重需求。