机械表配件
摆轮辐条更换防震油与圆盘精密车削工艺详解
摘要
摆轮辐条防震油更换的操作规范 摆轮游丝组件是机械腕表机芯中负责精准计时的核心振荡系统,其中摆轮辐条与摆轮盘的连接处常配有微型防震器或支撑点,这些部位在长期运行中会因摩擦产生微量金属屑,若不及时清理并重新施加专用防震油,会导致摆轮转动阻力增加,进而引发走时误差。更换防震油并非简单的涂抹,而是需要先将摆轮组件从机芯主板上安全拆卸,使用无水酒精配合专用清洗槽对摆轮盘、辐条轴颈进行超声波清洗或手工擦拭,
摆轮辐条防震油更换的操作规范
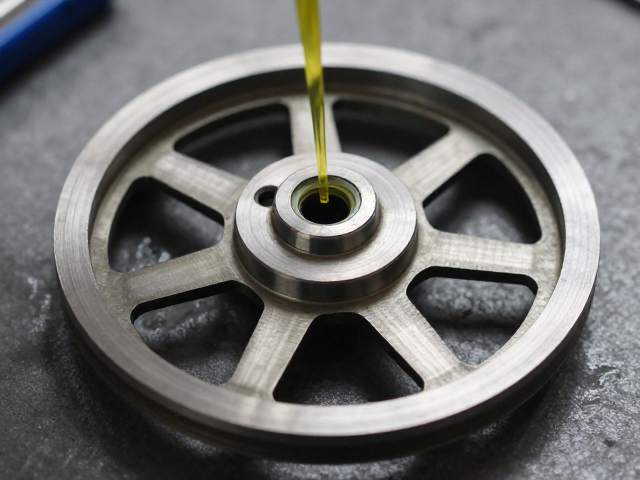
摆轮游丝组件是机械腕表机芯中负责精准计时的核心振荡系统,其中摆轮辐条与摆轮盘的连接处常配有微型防震器或支撑点,这些部位在长期运行中会因摩擦产生微量金属屑,若不及时清理并重新施加专用防震油,会导致摆轮转动阻力增加,进而引发走时误差。更换防震油并非简单的涂抹,而是需要先将摆轮组件从机芯主板上安全拆卸,使用无水酒精配合专用清洗槽对摆轮盘、辐条轴颈进行超声波清洗或手工擦拭,确保表面无陈旧油脂残留,这一步骤直接决定了新油的性能发挥。
选用高粘度指数且耐氧化合成的摆轮油至关重要,传统矿物油易随时间挥发变干,导致干摩擦,而现代合成油能维持更稳定的润滑膜。操作时需使用极细的碳纤维或玻璃油笔,蘸取微量油液,精准点涂于摆轮轴尖与防震宝石的接触面,油量控制极为关键,过多会导致油晕扩散污染游丝,引起等时性变坏;过少则无法形成完整油膜,加速轴承磨损。完成后需静置片刻让油脂均匀分布,再观察摆轮摆动是否顺畅无阻。
摆轮圆盘精密车削的工艺逻辑
摆轮盘作为调节腕表速率的关键部件,其几何形状的微小变化会直接影响摆轮的转动惯量,进而改变走时快慢。精密车削工艺通常采用高精度数控车床或专用手工校摆车削台,选用航空级不锈钢或特殊合金材料,通过去除盘缘微量材料来增加摆轮惯量,使走时变慢;反之,若需加快走时则需增加盘缘材料。这一过程对同心度要求极高,任何偏心都会导致摆轮在旋转时产生额外的惯性力,破坏等时性。
现代高精度车削常采用激光微熔覆或纳米级切削技术,以应对高硬度合金材料。在车削过程中,需实时监测摆轮的重心平衡,确保每次去除或添加材料后,摆轮仍保持静态与动态平衡。车削后的摆轮盘边缘需经过抛光处理,消除微观毛刺,防止气流阻力不均。对于高端复杂机芯,车削后的摆轮还需经过严格的等时性测试,通过不同方位和振幅下的走时数据,验证车削效果的稳定性,确保其在各种使用环境下都能保持精准。