机械表配件
圆盘精密车削工艺详解,摆轮轮缘在手动机械机芯中的核心作用
摘要
圆盘精密车削工艺的核心技术与精度控制 圆盘精密车削是制造高端手动机械机芯摆轮轮缘的关键工序,其核心在于利用高精度数控车床对合金圆盘进行微米级的切削与成型。在这一过程中,材料的选择至关重要,常见的材质包括铍铜合金、钛合金以及经过特殊处理的钢材,这些材料不仅需要具备优异的弹性模量,还需拥有良好的抗磁性和耐腐蚀特性,以确保摆轮在长期运行中保持稳定的物理性能。车削刀具通常采用金刚石或立方氮化硼(CBNB
圆盘精密车削工艺的核心技术与精度控制
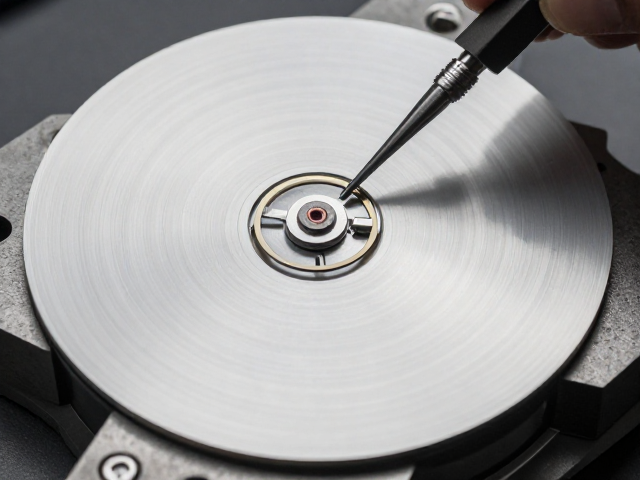
圆盘精密车削是制造高端手动机械机芯摆轮轮缘的关键工序,其核心在于利用高精度数控车床对合金圆盘进行微米级的切削与成型。在这一过程中,材料的选择至关重要,常见的材质包括铍铜合金、钛合金以及经过特殊处理的钢材,这些材料不仅需要具备优异的弹性模量,还需拥有良好的抗磁性和耐腐蚀特性,以确保摆轮在长期运行中保持稳定的物理性能。车削刀具通常采用金刚石或立方氮化硼(CBNB)材质,以应对高硬度材料的加工需求,同时刀具的几何角度经过严格计算,以最小化切削力,防止工件产生微观形变或应力残留。
精度控制是该工艺的另一项核心挑战,摆轮轮缘的圆度误差通常被控制在微米级别以内,任何微小的偏差都可能影响等时性,进而导致走时误差。为了实现这一目标,现代精密车削设备配备了高精度的光栅尺和闭环反馈系统,实时监测主轴转速、进给速度及刀具位置。加工过程中,环境温度需保持在20±1℃的恒温车间内,以消除热胀冷缩对工件尺寸的影响。此外,切削液的过滤与温控系统也起着决定性作用,它能有效带走切削热量并润滑接触面,避免因温度波动或颗粒污染导致的表面缺陷,确保轮缘表面的光洁度达到镜面级别。
摆轮轮缘在手动机械机芯中的等时性与调节机制
摆轮轮缘作为手动机械机芯摆动系统的终端部件,其物理结构直接决定了机芯的等时性表现。在经典的设计中,摆轮外缘分布着可微调的快慢针或惯性螺丝,通过改变摆轮的有效转动惯量来调节振荡频率。当惯性螺丝向中心移动时,质量分布更靠近旋转轴心,转动惯量减小,摆轮摆动频率加快,手表走时变快;反之,螺丝向外移动则增加转动惯量,降低频率,使走时变慢。这种精密的质量分布调整,使得摆轮能够在受到外界干扰后,依然保持稳定的振荡周期,从而确保时间的精准计量。
除了惯性调节功能,轮缘的几何形状对抗干扰能力有着深远影响。高精度的车削工艺能够确保轮缘具有极佳的对称性和均匀性,这有助于减少空气阻力对摆动的影响,并降低因材质不均匀导致的周期性误差。在实际运行中,摆轮组件会经历数千次的往复摆动,轮缘的结构完整性直接关系到机芯的长期稳定性。若车削精度不足,导致轮缘存在微观瑕疵或质量分布不均,摆轮在摆动过程中会产生非周期性扰动,这种扰动会直接传递至擒纵机构,造成走时不稳或停摆,因此,轮缘的精密加工是维持手动机械机芯高性能表现的基础保障。