机械表配件
圆盘精密车削工艺,摆频异常致受磁走快的故障排查与解决
摘要
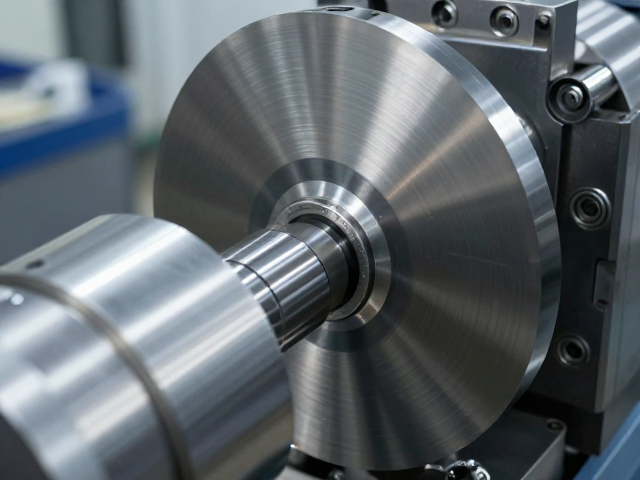
圆盘精密车削中的摆频异常现象解析 在高精度圆盘零件的车削加工过程中,主轴系统的稳定性直接决定了最终产品的几何精度与表面质量。所谓“摆频异常”,通常指的是主轴在低速或中速运行阶段,其旋转频率出现非周期性的波动或偏移,这种微观层面的频率扰动会通过刀具传递给工件,导致加工出的圆盘平面度超差或产生振纹。当设备长时间处于高负荷运转状态,或者冷却液含有微量铁屑杂质时,主轴轴承内部的润滑膜可能受到破坏,进而引
圆盘精密车削中的摆频异常现象解析
在高精度圆盘零件的车削加工过程中,主轴系统的稳定性直接决定了最终产品的几何精度与表面质量。所谓“摆频异常”,通常指的是主轴在低速或中速运行阶段,其旋转频率出现非周期性的波动或偏移,这种微观层面的频率扰动会通过刀具传递给工件,导致加工出的圆盘平面度超差或产生振纹。当设备长时间处于高负荷运转状态,或者冷却液含有微量铁屑杂质时,主轴轴承内部的润滑膜可能受到破坏,进而引发微小的机械冲击,这种机械冲击在电气控制层面往往被捕捉为频率信号的畸变。
此类故障初期往往表现为加工声音的细微变化,经验丰富的操作人员能通过听诊发现主轴区传来类似金属摩擦的杂音,而非以往平滑顺畅的切削声。随着摆频幅值的增大,数控机床的伺服系统反馈信号中会出现高频噪声,导致位置跟随误差增大。在实际生产场景中,这种异常并非单纯的机械磨损,更多时候与电气控制系统的参数漂移或传感器信号干扰有关,特别是当设备长期未进行深度保养,内部线路老化或接插件松动时,信号传输的完整性受到破坏,使得控制系统对主轴转速的调节出现滞后或过冲。
受磁效应对精密加工精度的干扰机制
圆盘车削工艺对磁场环境具有极高的敏感性,尤其是当主轴电机或相关传感器部件发生剩磁现象时,电磁干扰会直接耦合进位置检测回路。受磁走快的故障特征表现为设备在自动运行中,实际进给速度或主轴转速偏离设定值,且这种偏差具有不可预测性,有时会在加工特定路径时突然增大。这种现象源于永磁材料或软磁部件在长期交变磁场作用下产生了不可逆的磁化,导致编码器反馈信号中混入低频干扰波,控制系统误判为位置偏差并试图通过加速来补偿,从而引发“走快”的假象。
在精密车削领域,磁场干扰会破坏光栅尺或磁栅尺的读数头与标尺之间的正常光学或磁学信号转换。当主轴附近存在强磁场源,或者电机绝缘层破损导致漏磁增大,编码器输出的正弦/余弦信号相位会发生扭曲。这种相位扭曲经由伺服驱动器解算后,转化为速度环的额外增益,使得系统响应过于灵敏。对于圆盘类零件,这种因受磁导致的速度波动会在圆周方向上形成周期性误差,直接导致零件出现螺旋纹或端面跳动超标,严重影响后续装配精度。
故障排查与信号源定位流程
排查受磁导致的摆频异常,需从电气信号链路入手,利用示波器捕捉编码器反馈信号的原始波形。第一步是断开电机与负载的连接,单独运行主轴,观察空载状态下编码器输出的A/B相信号是否纯净。若信号波形出现毛刺或幅度不稳,则需检查编码器接线屏蔽层是否接地良好,以及连接器内部是否有氧化或松动。同时,需测量电机绝缘电阻,排除因绝缘老化导致的漏磁现象,确保电机内部磁场分布的对称性。
若电气信号正常,则需重点排查机械传动环节中的磁性干扰源。使用高斯计对主轴轴承座、端盖等关键部位进行磁场强度检测,判断是否存在因轴承钢退火不充分或加工应力释放导致的局部剩磁。对于采用磁性轴承或磁悬浮技术的设备,还需校准霍尔传感器的工作点,确保其在零磁场下的基准输出准确。通过对比正常状态与异常状态下的频谱分析图,定位频率异常的具体频段,从而判断是机械共振还是电磁干扰所致,为后续处理提供精准的数据支撑。
消磁处理与工艺参数优化方案
针对确认存在的受磁问题,需采用专业的交流退磁设备进行彻底消磁处理。操作时,将退磁线圈紧密贴合于主轴端盖或轴承座外部,施加逐渐衰减的交流磁场,使材料内部的磁畴重新排列至无序状态,从而消除剩磁。消磁过程中需严格控制退磁电流和频率,避免因能量密度过大导致轴承润滑脂性能改变或密封件受损。消磁完成后,需再次使用高斯计验证磁场强度,确保残余磁场强度低于规定的安全阈值,通常要求低于规定值如5高斯以下,以消除对精密传感器的干扰。
在消除磁性干扰后,需重新优化车削工艺参数,以匹配设备恢复后的动态特性。调整主轴启停曲线,采用S型速度规划以减少机械冲击;适当降低切削用量,观察摆频是否随负载变化而稳定。同时,检查并清洁冷却液过滤系统,防止含有铁磁性微粒的冷却液进入轴承腔体,形成新的磁性污染源。通过建立定期的磁场监测与消磁维护计划,结合工艺参数的动态调整,可有效避免摆频异常导致的受磁走快故障,确保圆盘精密车削的长期稳定性与高精度要求。