机械表配件
齿形精密铣削工艺中的过轮问题,显微镜检查与优化方案
摘要
齿形精密铣削过轮现象的微观表征与成因机理 在齿形精密铣削过程中,过轮现象常表现为刀具切入与离开工件瞬间产生的微小振动或轨迹偏差,这种动态不稳定性会直接导致齿廓表面出现微观的波纹度或毛刺。通过高倍光学显微镜或扫描电子显微镜对加工后的齿面进行观察,可以清晰识别出差速阶段留下的周期性痕迹。这些痕迹通常集中在齿顶与齿根过渡区域,表现为微观层面的材料撕裂或残留切削刃印痕,其形态特征与机床进给系统的响应滞后
齿形精密铣削过轮现象的微观表征与成因机理
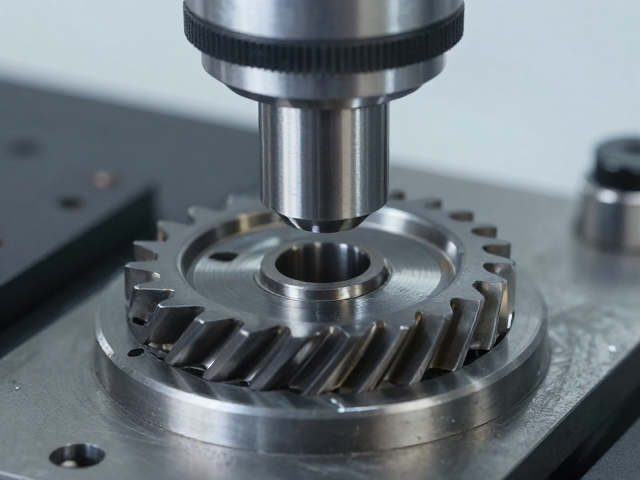
在齿形精密铣削过程中,过轮现象常表现为刀具切入与离开工件瞬间产生的微小振动或轨迹偏差,这种动态不稳定性会直接导致齿廓表面出现微观的波纹度或毛刺。通过高倍光学显微镜或扫描电子显微镜对加工后的齿面进行观察,可以清晰识别出差速阶段留下的周期性痕迹。这些痕迹通常集中在齿顶与齿根过渡区域,表现为微观层面的材料撕裂或残留切削刃印痕,其形态特征与机床进给系统的响应滞后存在严密的对应关系。
深入分析显微镜下的微观形貌,发现过轮问题的核心诱因多源于伺服系统的增益匹配不当或机械传动链中的反向间隙。当铣削速度或进给速率发生变化时,若驱动系统的动态响应无法及时跟随指令信号,便会产生瞬时的位置误差。这种误差在微观尺度下转化为刀具与工件间的相对位移,使得切削刃在非设计轨迹上对已加工表面产生二次刮擦。通过对比不同进给速率下的显微图像,可以明确量化位置误差与表面粗糙度之间的正相关性,为后续工艺参数的调整提供直观的数据支撑。
基于显微检测数据的工艺参数优化策略
针对显微镜检查所揭示的过轮特征,优化方案需从切削参数的精细化调整入手。降低切入阶段的进给速率是抑制瞬时振动的有效手段,通过设置阶梯式进给曲线,使刀具以较低的初始速率接触工件,待切削力稳定后再提升至额定值。这种变进给策略能够显著减少切入瞬间的冲击载荷,从而消除因动态不平衡导致的微观表面缺陷。同时,适当增加主轴转速,利用更高的切削速度提升切削过程的稳定性,有助于改善齿面光洁度,减少微观波纹的产生。
除了切削参数的调整,刀具路径的平滑处理也是解决过轮问题的关键环节。在数控编程阶段引入高次样条插值算法,对刀具接近和离开工件的轨迹进行圆角过渡处理,避免直线插补带来的加速度突变。通过优化刀轨衔接处的切向加速度,降低机械系统的动态应力集中,从而提升整体加工的平稳性。此外,定期检测并补偿机床各轴的反向间隙,确保传动系统的刚性响应,从硬件层面夯实精密铣削的稳定性基础,使微观齿形精度严格控制在预定公差范围内。