机械表配件
壳体锻压成型工艺解析,底盖结构与表耳设计优化
摘要
壳体锻压成型工艺的核心控制要素 壳体锻压成型是制造高精度金属结构件的关键工序,其核心在于通过模具对加热后的金属坯料施加巨大压力,使其发生塑性变形从而获得预定形状。这一过程对材料流动特性有着极高要求,通常需要精确计算坯料的体积与模具型腔的匹配度,以避免出现充不满或折叠等缺陷。在实际生产环境中,金属材料的流变应力会随着温度、应变率以及变形程度的变化而动态改变,因此工艺参数的设定必须基于严密的材料本构
壳体锻压成型工艺的核心控制要素
壳体锻压成型是制造高精度金属结构件的关键工序,其核心在于通过模具对加热后的金属坯料施加巨大压力,使其发生塑性变形从而获得预定形状。这一过程对材料流动特性有着极高要求,通常需要精确计算坯料的体积与模具型腔的匹配度,以避免出现充不满或折叠等缺陷。在实际生产环境中,金属材料的流变应力会随着温度、应变率以及变形程度的变化而动态改变,因此工艺参数的设定必须基于严密的材料本构模型。例如,在铝合金壳体锻造中,变形温度通常控制在400℃至450℃之间,以确保材料具备良好的塑性且不易产生裂纹,同时需要配合适当的润滑剂减少模具与工件间的摩擦,降低成形载荷。
除了温度控制,锻造过程中的应力状态管理直接决定了壳体的内部组织质量。多向压缩应力状态有利于抑制内部孔隙的扩展,提升材料的致密度。然而,若压边力设置不当或模具圆角设计不合理,局部区域可能因拉伸应力过大而产生撕裂。为此,现代锻压工艺常采用有限元分析软件模拟金属流动路径,预判潜在缺陷位置。通过优化坯料预成形形状,可以改善金属在型腔内的填充均匀性,减少飞边产生,从而显著提高材料利用率并降低后续机加工的成本。这种基于数据模拟的工艺前置验证,已成为提升壳体锻压良率的重要技术手段。
底盖结构对整体刚度的影响机制
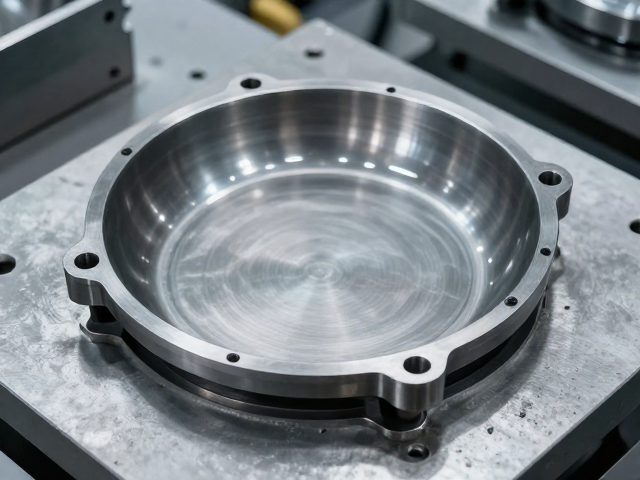
底盖作为壳体组件中的基础性支撑部件,其结构设计的合理性直接影响整体结构的力学性能。在受力分析中,底盖通常承担着传递外部载荷至主体壳体的关键作用,因此其壁厚分布、加强筋布局以及开孔位置均需经过严密的静力学与模态分析。传统的等壁厚设计往往导致材料浪费或局部刚度不足,现代设计更倾向于采用拓扑优化方法,根据应力云图分布特征,在非高应力区域去除多余材料,而在关键传力路径上增加局部厚度或增设环形加强筋。这种差异化设计不仅提升了结构的抗弯扭刚度,还有助于降低整体重量,符合轻量化制造的趋势。
底盖与主体壳体的连接方式是结构设计的另一大难点。焊接或螺栓连接处极易成为应力集中点,特别是在动态载荷或冲击载荷作用下,连接部位的疲劳寿命往往成为制约产品可靠性的瓶颈。通过优化连接界面的几何过渡,如采用大半径圆角过渡或渐变壁厚设计,可以有效分散应力集中,提高接头的疲劳强度。此外,底盖内部的流道或安装孔位布局需与壳体内部结构形成严密的配合,避免因装配干涉导致预紧力不均。在实际工程应用中,通过引入非对称加强结构或局部网格化设计,可以在保证连接强度的同时,优化流体通过性或电磁屏蔽性能,实现多功能集成。
表耳设计的力学优化与装配精度
表耳作为壳体外部连接与固定的从属结构,其设计需兼顾装配便捷性与连接可靠性。表耳的受力模式主要表现为拉伸、剪切以及弯矩的复合作用,特别是在螺栓紧固过程中,预紧力会在表耳根部产生显著的局部应力集中。为了提升连接可靠性,表耳的根部通常设计为圆弧过渡而非直角连接,以平滑应力传递路径。同时,表耳的厚度与宽度比例需经过精确计算,过薄的表耳易发生塑性变形导致连接松动,而过宽则会增加整体体积与重量。通过有限元仿真分析不同长宽比对应力分布的影响,可以确定最优的几何参数范围,确保在额定载荷下表耳始终处于弹性变形区间。
装配精度的保障依赖于表耳定位特征的标准化设计。在批量生产中,表耳的定位孔位置度误差直接影响后续组件的装配质量。为了减少累积误差,表耳与主体壳体的连接处常设置止口或定位销孔,利用精密模具成型保证位置精度。此外,表耳的安装面需保证良好的平整度,以分散螺栓紧固时的接触应力,防止局部压溃。在某些高精度要求的场景下,表耳表面会进行喷丸或滚压处理,以提高表面硬度和残余压应力,从而提升抗疲劳性能。通过优化表耳的倒角设计与防呆结构,还能有效降低装配过程中的误操作风险,提升生产线的自动化适配能力。
工艺与结构设计的协同优化策略
壳体锻压成型工艺与底盖、表耳等结构特征之间存在严密的耦合关系,单一环节的优化难以实现整体性能的最提升。例如,底盖的加强筋设计若未考虑锻压模具的脱模斜度要求,可能导致模具结构复杂化或增加生产成本。因此,在设计初期需引入可制造性设计(DFM)理念,评估结构特征对锻造工艺的兼容性。对于深腔或薄壁区域,需预先规划合理的金属填充顺序,必要时采用多工位成形或等温锻造工艺来降低成形难度。同时,表耳等突出结构在锻造过程中易产生充不满或折叠缺陷,可通过优化坯料摆放位置或增加预成形工步来解决,确保结构特征在锻压过程中能够完整成形。
数据驱动的闭环优化是提升壳体整体质量的关键路径。通过在生产过程中实时采集锻压载荷、温度场及成形时间等数据,结合在线检测设备获取的底盖平面度与表耳位置度数据,可以建立工艺参数与结构质量之间的映射关系。利用统计分析或机器学习算法,识别关键影响因子,动态调整锻造压力、速度及模具温度等参数,实现工艺过程的自适应控制。这种协同优化策略不仅缩短了产品开发周期,还显著提升了产品的一致性与可靠性,为高精度壳体部件的规模化生产提供了坚实的技术支撑。