机械表配件
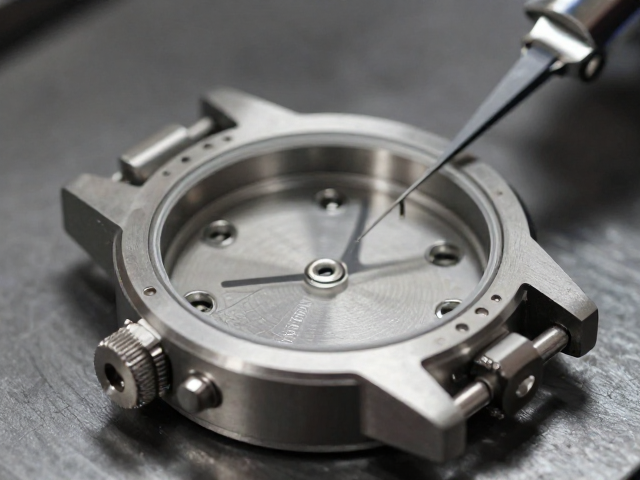
钛合金表壳壳体锻压成型工艺详解,表冠加工与表面处理全解析
摘要
钛合金表壳锻压成型的核心工艺流 钛合金因其卓越的强度重量比、优异的耐腐蚀性以及低致敏性,成为高端腕表表壳制造的关键材料。锻压成型是决定表壳内部金属结构致密度的核心环节,通常采用等温锻造技术。在加热至800至950摄氏度的环境中,钛合金坯料被置入精密模具,通过高达数百吨的压力进行塑性变形。这一过程不仅赋予了表壳预期的几何形状,更通过金属晶粒的定向排列,显著提升了材料的机械性能,使其比传统的切削成型
钛合金表壳锻压成型的核心工艺流
钛合金因其卓越的强度重量比、优异的耐腐蚀性以及低致敏性,成为高端腕表表壳制造的关键材料。锻压成型是决定表壳内部金属结构致密度的核心环节,通常采用等温锻造技术。在加热至800至950摄氏度的环境中,钛合金坯料被置入精密模具,通过高达数百吨的压力进行塑性变形。这一过程不仅赋予了表壳预期的几何形状,更通过金属晶粒的定向排列,显著提升了材料的机械性能,使其比传统的切削成型更具结构稳定性。
后续的热处理与时效处理是释放锻造内应力、稳定微观组织的关键步骤。经过锻压成型的表壳毛坯需经历固溶处理和时效处理,以优化钛合金的硬度与韧性平衡。这一阶段严格控制温度曲线和保温时间,确保材料达到预定强度指标,同时为后续精密加工提供合格的基体。未经充分热处理的表壳在后续组装或使用中可能出现微裂纹或应力腐蚀开裂,因此工艺参数的精准控制直接决定了表壳的长期耐用性。
表冠加工中的精密制造细节
表冠作为腕表交互的核心部件,其加工精度直接影响操作手感与防水性能。现代制表业多采用CNC数控机床对钛合金棒材进行多轴联动加工。由于钛合金导热性差且易粘刀,加工过程中需使用专用冷却液并严格控制进刀速度与转速,以防止材料表面产生毛刺或微观裂纹。表冠侧面的防滑纹理通常通过激光蚀刻或精密铣削成型,纹理的深度与角度需经过严格计算,以确保在佩戴手套或湿手状态下仍具备良好的摩擦力与操作反馈。
表冠内部的螺纹结构与传动组件的匹配是另一项技术难点。钛合金表冠通常与不锈钢或陶瓷机芯部件配合,两者硬度差异要求极高的配合公差。加工过程中需采用在线测量系统实时监测螺纹中径与螺距,确保每一处配合间隙控制在微米级别。这种精密配合不仅保证了旋转操作的顺滑度,更在表冠完全旋入或按压状态下,为表壳的防水密封系统提供稳定的机械支撑,防止因受力不均导致的密封失效。
表面处理的装饰与防护技术
钛合金表壳的表面处理旨在提升美学表现并增强环境耐受性。物理气相沉积(PVD)是目前主流的技术路径,通过在真空环境下使金属化合物分解并沉积于表壳表面,形成硬度极高且色彩丰富的涂层。常见的黑色、蓝色或灰色涂层厚度通常控制在2至5微米之间,既保证了装饰效果,又避免了因涂层过厚导致的附着力下降或剥落风险。不同颜色的PVD涂层需经过严格的盐雾测试与耐磨测试,以验证其在极端环境下的稳定性。
阳极氧化是另一种广泛应用的表面处理工艺,通过电解作用在钛合金表面生成多孔的二氧化钛薄膜。该薄膜具有出色的化学稳定性,且可通过控制氧化电压获得从淡黄到深蓝等多种色调。氧化层的多孔结构可进一步进行封孔处理,以增强其抗污能力。相较于PVD,阳极氧化形成的氧化层与基体结合力更强,且在长期使用中不易脱落。然而,该工艺对基材表面光洁度要求极高,任何细微划痕都会在氧化后显现,因此前处理的抛光精度至关重要。
成品检测与质量控制标准
在表面处理完成后,表壳需经过严密的质量检测流程以确保符合出厂标准。光学影像测量仪用于检测表壳各几何尺寸,如表耳间距、表壳直径及厚度,公差范围通常控制在±0.05毫米以内。表面缺陷检测则依赖高分辨率显微镜与自动视觉检测系统,重点排查PVD涂层的气孔、划痕以及阳极氧化层的色差不均。任何不符合视觉标准的产品将被自动剔除,确保成品外观的一致性。
防水性能测试是表壳组装前的必经环节。检测过程中,表壳需承受规定水压(通常为10至100巴,视表款而定)下的静压测试,并监测内部压力变化以判断是否存在泄漏。此外,表冠的操作寿命测试模拟用户日常旋入、按压及旋转动作数千次,验证传动机构在长期使用后的磨损情况与功能稳定性。只有通过所有物理性能与外观检验的表壳,方可进入后续的机芯装配阶段,确保最终产品的可靠性与品质。