机械表配件
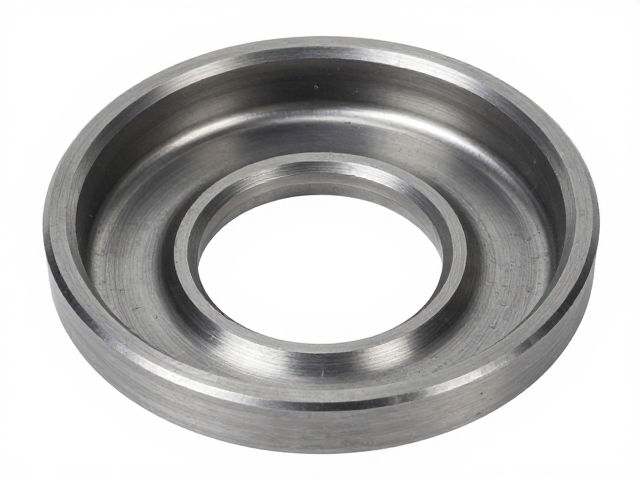
底盖锻压成型工艺,如何提升耐磨性检测与防止螺纹磨损
摘要
底盖锻压成型中的耐磨性核心影响因素 底盖在经历高温锻压成型后,其内部晶粒结构与表面硬度直接决定了后续使用中的耐磨表现。锻压过程中的温度控制、变形速率以及模具配合精度,会显著影响材料表面的微观组织。若成型温度过高或冷却速度不均,容易导致表面出现微裂纹或硬度不均,这些缺陷在后续装配或运行中极易成为磨损的起始点。因此,控制锻压后的残余应力,通过合理的热处理消除内应力,是保证基体材料稳定性的基础步骤。
底盖锻压成型中的耐磨性核心影响因素
底盖在经历高温锻压成型后,其内部晶粒结构与表面硬度直接决定了后续使用中的耐磨表现。锻压过程中的温度控制、变形速率以及模具配合精度,会显著影响材料表面的微观组织。若成型温度过高或冷却速度不均,容易导致表面出现微裂纹或硬度不均,这些缺陷在后续装配或运行中极易成为磨损的起始点。因此,控制锻压后的残余应力,通过合理的热处理消除内应力,是保证基体材料稳定性的基础步骤。
耐磨性检测并非单一指标的考量,而是需要结合宏观硬度与微观组织综合评估。常见的检测手段包括维氏硬度测试、洛氏硬度测试以及金相组织观察。在实际生产环节中,通常选取底盖螺纹根部及密封配合面作为重点检测区域,因为这些部位在受力集中时最容易发生塑性变形或剥落。通过显微硬度计对表层0.5mm至2mm范围内的硬度梯度进行分析,可以直观反映锻压工艺对表面强化效果的影响,确保材料具备足够的抗咬合能力。
螺纹磨损的机理分析与检测标准执行
螺纹部位的磨损往往表现为螺纹牙型的变形、侧面划伤或螺纹根部开裂,其根本原因多源于装配过程中的偏载、润滑不足或材料硬度与对偶件不匹配。在底盖锻压工艺中,若螺纹滚压前的毛坯表面存在氧化皮或杂质,滚压成型后会在螺纹表面形成硬点,加速对偶螺纹的磨损。此外,锻压造成的金属流线分布若未严格遵循螺纹轮廓,会导致局部强度不足,在紧固扭矩作用下发生微动磨损,进而导致螺纹松动或失效。
针对螺纹磨损的检测,需严格依据相关国家标准执行,如GB/T 3164或ISO 965系列标准中关于螺纹公差与配合的规定。检测过程中,使用螺纹塞规或环规进行通止规检验是基础手段,用于判断螺纹的中径、螺距和牙型半角是否在允许公差范围内。对于高精度要求的底盖,还需借助光学投影仪或三坐标测量机检测螺纹牙型的微观几何形状,识别是否存在因锻压不当导致的牙型畸变。同时,通过对比磨损前后的螺纹接触面积比例,可以量化评估磨损程度,为工艺改进提供数据支持。
提升耐磨性的表面强化与工艺优化策略
提升底盖锻压成型后的耐磨性,除了优化热处理工艺外,表面强化处理是关键环节。渗氮、渗碳或氮碳共渗等化学热处理技术,能在底盖表面形成高硬度的化合物层,显著提高表面耐磨性和抗咬合性能。例如,气体渗氮处理可在钢制底盖表面获得硬度高达600-800HV的氮化层,且变形极小,非常适合精密螺纹零件的处理。此外,物理气相沉积(PVD)或真空离子镀技术也可用于在螺纹表面沉积TiN、CrN等硬质涂层,进一步降低摩擦系数,防止因干摩擦导致的粘着磨损。
工艺参数的精细化控制同样不可忽视。在锻压成型前,对坯料进行等温锻造或精密模锻,可以减少飞边和折叠,确保螺纹成型时的金属流动均匀。滚压螺纹时,采用多级滚压工艺并严格控制滚压力和转速,能够细化螺纹表面晶粒,提高表面光洁度。同时,优化润滑体系,选用含有二硫化钼或石墨等固体润滑剂的复合润滑剂,可在装配过程中形成保护膜,减少初始磨损。通过建立从坯料预处理、锻压成型、螺纹滚压到表面处理的全流程质量控制体系,可有效抑制螺纹磨损的发生。