机械表配件
底盖锻压成型后如何更换老化密封圈?详解镜面抛光工艺
摘要
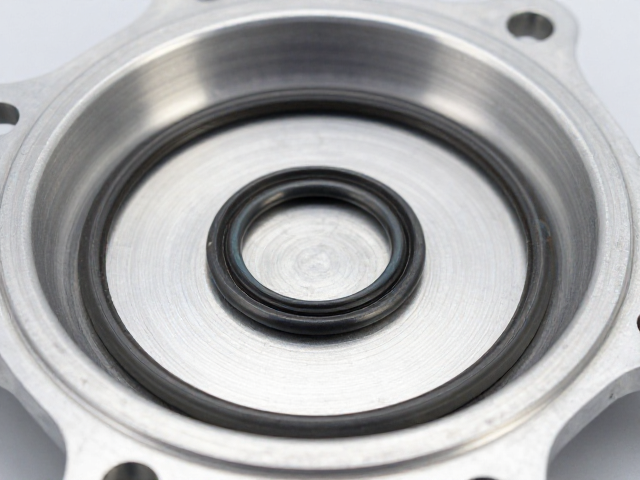
底盖锻压成型后的密封圈老化识别与预处理 底盖经过高温高压锻压成型后,金属表面往往残留微量氧化皮或油污,这些杂质会直接导致新密封圈安装后出现偏斜或剪切损伤。在着手更换前,必须对密封槽进行严密的目视检查与清洁,重点观察槽底是否有因锻压应力释放产生的微裂纹或毛刺。若发现金属屑残留,需使用无绒布配合工业级异丙醇进行擦拭,确保槽面达到无水、无油、无颗粒物的洁净状态,这是保证新密封圈密封效能的基础前提。 老
底盖锻压成型后的密封圈老化识别与预处理
底盖经过高温高压锻压成型后,金属表面往往残留微量氧化皮或油污,这些杂质会直接导致新密封圈安装后出现偏斜或剪切损伤。在着手更换前,必须对密封槽进行严密的目视检查与清洁,重点观察槽底是否有因锻压应力释放产生的微裂纹或毛刺。若发现金属屑残留,需使用无绒布配合工业级异丙醇进行擦拭,确保槽面达到无水、无油、无颗粒物的洁净状态,这是保证新密封圈密封效能的基础前提。
老化密封圈通常表现为硬度下降、表面发粘或出现龟裂,拆卸过程中严禁使用尖锐金属工具直接撬动,以免划伤密封槽的镜面。建议使用塑料撬棒或专用橡胶吸盘辅助取出旧件,若密封圈因长期压缩永久变形卡死,可轻微加热至60-70摄氏度使其软化后完整剥离。清理完旧件后,再次对密封槽进行二次清洁,确认槽宽与槽深符合原始设计公差,避免因清理不彻底导致新密封圈安装后局部受力不均,进而引发早期泄漏。
镜面抛光工艺的核心参数与执行标准
镜面抛光并非简单的表面修饰,而是通过微观切削去除材料最高点,降低表面粗糙度(Ra值)至0.1μm-0.4μm区间,从而减少密封圈与金属界面的摩擦系数。在底盖锻压成型后的处理中,抛光介质通常选用金刚石研磨膏或氧化铈抛光液,配合高精度抛光轮进行作业。抛光过程中需严格控制转速与压力,过高的转速会导致局部过热引起金属金相组织变化,而过大的压力则可能造成表面划痕,破坏镜面的连续性。
抛光效果的评判需依据严格的视觉与触觉标准,合格镜面在45度角光照下应无明显旋纹、橘皮或雾状斑点,手指轻触表面应感觉平滑无阻碍。对于锻压成型底盖,需特别注意法兰边缘与密封槽交界处的过渡抛光,此处极易因抛光轮接触角变化产生棱边效应。实际操作中,常采用“由粗配到细配”的阶梯式抛光策略,依次使用从W3.5到W0.5的研磨粒度进行过渡,确保每一道划痕在前一道基础上被完全覆盖,最终形成高反射率的均匀镜面。
新密封圈安装技巧与受力均匀性控制
镜面抛光的最终目的是为密封圈提供严丝合缝的配合面,安装时需确保密封圈截面直径与密封槽宽度匹配,一般要求密封圈的自由状态下截面直径略大于槽宽,以实现预压缩密封。安装前应在密封圈表面涂抹少量与介质兼容的润滑脂,如硅油或氟化脂,以减少初始安装摩擦,防止镜面被划伤。对于大直径底盖,建议采用专用安装工装或分段式拉伸法,避免密封圈扭曲或局部过度拉伸导致永久变形。
安装过程中需保持密封圈受力均匀,严禁单点受力。将密封圈平稳放入抛光后的密封槽后,用手掌或专用压具均匀按压,确保密封圈完全落入槽底且无卷边现象。安装完成后,需进行静态密封性验证,通过加压测试观察是否有渗漏迹象。若发现泄漏,需立即排查是否为安装歪斜或镜面存在微观划痕,必要时需重新对局部区域进行镜面抛光处理,直至达到规定的粗糙度标准。