机械表配件
潜水机械表底盖锻压成型工艺,如何精准适配垫圈尺寸?
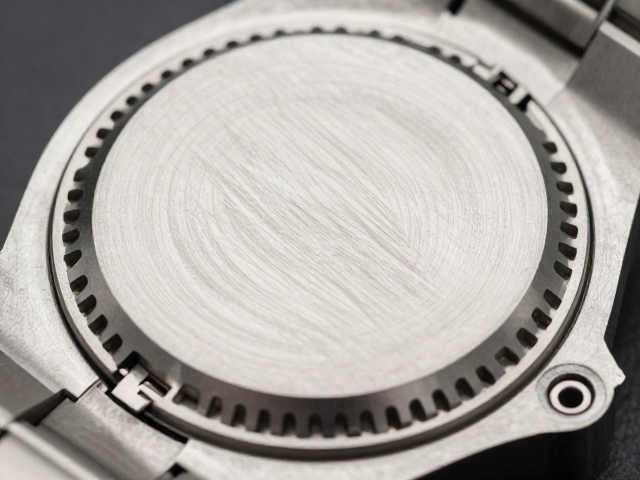
摘要
垫圈沟槽与底盖边缘的公差匹配逻辑 潜水机械表的防水性能高度依赖于底盖与表壳之间的橡胶或硅胶垫圈,而垫圈能否在闭合状态下形成严密的密封,直接受制于底盖边缘与垫圈沟槽的尺寸配合精度。在锻压成型过程中,金属基材在高压下发生塑性变形,若模具型腔的设计余量计算存在偏差,会导致底盖边缘厚度不均或沟槽深度出现微米级误差。这种微观层面的尺寸波动,会直接改变垫圈被压缩后的形变率,一旦压缩率低于橡胶材料维持密封弹力
垫圈沟槽与底盖边缘的公差匹配逻辑
潜水机械表的防水性能高度依赖于底盖与表壳之间的橡胶或硅胶垫圈,而垫圈能否在闭合状态下形成严密的密封,直接受制于底盖边缘与垫圈沟槽的尺寸配合精度。在锻压成型过程中,金属基材在高压下发生塑性变形,若模具型腔的设计余量计算存在偏差,会导致底盖边缘厚度不均或沟槽深度出现微米级误差。这种微观层面的尺寸波动,会直接改变垫圈被压缩后的形变率,一旦压缩率低于橡胶材料维持密封弹力的临界值,海水压力便会轻易突破防线。因此,工艺的核心在于通过高精度的模具加工,确保底盖锻压后的几何尺寸严格落在垫圈供应商提供的公差范围内,通常要求沟槽深度误差控制在±0.05毫米以内,以匹配不同硬度等级的密封材料。
锻压成型过程中的应力分布与尺寸稳定性
金属底盖在经历高温或冷锻压成型时,内部晶粒结构会发生重组,若成型压力分布不均,会导致底盖边缘产生微观翘曲或局部硬化。这种由应力释放引起的尺寸不稳定现象,是造成垫圈适配失败的主要原因之一。在实际生产中,需通过有限元分析模拟锻压过程中的金属流动路径,优化模具型腔的圆角过渡,避免应力集中导致的边缘微变形。同时,锻压后的时效处理或退火工艺能够消除内应力,防止底盖在后续装配或长期浸泡过程中因应力松弛而发生尺寸变化。只有当底盖在消除应力后仍保持极高的几何稳定性,垫圈才能在闭合状态下获得均匀的接触压力,从而确保防水性能的长期可靠性。
基于垫圈截面尺寸的模具型腔逆向设计
模具型腔的设计并非孤立存在,而是必须根据所选垫圈的具体截面尺寸进行严密的逆向推导。垫圈的截面通常为矩形或带倒角的形状,其宽度和高度决定了底盖沟槽的最小宽度和深度。在锻压模具设计阶段,工程师需依据垫圈规格书中的最大和最小极限尺寸,计算出台肩高度和沟槽深度的理论值,并预留微小的装配间隙。例如,若垫圈宽度为2.0毫米,底盖沟槽宽度需设计为略小于2.0毫米,以便在锁紧时产生径向扩张力,增加摩擦密封效果。这种严密的尺寸耦合关系,要求模具加工必须具备极高的重复定位精度,确保每一枚锻压底盖的边缘轮廓都能与垫圈截面形成完美的几何咬合。
装配压缩率对密封失效模式的的影响
垫圈的密封机理源于其被压缩后产生的回弹力,这一过程被称为压缩率控制。在底盖锻压成型后,若底盖与表壳闭合后的沟槽空间小于垫圈自由状态下的体积,垫圈将被过度压缩,导致橡胶材料产生永久变形甚至破裂,失去密封能力;反之,若空间过大,垫圈无法获得足够的预紧力,在深水压力下会发生挤出或翻转。因此,精准适配的关键在于计算并验证装配后的压缩率,通常潜水表的垫圈压缩率控制在15%-25%之间。通过调整底盖锻压成型后的边缘高度和沟槽深度,可以精确调控这一压缩率,确保垫圈在承受外部水压时,能够通过材料的弹性形变填补微观缝隙,形成严密的物理屏障。