机械表配件
压盖式表底底盖锻压成型工艺与耐磨性检测标准解析
摘要
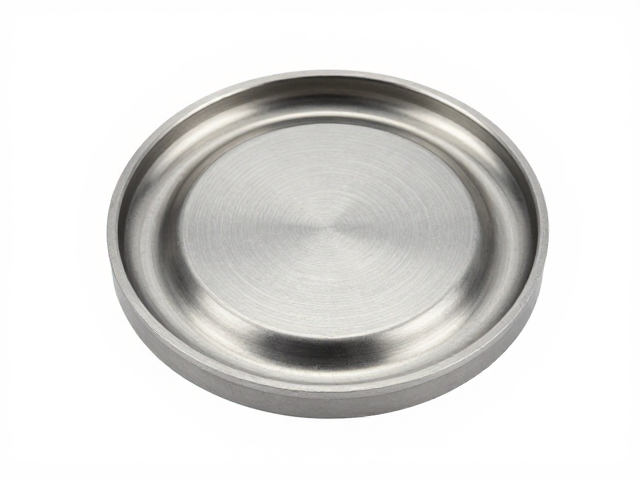
压盖式表底盖锻压成型工艺的核心流程 压盖式表底盖的制造起点在于原材料的精准筛选与预处理,通常选用316L精钢或铝合金棒材,经过切割、去毛刺及表面清洗后进入冷镦或热锻阶段。在锻压环节,模具的精度直接决定了表底盖的初始几何形态,高速压力机通过多次冲压动作使金属发生塑性变形,形成规定的厚度与边缘轮廓。这一过程要求极高的压力控制,以确保金属纤维组织的连续性,避免内部出现微裂纹或应力集中,为后续的精密加工
压盖式表底盖锻压成型工艺的核心流程
压盖式表底盖的制造起点在于原材料的精准筛选与预处理,通常选用316L精钢或铝合金棒材,经过切割、去毛刺及表面清洗后进入冷镦或热锻阶段。在锻压环节,模具的精度直接决定了表底盖的初始几何形态,高速压力机通过多次冲压动作使金属发生塑性变形,形成规定的厚度与边缘轮廓。这一过程要求极高的压力控制,以确保金属纤维组织的连续性,避免内部出现微裂纹或应力集中,为后续的精密加工奠定结构基础。
成型后的坯料需经过精密的车削与铣削加工,以去除锻压产生的表面氧化皮并确立最终的外观尺寸。对于压盖结构,重点在于中心凹槽与周边卡口/螺纹结构的加工,这通常需要高精度的CNC机床配合专用夹具完成。加工过程中,切削液的冷却与润滑至关重要,它影响着工件的热变形控制及表面光洁度。经过初步成型后,表底盖还需进行去应力退火处理,以消除机械加工残留的内应力,防止后续组装或长期使用中出现变形或开裂现象。
提升耐磨性能的表面处理技术解析
表面耐磨性是压盖式表底盖在频繁拆卸与日常佩戴中保持美观与功能的关键,常见的处理工艺包括喷砂、拉丝、抛光以及物理气相沉积(PVD)镀膜。喷砂处理利用高压气流携带金刚砂或玻璃珠冲击表面,形成均匀的哑光质感,这种微观粗糙结构能有效散射光线,减少划痕的视觉显现。拉丝工艺则通过砂带或拉丝轮在表面形成单向或交叉的金属纹理,不仅提升了视觉层次感,其致密的纤维结构也能在一定程度上抵抗浅层磨损。
PVD镀膜技术通过在真空环境下将金属或化合物气化并沉积在表盖表面,形成一层硬度极高且化学性质稳定的薄膜。相比传统的电镀工艺,PVD涂层具有更优异的耐磨性和耐腐蚀性,且颜色选择更为丰富稳定。在检测耐磨性时,涂层与基体的结合力是核心指标,通常采用划格法或落砂试验进行评估。若结合力不足,即便涂层本身硬度高,也易在受到机械冲击或摩擦时剥落,导致表底盖外观受损。因此,前处理的清洁度与活化处理是决定最终耐磨性能的重要环节。
耐磨性检测标准的关键指标与测试方法
针对压盖式表底盖的耐磨性检测,行业通用的标准多参照ISO 105-J04或GB/T 3920等相关纺织品及材料摩擦色牢度测试规范的变体,或依据企业内部更为严苛的技术规范。核心测试项目包括耐摩擦测试、硬度测试及盐雾腐蚀测试。耐摩擦测试使用标准的摩擦头,施加规定的压力(如5N或10N)在表盖表面进行规定次数(如10次或20次)的往复摩擦,随后通过色差仪检测颜色变化值(ΔE)或目视检查表面划痕深度与面积。
硬度测试常采用维氏硬度计或显微硬度计,在表盖非外观面或隐蔽区域进行压痕测试,以量化材料抵抗局部塑性变形的能力。对于经过PVD处理或特殊涂层的表盖,还需进行落砂试验,通过规定粒径的石英砂在特定高度落下冲击表面,评估涂层抵抗冲击磨损的能力。此外,盐雾测试用于模拟恶劣环境下的耐腐蚀与耐磨协同效应,通过中性盐雾试验(NSS)观察规定时间(如24小时、48小时)后表面是否出现锈蚀、起泡或剥落现象,这些数据共同构成了评价表底盖耐磨性能的完整数据库。