圆环冲压成型工艺详解,银色金属圈测速刻度精准加工指南
圆环冲压成型的核心工艺逻辑与材料选择 圆环冲压成型是金属加工领域中基础且关键的技术环节,其核心在于利用模具与冲床的冲击力,使金属板材在特定轨迹下发生塑性变形。这一过程高度依赖于材料本身的延展性与屈服强度,常见的适用材料包括低碳钢、不锈钢、
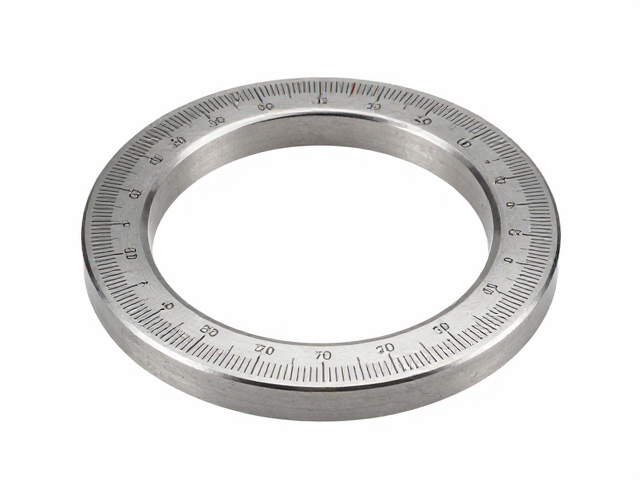
圆环冲压成型的核心工艺逻辑与材料选择 圆环冲压成型是金属加工领域中基础且关键的技术环节,其核心在于利用模具与冲床的冲击力,使金属板材在特定轨迹下发生塑性变形。这一过程高度依赖于材料本身的延展性与屈服强度,常见的适用材料包括低碳钢、不锈钢、
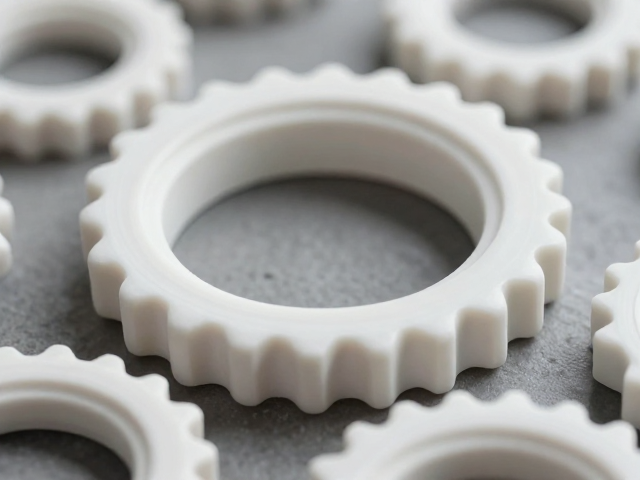
陶瓷表圈齿牙冲压成型的核心工艺逻辑 陶瓷表圈因其优异的耐磨性和色泽稳定性,成为高端腕表配件的主流选择,但其硬度极高且脆性大,传统金属冲压工艺无法直接套用。在制造环节,齿牙的成型并非通过单一冲压完成,而是依赖于粉末冶金技术与精密模具的结合。
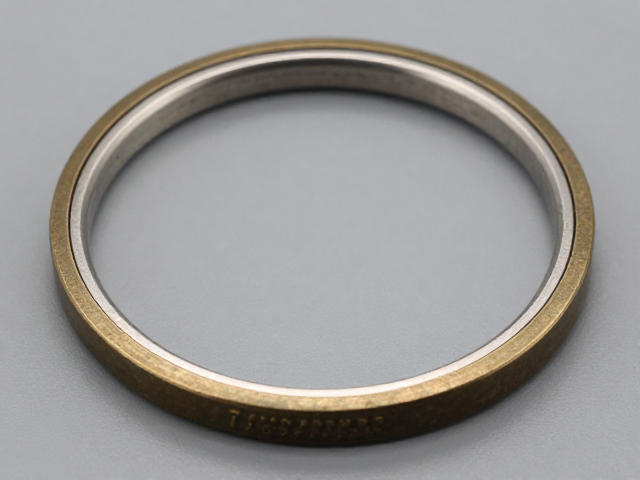
青铜表圈材料特性与预处理标准 青铜作为铜锡合金的一种,因其优异的耐腐蚀性、耐磨性及独特的金属光泽,常被应用于高端腕表表圈的制造中。在冲压成型前,原材料的微观结构稳定性直接决定了成品的精度与寿命。工业级青铜板材通常经过退火处理以消除内应力,
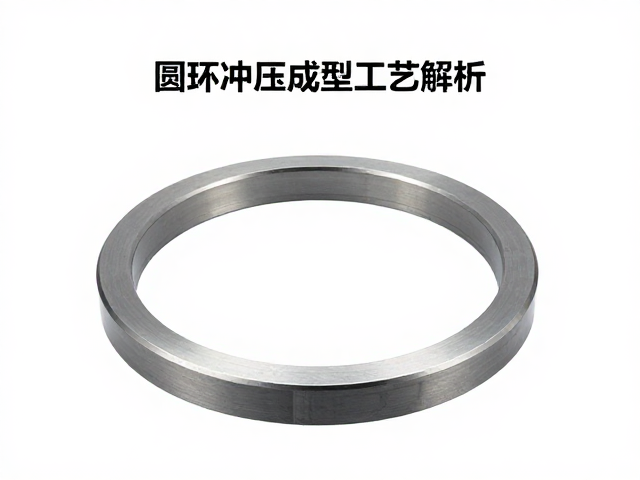
圆环冲压成型的核心力学机制与材料选择 圆环冲压成型并非简单的金属变形过程,其核心在于控制材料在模具腔体内的流动与应力分布。在冲压过程中,板料受到凸模和凹模的挤压,材料发生塑性变形,逐渐贴合模具形状。这一过程对材料的延展性要求极高,若材料屈
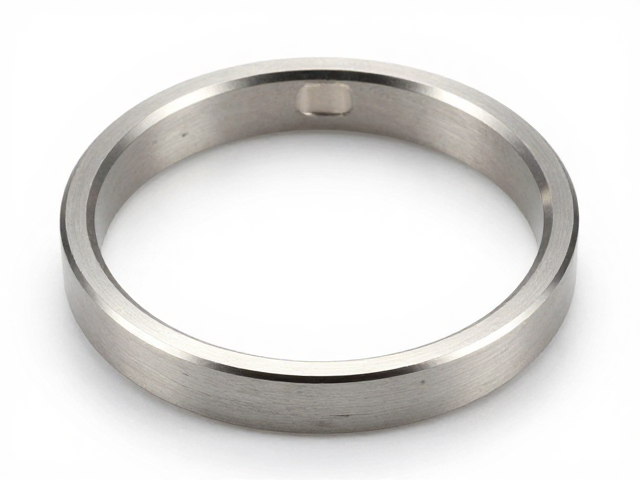
钛合金表圈圆环冲压成型的材料特性与预处理逻辑 钛合金因其卓越的强度重量比、优异的耐腐蚀性能以及独特的金属光泽,逐渐成为高端腕表表圈的核心选材。然而,钛合金的加工难度远高于不锈钢,其高屈服强度和低弹性模量特性使得材料在冲压过程中极易出现回弹
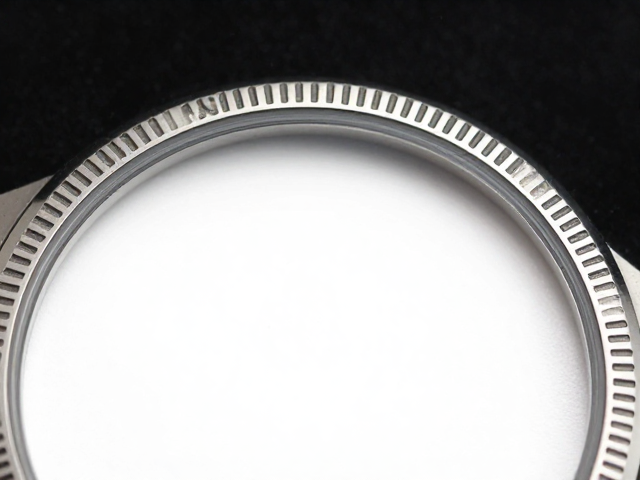
圆环冲压成型工艺的核心优势 圆环冲压成型技术利用高精度模具与高吨位压力机,将金属板材在常温状态下通过径向与切向的应力分布,一次性压制出具有预定曲率的环形结构。这种工艺能够有效保留金属材料的纤维组织连续性,使得表圈在经历剧烈形变后依然保持极
专业开表工具的核心组件与功能解析 精密的开表作业离不开专用工具的配合,其中开表器是基础且关键的设备。常见的开表器分为固定式和通用型,固定式通常针对某一款式或尺寸设计,通过机械结构直接卡位,操作稳定;通用型则通过可调节的夹爪适应不同厚度的表
圆环冲压成型的核心工艺逻辑 圆环冲压成型是金属加工中实现高精度几何形状的关键步骤,其核心在于模具设计与材料流动的精确控制。在这一过程中,板材或棒材经过冲压机施加的巨大压力,通过凸模与凹模的相互作用发生塑性变形。材料的延展性、模具的间隙以及
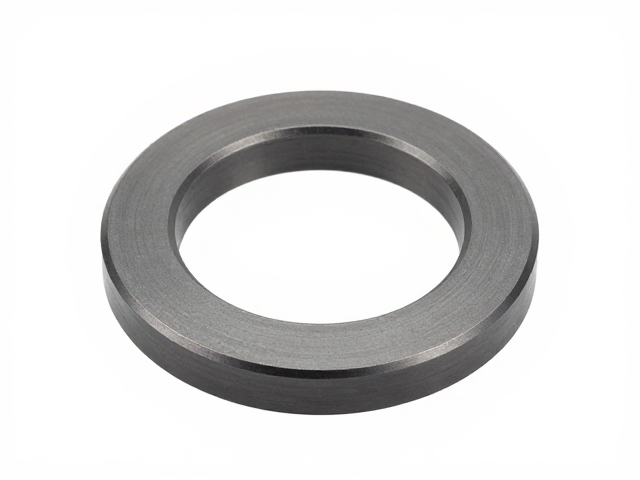
圆环冲压成型的核心工艺与材料特性 圆环冲压成型是金属加工领域中针对环形结构件进行塑性变形的关键技术,其核心在于利用冲压机与模具的精密配合,将板材原料在模具闭合过程中发生屈服、流动并最终定型。这一工艺通常涉及落料、拉深、翻边或整形等多个工序
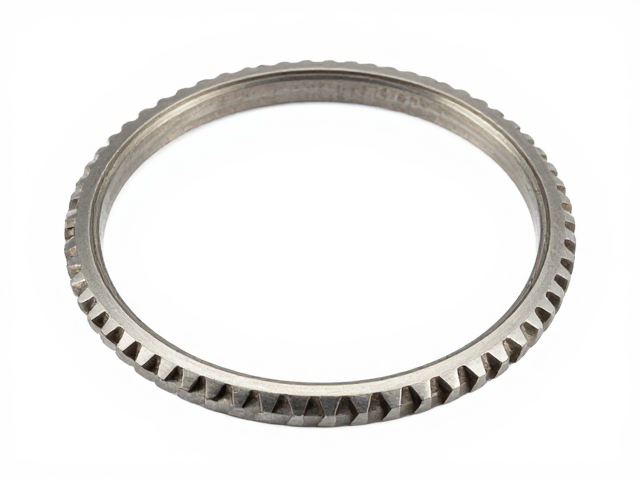
圆环冲压成型工艺的力学基础与材料选择 不锈钢表圈的生产始于对材料微观结构的精准把控,316L精钢因其优异的耐腐蚀性和加工硬化特性,成为高端机械表配件的主流基材。在冲压工序启动前,板材需经过严格的退火处理以消除内应力,确保材料在后续模具受力
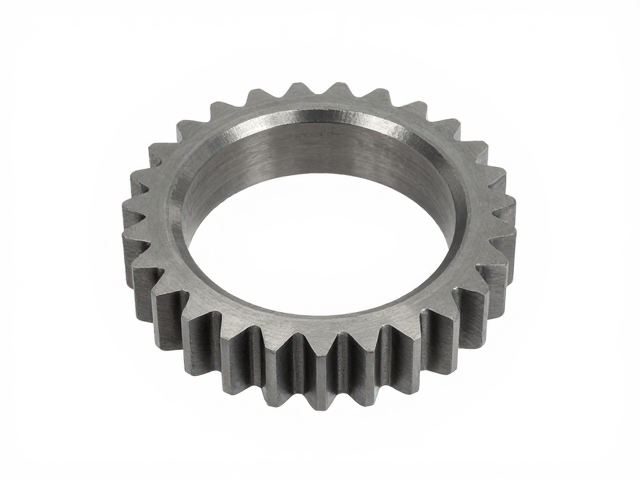
圆环冲压成型的核心工艺逻辑与材料变形机制 圆环冲压成型并非简单的金属弯曲,而是涉及复杂塑性变形理论的工艺过程。在模具闭合瞬间,板料受到凸模与凹模的双重约束,材料沿切向产生压缩应力,径向产生拉伸应力。这种双向应力状态极易引发失稳,若压边力控
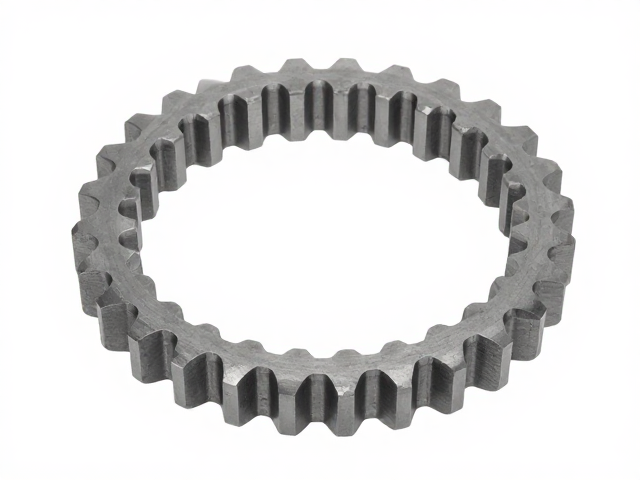
圆环冲压成型中的厚度与高度匹配逻辑 圆环件在冲压过程中,材料沿径向流动与切向压缩的相互作用会直接决定最终产品的尺寸稳定性。当模具闭合时,坯料在凸模与凹模之间发生塑性变形,若初始料厚与目标高度缺乏严密的数学对应关系,极易出现回弹不均或壁厚减