细金属丝缠绕工艺,自动机械机芯平游丝如何提升走时精准度
细金属丝缠绕工艺在精密弹簧制造中的核心作用 自动机械机芯平游丝的制造历经了从传统卷绕向高精度缠绕工艺的技术迭代,这一转变直接影响了振荡系统的等时性表现。细金属丝缠绕工艺通过控制金属线材在模具内的形变过程,使得游丝在形成平面螺旋结构时,内部
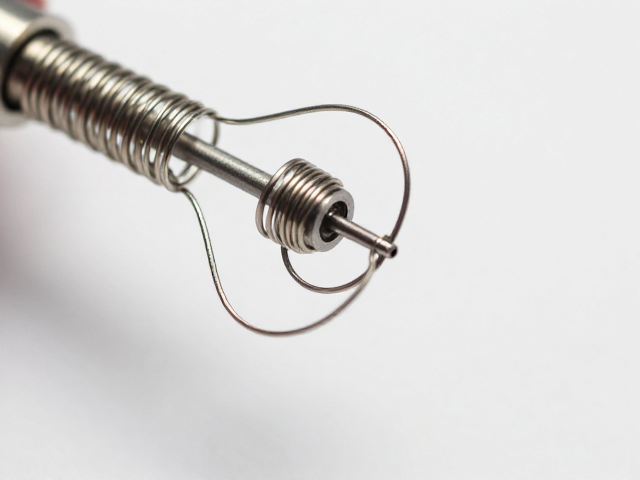
细金属丝缠绕工艺在精密弹簧制造中的核心作用 自动机械机芯平游丝的制造历经了从传统卷绕向高精度缠绕工艺的技术迭代,这一转变直接影响了振荡系统的等时性表现。细金属丝缠绕工艺通过控制金属线材在模具内的形变过程,使得游丝在形成平面螺旋结构时,内部
合金条带的材料特性与基础预处理 在机械腕表机芯的制造版图中,ETA机芯以其卓越的稳定性和精密的走时性能占据着重要地位,而上链系统的顺滑度往往取决于发条盒内合金条带的微观结构。合金条带通常采用经过特殊热处理的钢合金材料,这种材料需要具备极高
合金条带轧制工艺对发条制造成本的核心影响 古董表修复与定制过程中,发条作为核心动力源,其制造成本往往远超表壳或表盘。传统上,发条由高碳弹簧钢或特殊合金制成,通过精密轧制技术将金属原料加工为厚度均匀的薄带。这一过程对轧辊的精度和轧制力的控制
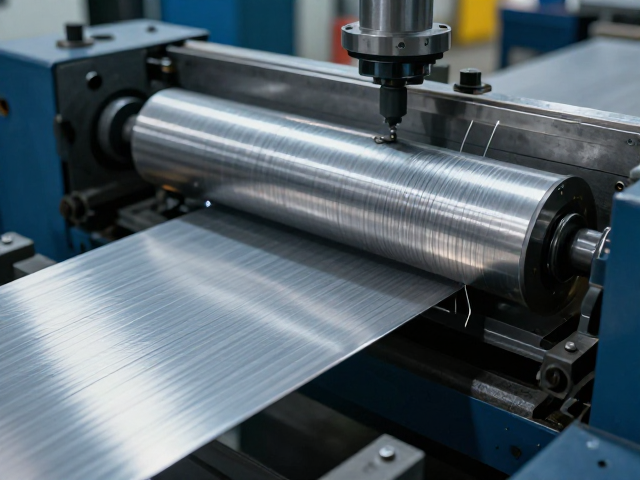
合金条带轧制工艺的核心参数控制 合金条带作为机械钟表机芯中的核心动力部件,其微观组织结构的均匀性与表面质量直接决定了发条盒内的摩擦特性。在冷轧过程中,轧制力的稳定性与压下率的分配是决定条带内部残余应力分布的关键因素。通过引入高精度液压压下
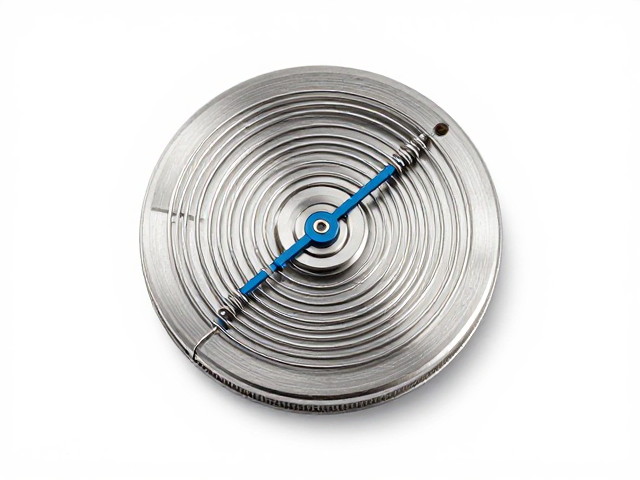
等时性误差的物理根源与游丝系统的核心作用 机械腕表机芯在受到不同摆幅或外力干扰时,摆轮游丝系统的振动周期若不能保持恒定,便会形成等时性误差。这种误差会直接导致腕表在不同佩戴状态或动力储备变化时产生走时偏差。蓝钢游丝作为传统高级制表中常见的
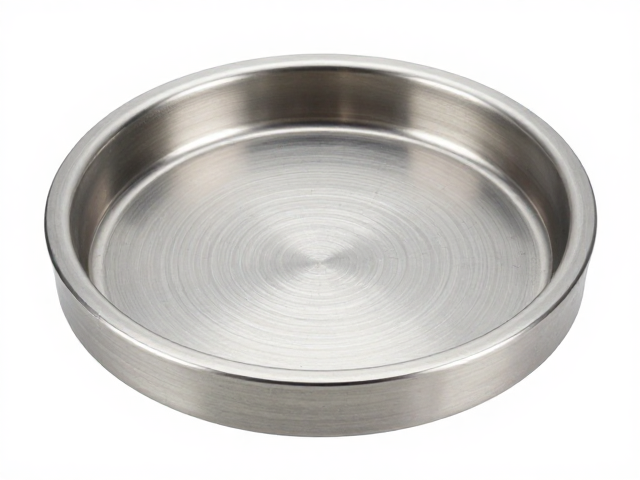
材料选择与坯料预处理对成型质量的基础影响 316L不锈钢因其含有16%-18%的铬和2-3%的钼,具备优异的耐腐蚀性和抗点蚀能力,是制造高密封要求底盖的首选材料。在锻压成型前,原材料的微观组织均匀性直接决定了后续成型的稳定性。需确保坯料表
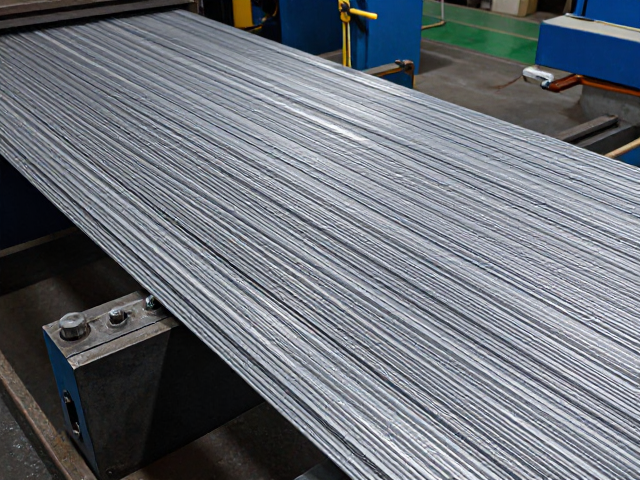
高弹性合金钢满链合金条带轧制工艺优化 在高弹性合金钢的生产流程中,满链轧制工艺的核心难点在于材料在变形过程中的回弹控制与尺寸精度维持。传统轧制模式下,由于合金元素如铬、钼、镍等提高了材料的流变应力,导致轧制力显著增加,进而引发轧辊弹性压扁
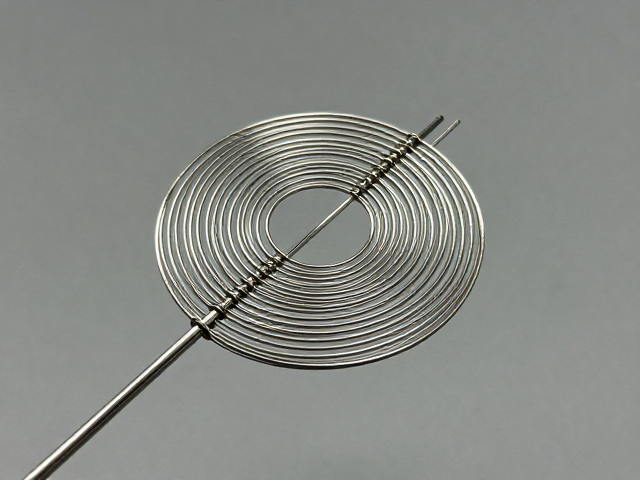
精密游丝缠绕工艺的核心挑战 在高精度机械仪表与传感器领域,自由端游丝的同心度与收缩稳定性直接决定了设备的线性度与长期可靠性。细金属丝在微观尺度下的应力释放与几何形位控制,是制造环节中极易出现偏差的关键环节。传统的固定端连接方式往往难以完全
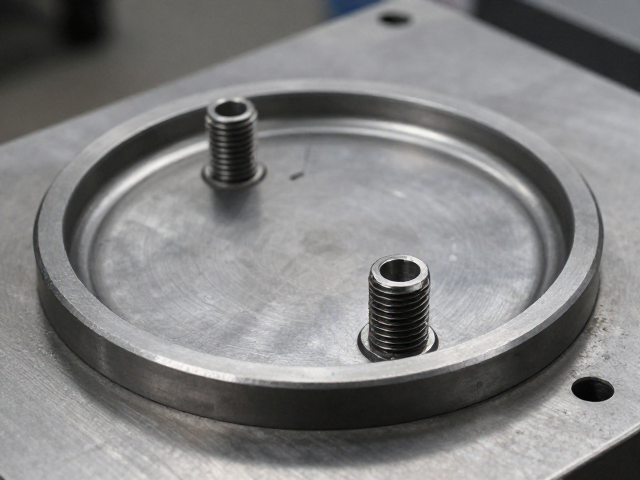
底盖锻压成型的核心工艺流与材料特性 底盖锻压成型属于金属塑性加工范畴,主要利用锻压设备对金属坯料施加压力,使其产生塑性变形从而获得预定形状和尺寸的零件。这一过程通常包括制坯、预锻和终锻等阶段,通过模具的闭合运动强制金属流动填充型腔。材料的
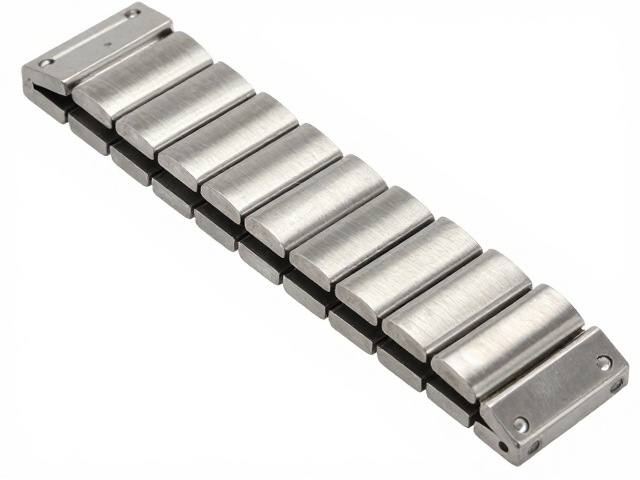
不锈钢发条合金条带的材料特性与成分控制 不锈钢发条合金条带作为精密机械中的核心弹性元件,其性能表现高度依赖于材料的微观组织与化学成分。高碳马氏体不锈钢如1.4310(X65Cr13)或1.4101(X90CrMoV18)是主流选择,这类材
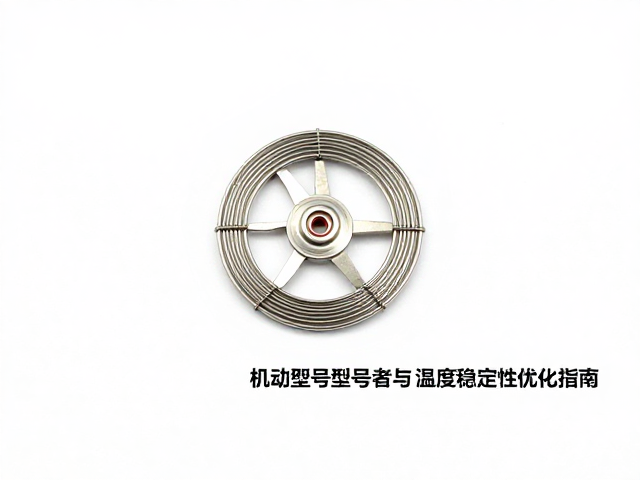
细金属丝缠绕工艺的核心原理与材料选择 细金属丝在精密机械结构中常承担着关键的连接、固定或传感功能,其缠绕质量直接决定了产品的长期可靠性。工艺的核心在于对材料应力与热膨胀系数的精准控制,不同材质的金属丝在微观结构上存在显著差异,例如康铜或镍
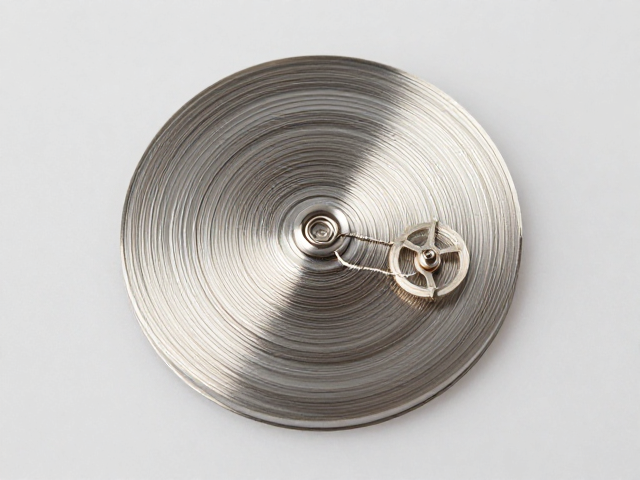
细金属丝缠绕工艺的物理机制与应力释放 在精密机械腕表的核心组件中,摆轮游丝系统的温度稳定性直接决定了走时的精准度。传统平面螺旋游丝在温度变化时,会因为材料本身的弹性模量随温度改变而发生形变,导致振荡频率漂移。细金属丝缠绕工艺通过改变游丝末