金属坯冲压成型工艺,防尘环境与电镀工艺优化指南
金属坯冲压成型中的防尘环境控制 金属坯在经历冲压、拉伸或深冲等塑性变形过程后,表面极易因环境中的微粒附着而产生微观缺陷。高洁净度的防尘环境是保障后续表面处理质量的前置条件,空气中悬浮的尘埃颗粒若落在金属表面,会在冲压过程中被压入金属基体或
金属坯冲压成型中的防尘环境控制 金属坯在经历冲压、拉伸或深冲等塑性变形过程后,表面极易因环境中的微粒附着而产生微观缺陷。高洁净度的防尘环境是保障后续表面处理质量的前置条件,空气中悬浮的尘埃颗粒若落在金属表面,会在冲压过程中被压入金属基体或
金属坯冲压成型工艺的核心逻辑与精度控制 金属坯冲压成型是多功能机芯内部结构件制造的基础环节,其核心在于利用冲压机与专用模具对金属板材施加瞬时压力,使其发生塑性变形从而获得预定形状。这一过程高度依赖于材料的延展性与模具的精密配合,常见的材料
金属坯冲压成型工艺的核心控制要素 金属坯料在经历冲压成型阶段时,材料的延展性与模具的匹配度直接决定了最终零件的微观结构稳定性。这一过程通常涉及剪切、拉深、整形等多道工序,其中模具的闭合精度与冲压力的分布均匀性是避免材料破裂或起皱的关键。现
精密金属坯的冲压成型与应力控制 高端腕表表壳与表圈的制造起点,往往始于高纯度钢材、钛合金或贵金属板材的精密冲压。这一过程并非简单的形状压合,而是对材料微观结构的深度干预。在冲压环节,模具的精度直接决定了坯料的初始形态,而冲压力的分布均匀性
金属坯冲压成型的核心机制与工艺逻辑 金属坯冲压成型是制造业中实现零部件标准化生产的关键环节,其本质是利用冲压机和专用模具,通过对金属板材施加超过材料屈服强度的压力,使其发生塑性变形或分离,从而获得预定形状和尺寸的工件。这一工艺涵盖了从原材
金属坯冲压成型工艺的核心逻辑与材料特性 金属坯冲压成型是制造高精度、复杂形状金属零部件的关键技术,其核心在于利用冲模对板材施加压力,使其产生分离或塑性变形。这一工艺广泛应用于汽车车身覆盖件、电子外壳以及精密仪表外壳的生产中,对于运动潜水风
冲压成型中针距参数的核心定义与作用机制 在金属坯料的冲压加工流程中,针距通常指模具导向部件或定位销之间的标准间距,这一几何参数直接决定了工件在模具型腔内的定位精度与受力分布。当针距设置与坯料特征尺寸匹配时,金属流动路径更为均匀,能有效减少
冲压模具导向系统的防碰撞机制 金属坯料在经历高速冲压成型的过程中,模具上下模合模时的对位精度直接决定了成品的质量与设备的安全。走针碰撞通常源于导向部件的磨损或定位销的微小位移,这种看似微小的偏差在千吨级压力下会被无限放大,导致冲头折断或模
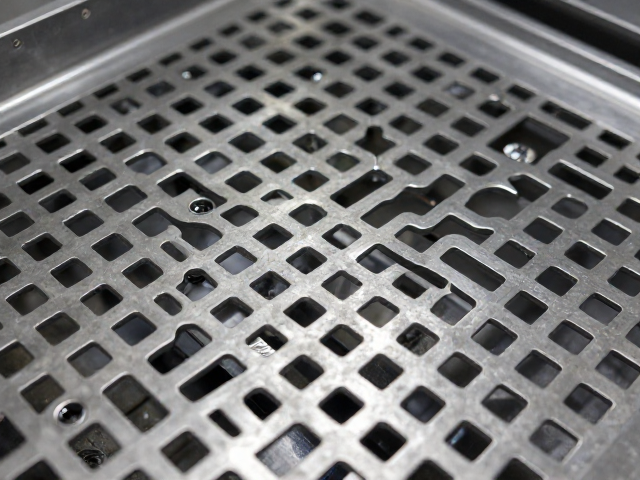
金属坯冲压成型工艺中的镂空设计基础 金属坯料在经历冲压工序时,镂空结构的引入显著改变了材料流动的路径与受力状态。传统的实心板材冲压主要关注成型深度与回弹控制,而带有镂空特征的零件,其边缘区域在模具接触瞬间会产生应力集中现象。这种应力分布的
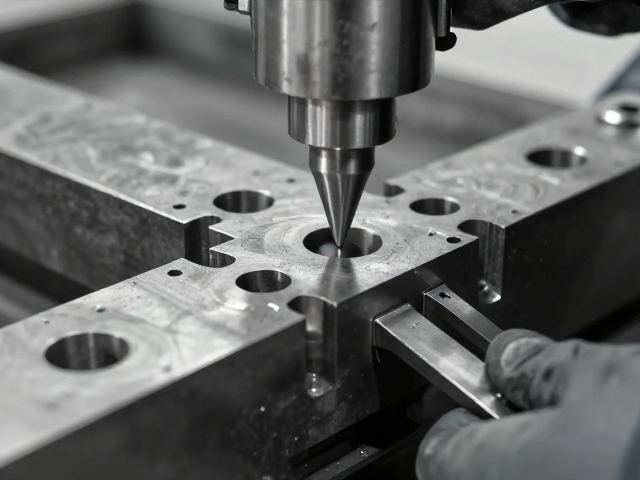
金属坯冲压成型的核心原理与模具设计逻辑 金属坯冲压成型本质上是利用冲压机与专用模具对板材施加压力,使其产生分离或塑性变形,从而获得预定形状和尺寸的零件。这一过程高度依赖模具的精密配合,其中凸模与凹模的间隙直接决定了工件的断面质量、尺寸精度
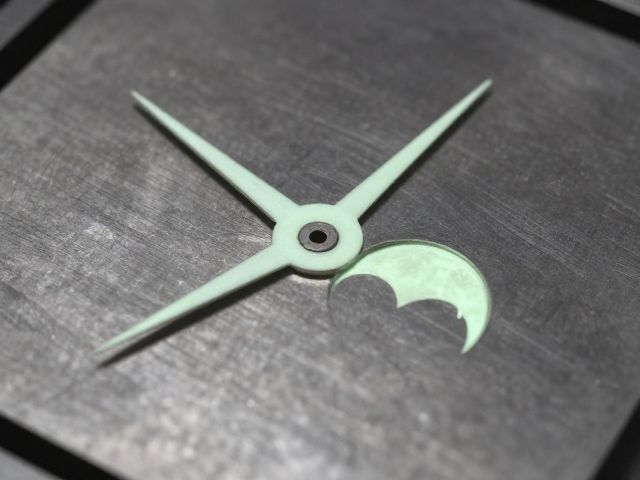
金属坯料的精密冲压成型技术 月相盘指针的制造始于高精度金属板材的选择与预处理,通常选用304不锈钢或黄铜作为基材,这些材料具备良好的延展性与机械强度,能确保指针在长期运转中不变形。冲压工艺的核心在于模具设计的精度,现代精密冲压模具的公差通
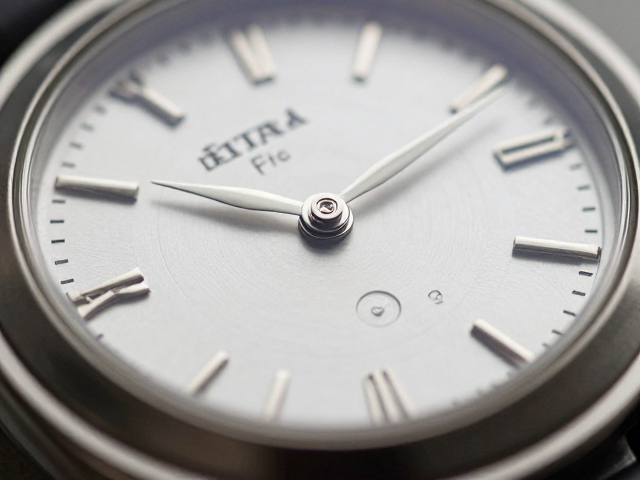
同轴度偏差对机械腕表走时精度的物理影响 机械腕表的核心在于擒纵调速系统,其中摆轮游丝组件的运动稳定性直接决定了计时的准确性。在ETA等主流机械机芯中,表盘上的时、分、秒针通过多层齿轮轴系驱动,若指针根轴与中心轴孔存在同轴度偏差,摆轮在旋转