弧形壳体冲压工艺,远离磁场环境下太阳纹表盘的制作解析
弧形壳体冲压工艺的核心逻辑与材料选择 弧形壳体的成型并非简单的平面拉伸,而是需要精确计算金属板材在三维空间内的应力分布。对于太阳纹表盘这类对表面纹理连续性要求极高的部件,材料本身的延展性和各向同性至关重要。工业实践中,高纯度铝合金或经过特
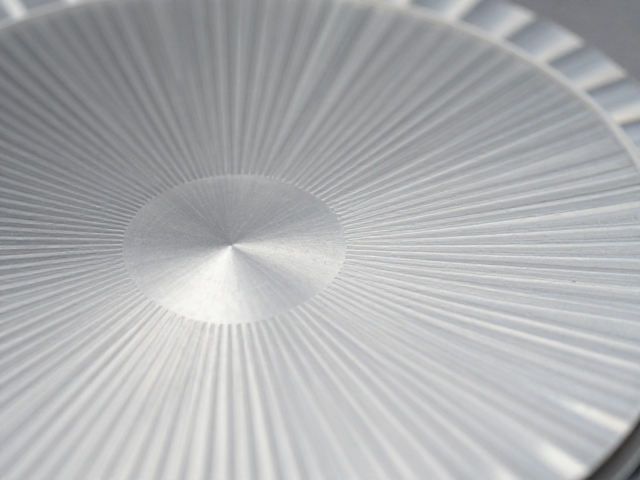
弧形壳体冲压工艺的核心逻辑与材料选择 弧形壳体的成型并非简单的平面拉伸,而是需要精确计算金属板材在三维空间内的应力分布。对于太阳纹表盘这类对表面纹理连续性要求极高的部件,材料本身的延展性和各向同性至关重要。工业实践中,高纯度铝合金或经过特
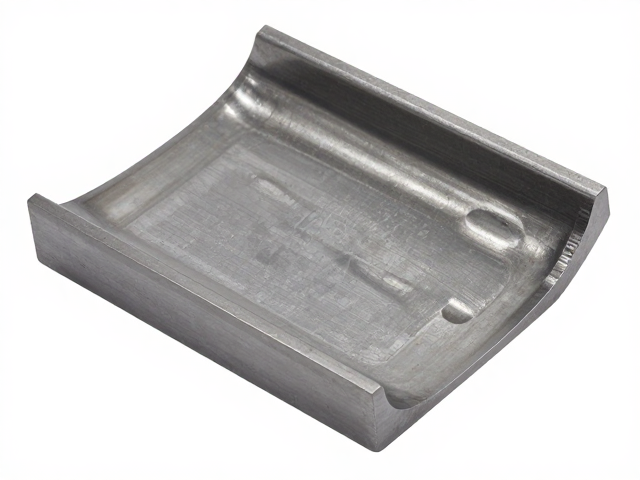
弧形壳体冲压成型的核心工艺解析 弧形壳体在精密制造领域常作为关键结构件,其制造主要依赖高精度模具与压力设备的协同作业。冲压过程通过模具对金属板材施加巨大冲裁力,使材料发生分离或塑性变形,从而获得所需形状。对于弧形结构,模具设计需严格计算回
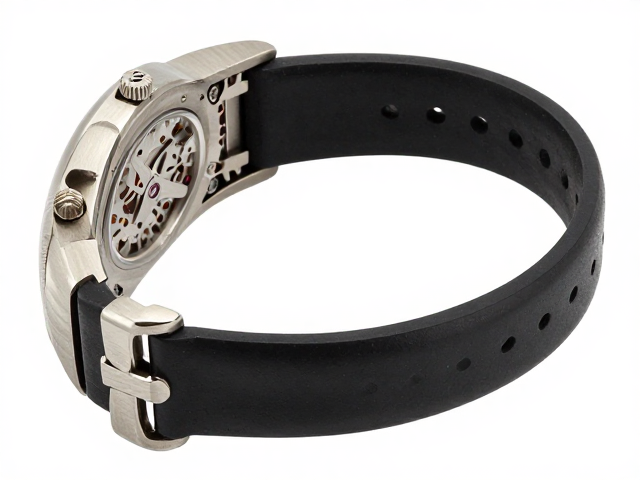
弧形壳体冲压工艺的精密逻辑 机械表的弧形壳体并非简单的弯曲,而是通过高精度模具对金属板材进行多次冲压成型,这一过程需要克服金属回弹与应力集中两大物理难题。以劳力士蚝式表壳为例,其经典的弧形设计依赖于整块316L精钢或904L不锈钢的整料加
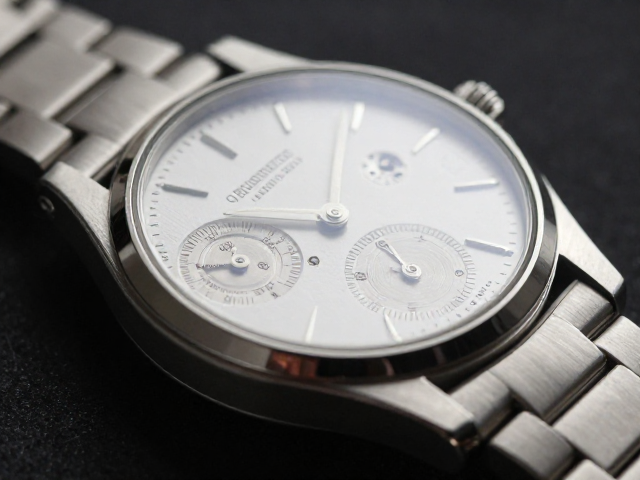
弧形壳体冲压工艺的精密挑战 现代高级制表业中,弧形表壳(Cased Case)因其贴合手腕的流线型外观和独特的光影折射效果,成为彰显工艺水准的重要特征。这种设计并非简单的金属弯曲,而是要求表壳侧面与底盖之间形成平滑过渡的曲面,这对冲压工艺
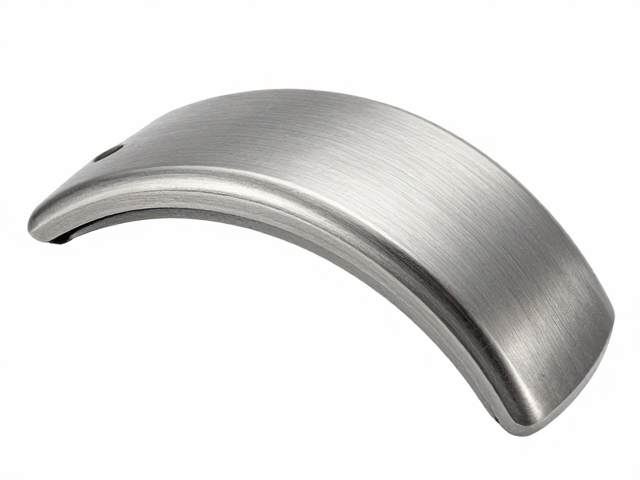
弧形壳体冲压工艺的核心技术解析 机械表壳身的曲面形态近年来成为提升产品视觉张力的关键设计语言,而传统的CNC切削或铸造工艺在应对复杂双曲面时,往往面临模具开发周期长、材料利用率低以及边缘过渡生硬等技术瓶颈。弧形壳体冲压工艺通过高精度模具与
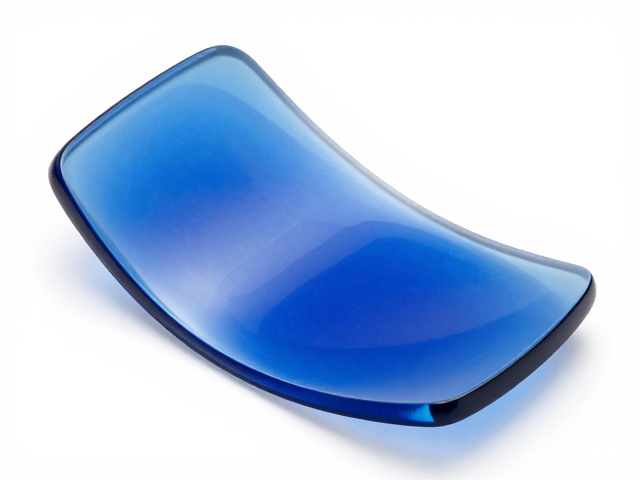
弧形壳体冲压成型与蓝宝石基体应力分布特征 蓝宝石玻璃因其极高的莫氏硬度(9级)和优异的光学透过率,常被应用于高精度光学窗口及高端机械表壳的防护层。然而,其脆性特性使得在弧形壳体冲压过程中极易产生微裂纹或应力集中,进而影响内部精密组件的运行
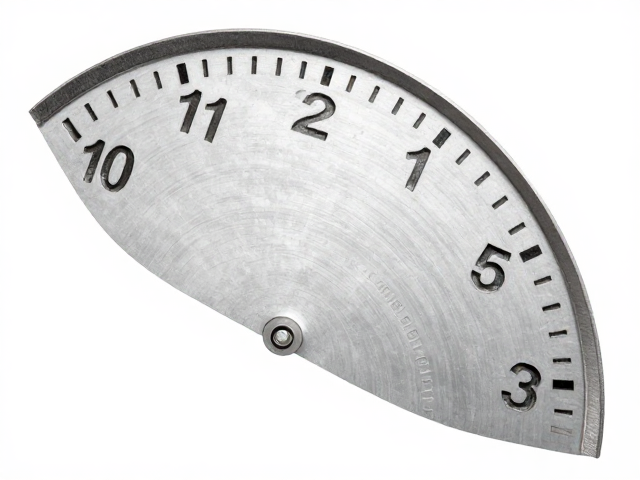
时分秒显示弧形壳体冲压工艺 弧形壳体在精密计时设备中承担着保护内部机芯与提供视觉美感的双重职能,其冲压成型是决定产品外观精度与结构强度的核心环节。传统平面冲压难以直接应对三维曲面需求,通常采用多道次拉深或变薄拉深工艺,通过模具型腔的精确控
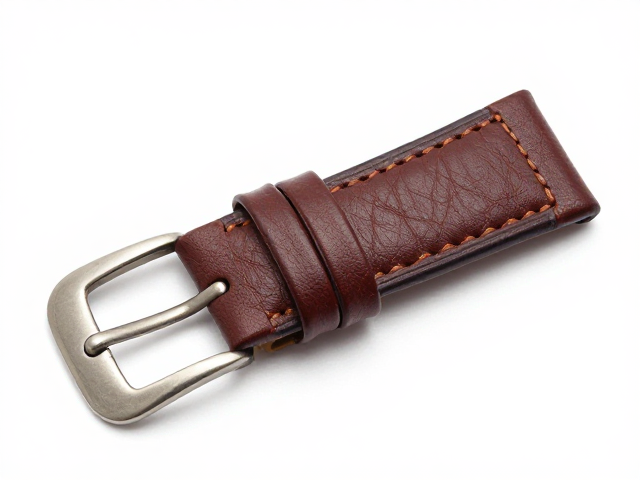
弧形壳体冲压工艺的核心优势 弧形壳体冲压工艺通过高精度模具与多道次拉伸成型技术,使金属表壳或表带连接件能够严格贴合手腕的人体工学曲线。这种工艺并非简单的平面压制,而是利用材料在塑性变形过程中的延展特性,消除传统直角结构在佩戴时产生的硬性棱
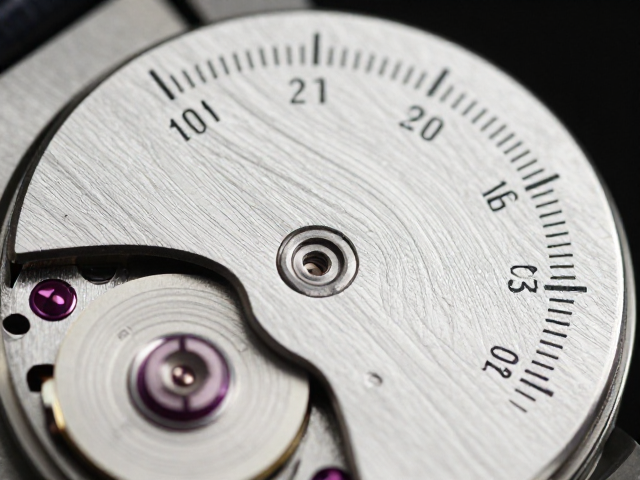
机械传动的精密起源与手动上链逻辑 手动上链机芯作为机械腕表的核心动力源,其运作完全依赖于佩戴者每日定时旋转表冠所施加的物理扭力。这种纯机械结构通过发条盒将动能储存,再经由擒纵机构精准释放,以维持摆轮的等时性振荡。与自动上链或石英驱动不同,
弧形壳体冲压透底的核心成因分析 弧形壳体在冲压过程中出现透底现象,通常源于材料流动性与模具应力分布的不匹配。当润滑油膜因长期使用而变质、干涸或夹杂杂质时,模具与板材之间的摩擦系数会显著升高。这种高摩擦状态会阻碍金属在模具型腔内的正常延展,
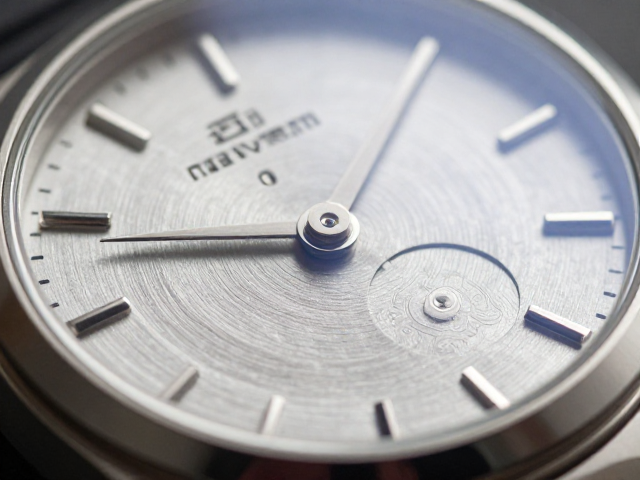
弧形壳体冲压成型的关键技术难点 机械表壳体的弧形结构对金属板材的延展性与回弹控制提出了极高要求,传统平面冲压难以直接应对三维曲面的成型需求。在加工过程中,铝合金或不锈钢薄板需经历多次渐进式模具冲压,每一道工序的压力分布必须精确计算,以避免
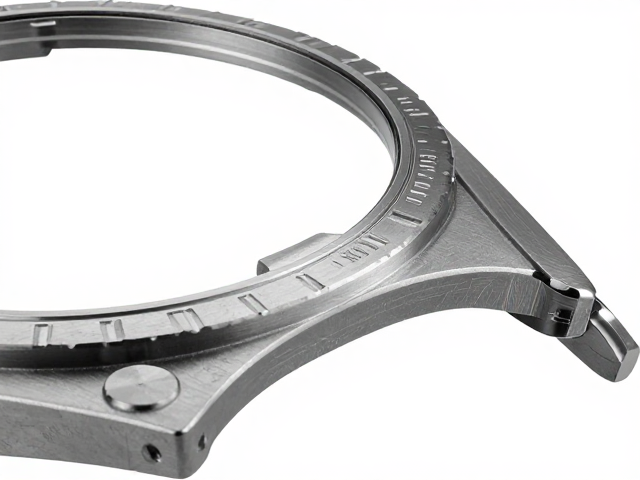
弧形壳体冲压成型中的计时机制集成难点 弧形壳体在经历高精度冲压成型后,其曲面结构的连续性往往会导致内部空间分布不均,这种几何特征的变化直接影响了传统直线型计时模块的安装稳定性。在金属板材经过模具挤压变形的过程中,壳体表面的张力分布会形成微