精钢表壳弧形冲压工艺,复古绅士风表的匠心之作
精钢表壳弧形冲压工艺的工业演进 在高级制表的微观世界里,表壳不仅是保护机芯的堡垒,更是展现金属力学与美学平衡的核心载体。传统的精钢表壳制作多依赖于CNC数控机床的切削与打磨,虽然精度极高,但往往伴随着材料的过度损耗以及边缘锐利的问题。弧形
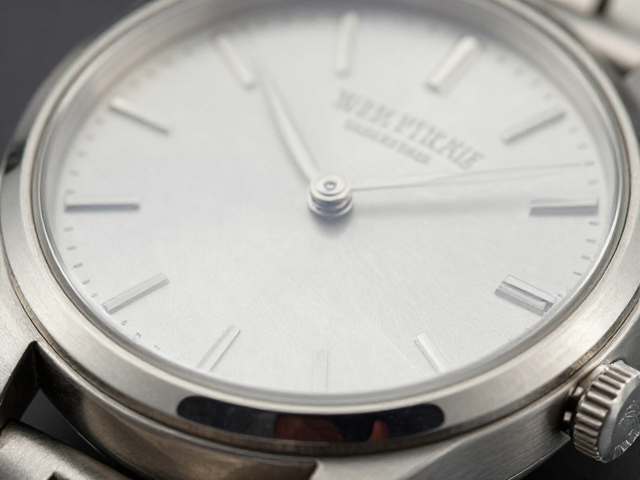
精钢表壳弧形冲压工艺的工业演进 在高级制表的微观世界里,表壳不仅是保护机芯的堡垒,更是展现金属力学与美学平衡的核心载体。传统的精钢表壳制作多依赖于CNC数控机床的切削与打磨,虽然精度极高,但往往伴随着材料的过度损耗以及边缘锐利的问题。弧形
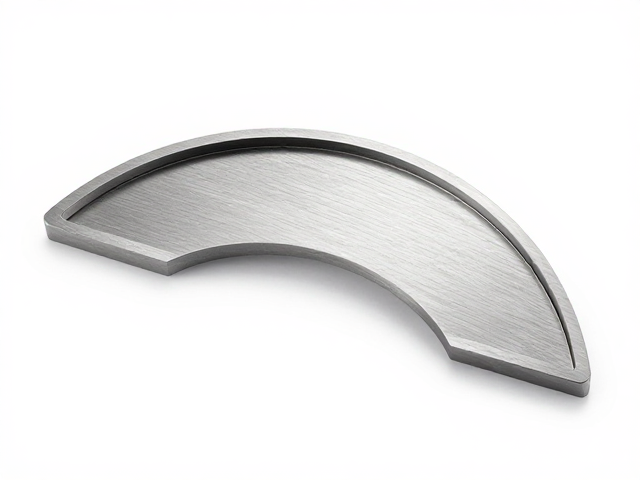
弧形壳体冲压成型的关键技术路径 高精度陀飞轮机芯的弧形壳体在制造初期面临着材料流动与应力分布的挑战,传统的等壁厚冲压难以满足复杂曲面的成型需求。现代工艺通常采用多工位级进模,配合高延展性的不锈钢或钛合金板材,通过精密的拉深与修边工序实现初
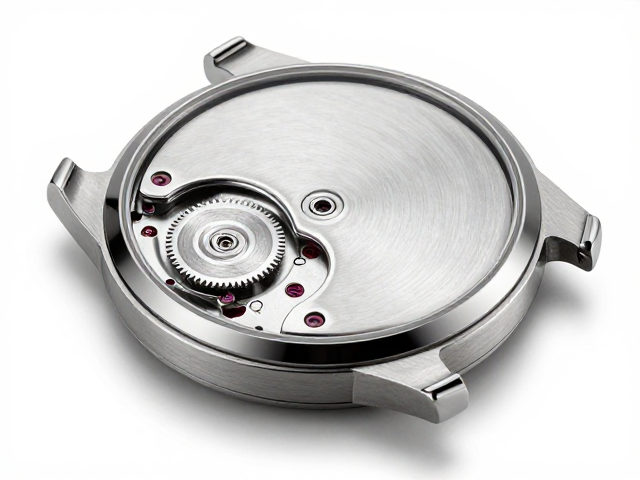
精钢表壳弧形冲压工艺的精密逻辑 精钢表壳的弧形冲压工艺是高级制表领域中提升佩戴舒适度与美学表现的关键技术环节。该工艺并非简单的金属塑形,而是通过高吨位冲压机对经过退火处理的精钢板材进行多次渐进式成型。在这一过程中,钢材内部的晶体结构受到严
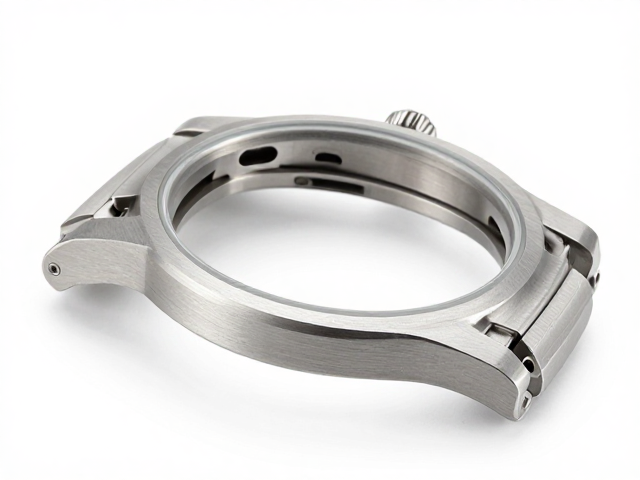
钛金属高弹性特性对冲压成型的影响 钛合金因其优异的比强度和耐腐蚀性,成为高端腕表外壳加工的首选材料,但其高屈服强度和低弹性模量特性给冲压工艺带来了显著挑战。在冷冲压过程中,钛金属的回弹现象极为明显,这会导致成型后的壳体尺寸精度难以控制,甚
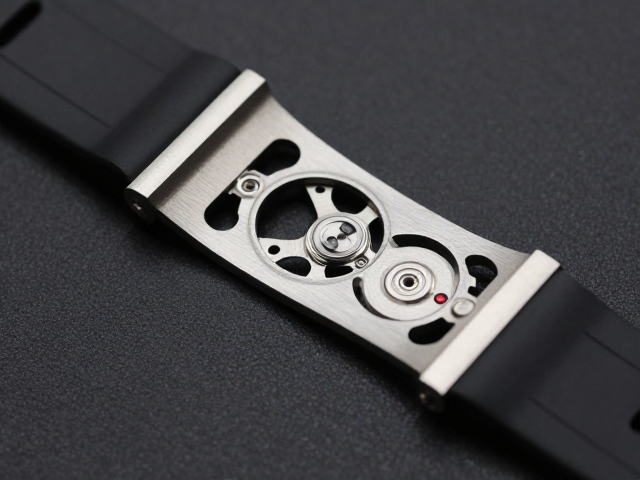
弧形壳体冲压成型的核心工艺逻辑 弧形壳体在精密结构件中承担着支撑与防护的双重职能,其制造过程高度依赖高精度模具与材料流变特性的精准控制。在冲压工序中,板材的屈服强度与延伸率直接决定了壳体能否在复杂曲面下保持结构完整性,避免出现开裂或起皱现
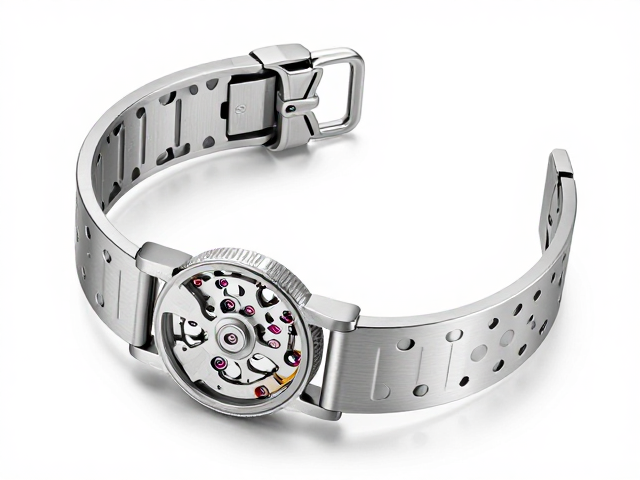
弧形壳体冲压工艺的精密逻辑 弧形壳体在精密制造领域代表着材料力学与模具设计的深度结合,其核心难点在于金属板材在成型过程中对回弹效应的精准控制。不同于传统的平面冲压,弧形结构要求材料在三维空间内发生均匀的塑性变形,任何局部的应力集中都可能导
弧形壳体冲压工艺的精密控制 弧形壳体在手表制造中常用于提升佩戴舒适度与视觉美感,其冲压工艺的核心难点在于材料在三维曲面成型过程中的应力分布与回弹控制。高精度的冲压模具通过多工位级进模设计,能够一次性完成落料、拉伸、整形等复杂工序,确保金属
弧形壳体冲压工艺的核心挑战与材料选择 酒桶形表壳因其独特的流线型外观和佩戴舒适度,长期以来一直是高级制表工艺中的难点。不同于传统的平面冲压,弧形壳体在成型过程中面临着材料流动不均、易产生褶皱或破裂的风险。要实现这种复杂的几何形态,原材料的
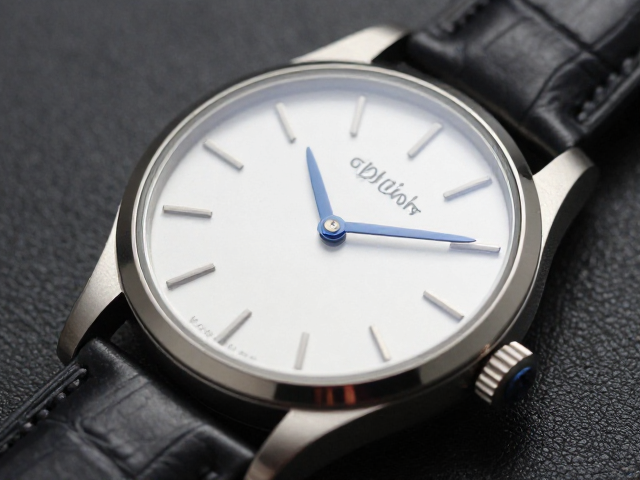
弧形壳体冲压工艺的核心原理与模具设计 国产机械表针扣皮表带的连接件通常采用高精度不锈钢或钛合金板材,通过连续冲压技术形成特定的弧形结构。这种弧形设计并非简单的弯曲,而是为了适配手表表壳侧面的微弧面,确保表带与表身贴合紧密,减少佩戴时的晃动
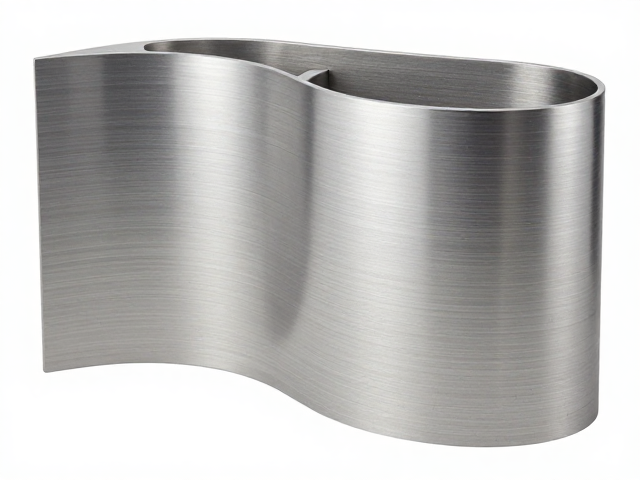
曲面几何重构与冲压成型难点 现代工业设计中,弧形壳体因其流畅的线条和优异的空气动力学表现,逐渐成为汽车外观及消费电子外壳的设计主流。这种设计语言不仅提升了视觉上的流线感,更在降低风阻系数方面发挥着关键作用。然而,高曲率表面的成型对材料流动
弧形壳体冲压成型的核心难点解析 在精密金属加工领域,将平面金属板材转化为具有连续曲率的三维壳体,核心在于控制材料在塑性变形过程中的流动规律。传统冲压工艺多应用于平面件或简单折弯件,而面对高曲率的弧形表壳,金属在模具型腔内的拉伸与压缩极易出
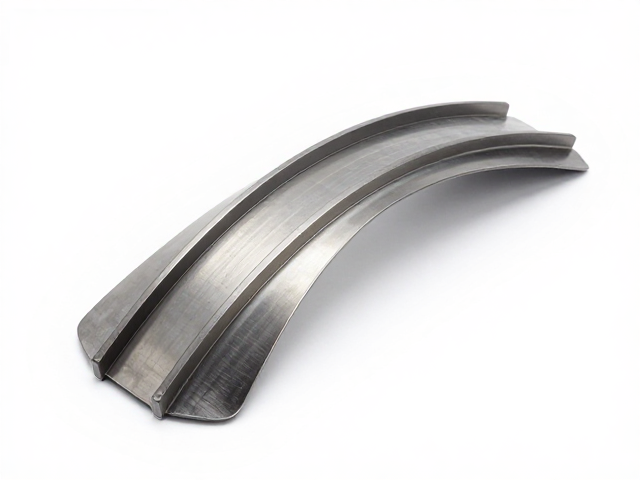
弧形壳体冲压成型的关键控制点 弧形壳体在冲压过程中面临着材料流动不均与回弹控制的核心挑战,其几何特征的连续性使得传统平面冲压的受力模型不再完全适用。模具型腔的设计必须严格遵循材料延展极限,通过有限元分析模拟板材在拉深过程中的应变分布,以识