40mm防磁表壳壳体锻压成型工艺解析,通勤佩戴的精密之选
40mm表壳尺寸与通勤场景的适配逻辑 40mm这一规格在机械腕表领域有着特殊的地位,它既保留了传统正装表的精致感,又具备日常休闲佩戴的适度体量。在通勤场景中,表壳直径直接决定了佩戴的舒适度与视觉平衡,过大的表径容易在衬衫袖口处产生阻碍,而
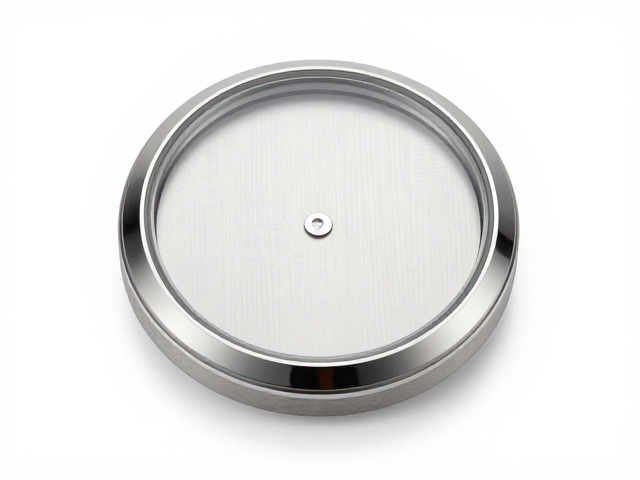
40mm表壳尺寸与通勤场景的适配逻辑 40mm这一规格在机械腕表领域有着特殊的地位,它既保留了传统正装表的精致感,又具备日常休闲佩戴的适度体量。在通勤场景中,表壳直径直接决定了佩戴的舒适度与视觉平衡,过大的表径容易在衬衫袖口处产生阻碍,而
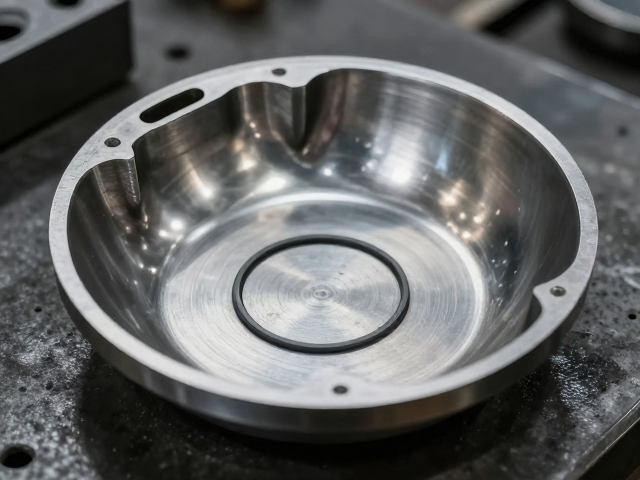
壳体锻压成型的核心工艺流与材料特性 壳体锻压成型是精密金属加工中的关键环节,其核心在于利用金属在室温或高温下的塑性变形能力,通过模具施加巨大压力,使毛坯材料发生永久性形变,从而获得所需形状和尺寸的零件。这一过程通常伴随着加工硬化现象,材料
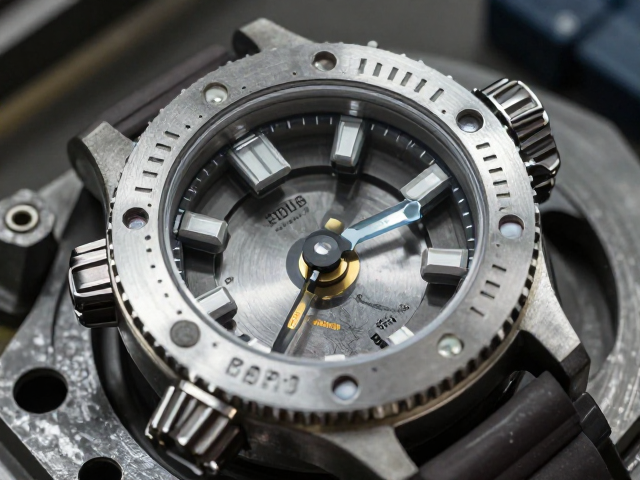
壳体锻压工艺的核心原理与材料选择 机械表壳体的制造通常始于高质量的金属坯料,其中不锈钢、钛合金及贵金属是主流选择。锻造工艺通过施加巨大的压力,使金属在模具型腔内发生塑性变形,从而获得预定形状。这一过程不仅决定了表壳的基本轮廓,更关键的是它
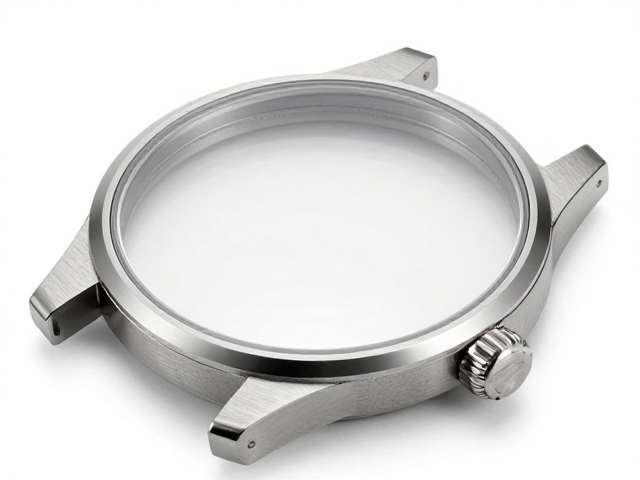
超薄表壳的极限挑战与100米防水的力学基础 在腕表制造领域,将表壳厚度压缩至极致通常伴随着结构强度的下降,而100米防水等级意味着表壳必须能抵御水下3个大气压的持续压力以及剧烈运动带来的冲击。这种看似矛盾的需求,促使制造商在材料选择与结构
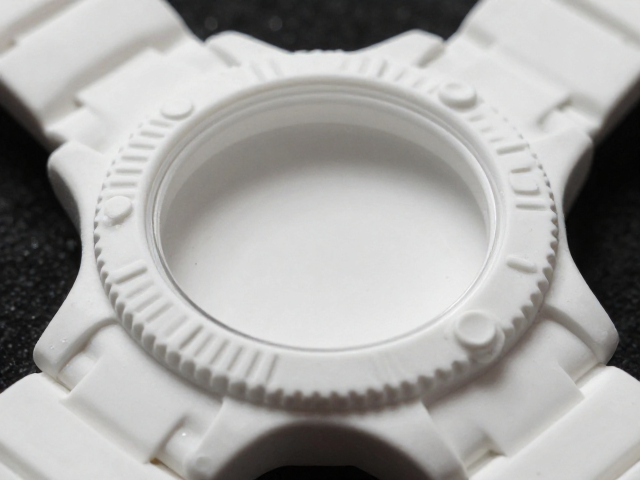
陶瓷表壳材料的特性与成型前处理 氧化锆陶瓷因其高硬度、耐腐蚀及低致敏性,成为高端腕表表壳的核心材料,但其脆性特性决定了成型工艺的极端精密性。在原料制备阶段,高纯度氧化锆粉末需经过球磨混合,并添加特定的粘结剂与分散剂,以形成具备良好流动性的
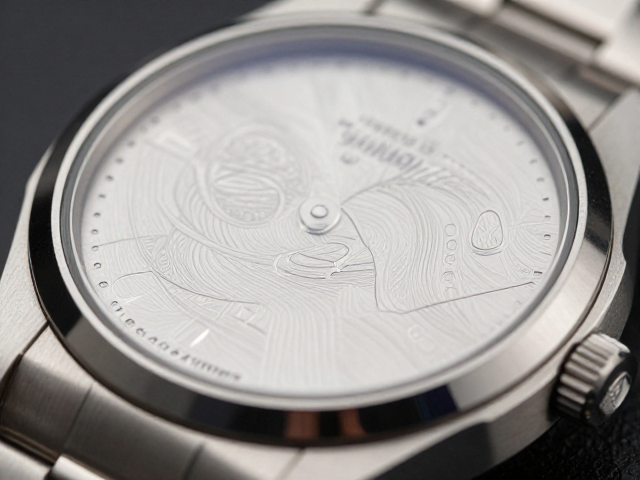
精密金属的初阶重塑与微观结构控制 奢华正装表的壳体制造始于对高纯度金属材料的极致筛选,其中316L精钢、950铂金或18K金是行业主流选择。锻压工艺并非简单的物理压扁,而是在高温高压环境下,利用模具对金属坯料进行塑性变形,这一过程能够显著
壳体锻压成型工艺的核心机制与材料响应 壳体锻压成型是通过施加单向或双向压应力,使金属坯料在模具型腔内发生塑性变形,从而获得预定形状和性能的零件。这一过程严格遵循金属塑性变形理论,主要依赖锻造比、变形速率以及模具温度等关键参数。在锻压过程中
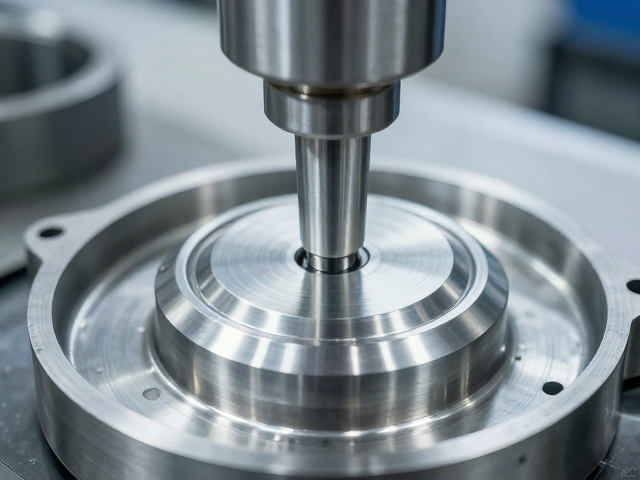
壳体锻压成型工艺的核心逻辑与材料选择 壳体锻压成型是精密零部件制造中的基础且关键环节,其核心在于通过模具对金属坯料施加巨大的压力,使其产生塑性变形从而获得预定形状和尺寸。这一过程不仅改变了工件的宏观几何形态,更深刻影响着内部金属晶粒的流线
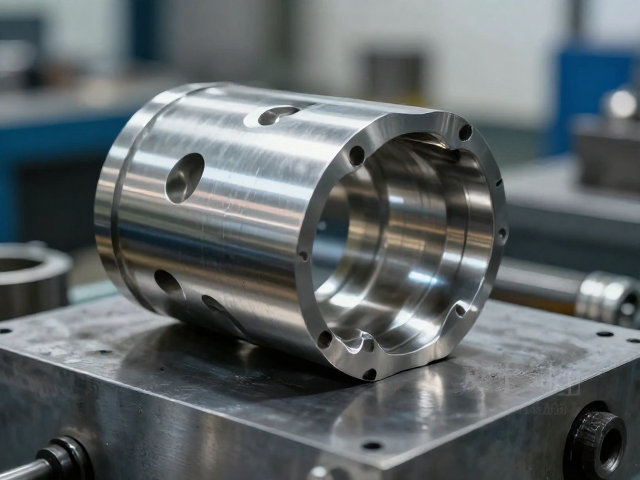
壳体锻压成型工艺解析 壳体锻压成型是金属塑性加工中的核心环节,其本质是通过模具对金属坯料施加压力,使其产生塑性变形从而获得预定形状和尺寸。这一过程严格遵循金属流动规律,通常分为自由锻、模锻及精密锻造等类别。在工业实践中,等温锻造技术因能显
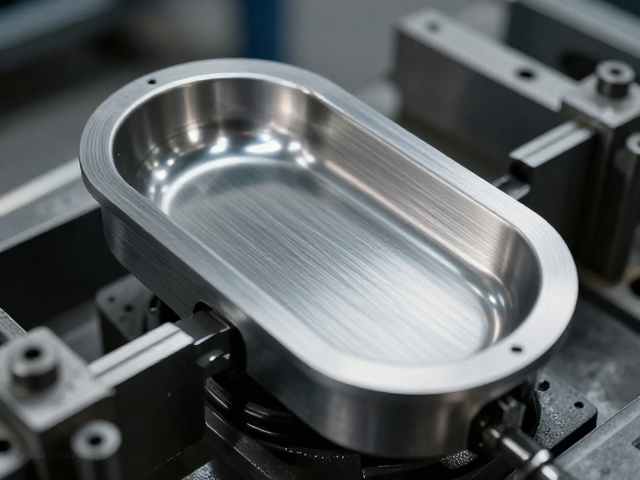
壳体锻压成型的核心原理与材料选择 壳体锻压成型是精密金属加工中的关键环节,主要利用金属在室温或高温状态下的塑性变形特性,通过模具施加巨大压力使坯料获得预定形状。这一工艺过程严格遵循体积不变定律,材料内部的晶粒组织在锻造过程中会发生定向排列
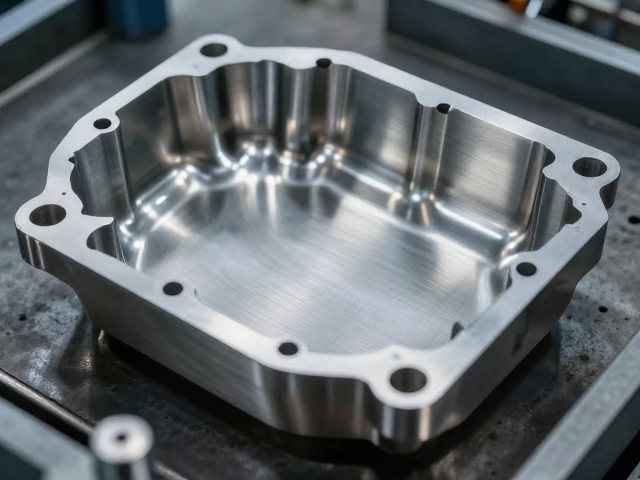
壳体锻压成型工艺的核心逻辑与质量控制 壳体锻压成型是金属塑性加工中的关键环节,其核心在于利用锻压设备对金属坯料施加压力,使其产生塑性变形从而获得预定形状和力学性能。这一过程通常包括加热、锻压、冷却等阶段,不同材料如铝合金、钢或钛合金需匹配