合金条带轧制工艺与自动上链发条内外钩型号选型指南
合金带材在精密发条制造中的物理特性与应力分布 高碳合金钢带材因其优异的弹性极限和抗松弛性能,成为自动机械腕表机芯发条的核心原材料。在轧制过程中,带材的微观组织结构直接决定了最终产品的力学表现,其中珠光体基体与碳化物颗粒的分布均匀性会显著影
合金带材在精密发条制造中的物理特性与应力分布 高碳合金钢带材因其优异的弹性极限和抗松弛性能,成为自动机械腕表机芯发条的核心原材料。在轧制过程中,带材的微观组织结构直接决定了最终产品的力学表现,其中珠光体基体与碳化物颗粒的分布均匀性会显著影
合金条带轧制工艺的微观组织控制 合金条带在热轧与冷轧过程中,其内部晶粒的取向与分布直接决定了最终产品的弹性极限和抗疲劳性能。通过精确调控轧制间的变形率以及中间退火工艺的温度曲线,能够有效细化晶粒,消除加工硬化带来的内应力。现代精密轧制设备
合金条带轧制工艺的微观控制与性能关联 合金条带的轧制过程是精密弹簧钢生产的核心环节,其质量直接决定了最终产品的力学性能。在热轧阶段,钢坯经过多道次压下,晶粒发生破碎与重组,这一过程需要精确控制终轧温度,通常维持在奥氏体区以上的特定范围,以
合金条带物理特性对ETA机芯供能稳定性的从属关系 在精密机械结构中,动力传输的连续性直接取决于储能元件与传动系统的微观配合状态。合金条带作为核心动力介质,其材质均匀度、厚度公差以及表面光洁度会显著改变发条盒内部的摩擦系数分布。当条带在卷曲
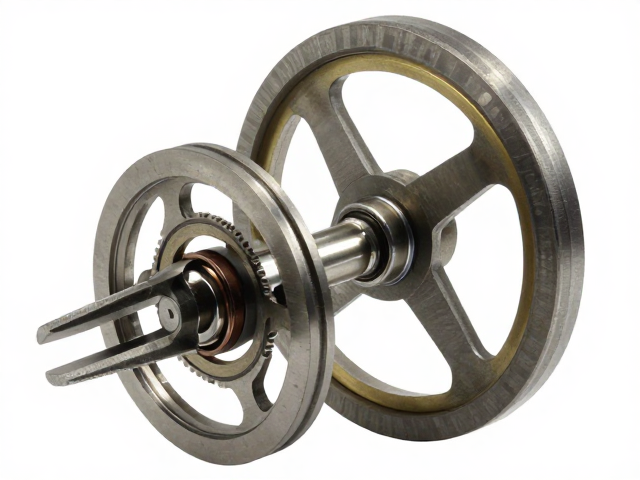
叉瓦咬合传动的机械逻辑与能量传递机制 在精密机械结构中,叉瓦与摆轮的相互作用构成了擒纵系统的核心环节,其本质是一组经过精密计算的杠杆与旋转部件的动力交接过程。当摆轮在游丝的作用下进行往复摆动时,叉瓦作为执行元件,通过其端部的叉口精确卡入摆
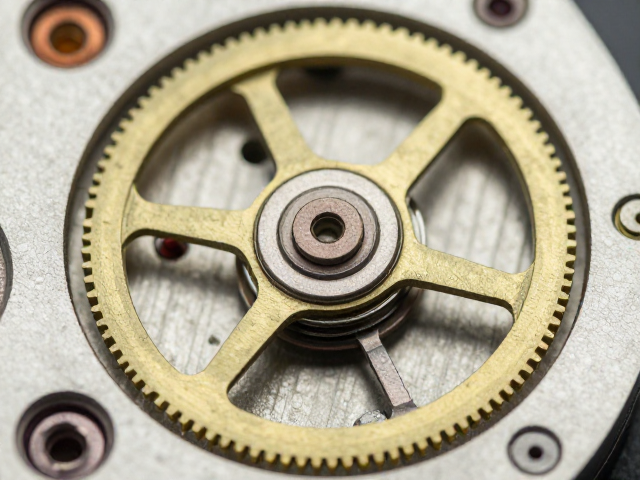
精密咬合与动力传输的机械逻辑 在机械钟表的核心架构中,擒纵机构承担着将发条盒储存的能量转化为受控脉冲的关键职能,而叉瓦(Jewel Pivot)与摆轮游丝系统的配合则是这一过程的物理基石。传统的杠杆式擒纵结构中,叉瓦作为红宝石或合成宝石制
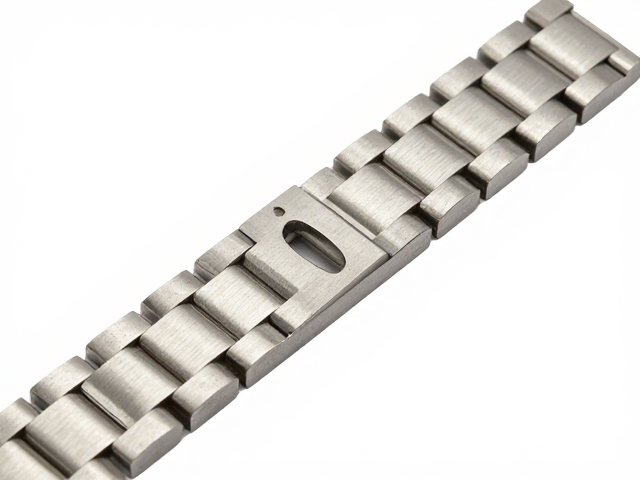
合金条带轧制工艺的核心控制点 德国钟表制造领域对精密机械结构的稳定性要求极高,其中表壳与表带连接处的合金条带轧制工艺是决定成品耐用度的关键环节。这一过程通常涉及高纯度不锈钢或特殊合金材料的多道次冷轧,通过精密的轧辊间隙控制,使金属条带达到
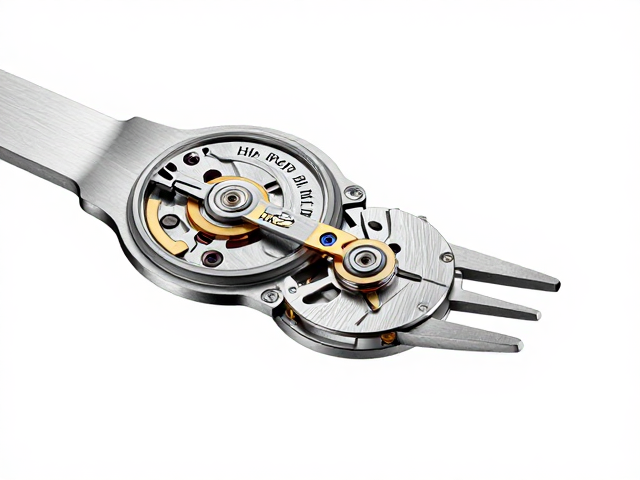
叉瓦咬合传动的机械逻辑与能量传递效率 机械腕表的走时核心在于擒纵机构,其中叉瓦与擒纵叉的咬合过程是能量从发条盒向摆轮传递的关键环节。当擒纵叉摆动时,其上的叉瓦(即 jewels,通常为红宝石材质)会精准地卡入或释放擒纵轮的齿尖。这一动作并
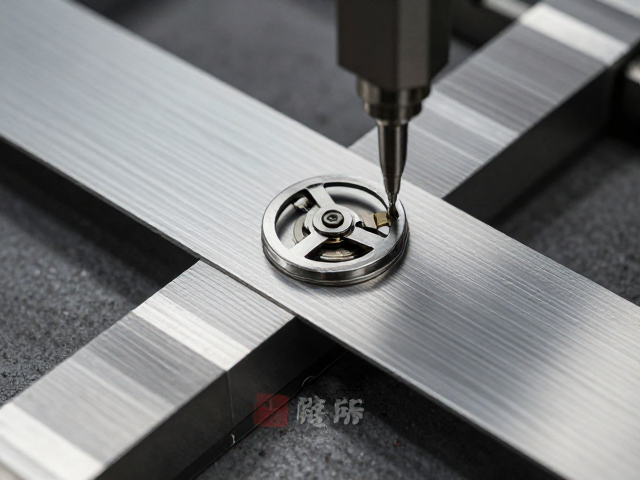
合金条带轧制工艺的精密度控制 高精度合金条带的生产是机械机芯基础材料的核心环节,其厚度均匀性与表面光洁度直接决定了发条卷曲时的应力分布状态。现代轧制技术通常采用多辊连轧机进行冷轧加工,通过精确控制轧辊间的间隙与压下率,将原始合金坯料逐步延
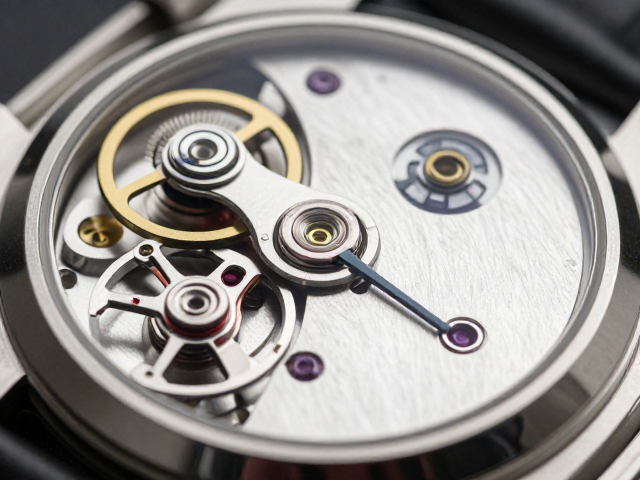
叉瓦机构在复杂功能腕表中的定位与基础构造 复杂功能腕表的核心在于将多重机械逻辑精准叠加,而叉瓦机构(Jumper Lever)作为其中关键的动力管理与切换组件,承担着锁定、释放与复位的重要职能。这一结构常见于万年历、月相以及部分计时码表的
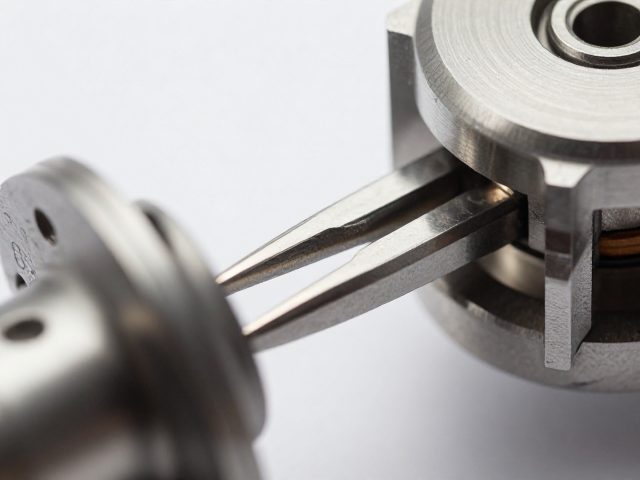
精密机械中的微观接触与运动传递 在高端机械结构设计中,叉瓦咬合传动并非传统意义上的齿轮啮合,而是一种基于精密曲面接触与弹性形变的运动传递机制。这种结构常见于高精度仪器或特殊传动装置中,其核心在于两个相互作用的部件——通常表现为叉形件与瓦形
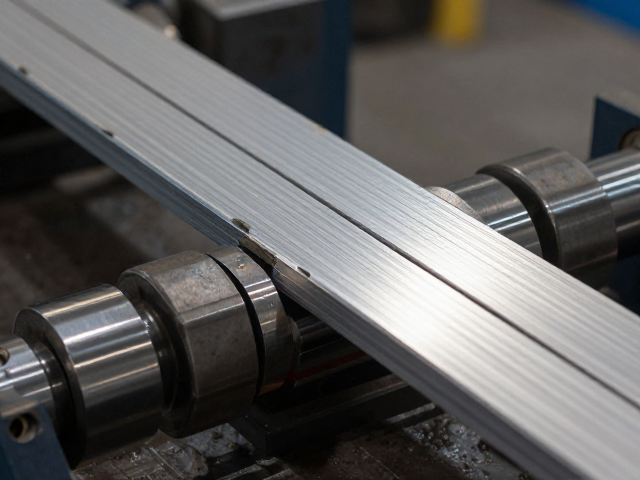
合金条带轧制过程中的外钩缺陷成因分析 在合金条带的高精度轧制过程中,外钩(Overhang)是常见的边缘几何缺陷,主要表现为材料边缘沿轧制方向延伸超出理论边界。这种缺陷不仅破坏了带材的平直度,更关键的是在后续加工或服役环境中,外钩部位因应