合金条带轧制工艺如何优化释放扭矩?详解原厂发条性能提升
合金带材微观组织对内应力分布的基础影响 合金条带在冷轧过程中经历的剧烈塑性变形,会直接导致晶格畸变和位错密度急剧上升,这种微观结构的改变是材料内部储存弹性应变能的主要来源。高碳弹簧钢或铍铜合金等常用发条材料,其晶粒取向和析出相的分布状态决
合金带材微观组织对内应力分布的基础影响 合金条带在冷轧过程中经历的剧烈塑性变形,会直接导致晶格畸变和位错密度急剧上升,这种微观结构的改变是材料内部储存弹性应变能的主要来源。高碳弹簧钢或铍铜合金等常用发条材料,其晶粒取向和析出相的分布状态决
德国钟表配件内外钩型号的技术定义与结构差异 在精密机械腕表与高端座钟的机芯结构中,内外钩(Inner and Outer Hooks)是擒纵系统或发条盒组件中的关键从动部件。内钩通常指位于游丝内桩或摆轮夹板内部,负责引导游丝中心或固定摆轮
合金条带轧制工艺的核心控制要素 合金条带的轧制过程是一系列精密物理形变与微观组织演变的过程,其核心在于对轧制力、压下量以及张力的精确调控。在热轧阶段,高温环境使得金属晶粒发生动态再结晶,这直接决定了后续冷加工的性能基础。通过控制加热温度和
杠杆擒纵的核心架构与动力传递机制 ETA 2824-2 等经典机芯所采用的杠杆式擒纵机构,是机械腕表计时精度的基石。这一设计由英国制表师 George Graham 在1720年代初期发明,后经 Thomas Mappin 改进并命名,其
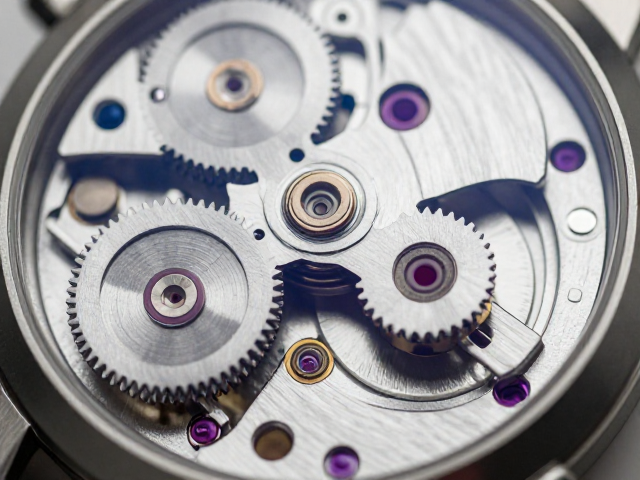
擒纵系统的核心架构与能量管理 机械腕表的动力来源依赖于主发条盒,其储存的弹性势能通过轮系传递至擒纵机构。在这一过程中,叉瓦作为擒纵叉的关键组件,承担着锁定与释放能量的核心职能。擒纵叉通常由钢或硅材质制成,其几何结构经过严密的计算,以确保在
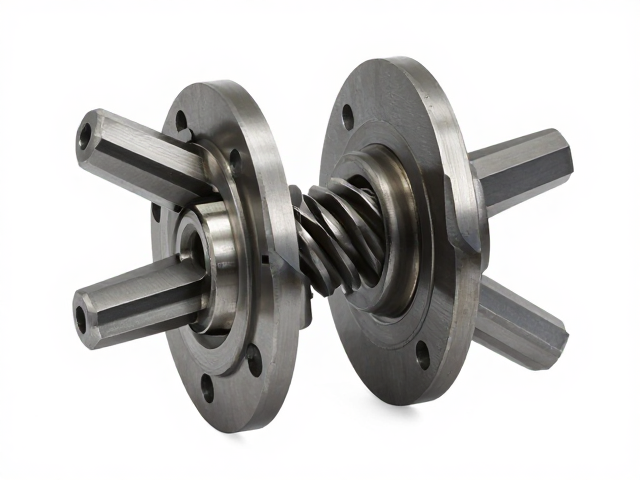
叉瓦咬合传动的力学基础与啮合特性 叉瓦作为机械传动系统中的核心连接组件,其核心功能在于通过精密的几何结构实现动力的稳定传递与扭矩的高效转换。在实际工况中,叉瓦与对应传动轴或齿轮的配合并非简单的平面接触,而是基于渐开线或摆线原理形成的点、线
合金材料特性对轧制变形行为的基础作用 发条的核心性能高度依赖于所用合金材料的微观结构,目前工业界主流采用的高碳铬不锈钢(如C75钢)或钴基合金,其晶体排列方式直接决定了材料在极薄规格下的延展性与弹性极限。合金中碳、铬、钼等元素的配比不仅影
合金条带轧制工艺的核心挑战与材料特性 合金条带在精密制造领域扮演着关键角色,其微观结构的均匀性直接决定了最终产品的物理性能。在轧制过程中,金属晶粒的变形与再结晶行为会受到轧制力、温度场分布以及摩擦条件的多重影响,这些因素共同作用导致了材料
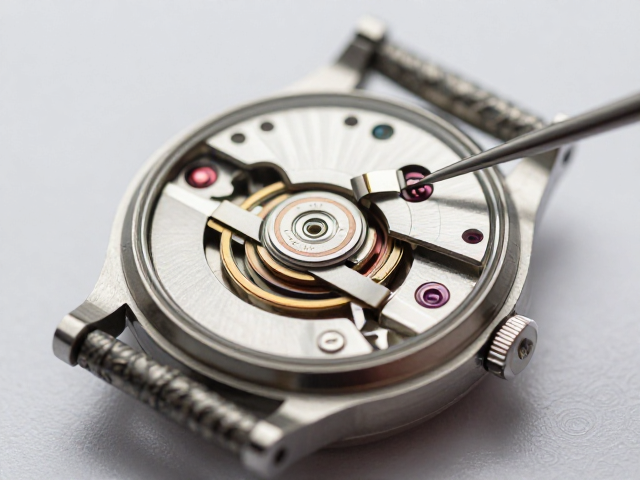
发条盒清洗与保养的核心步骤 机械表的动力核心位于发条盒内部,长期运行积累的微量金属磨损颗粒与氧化层会显著增加齿轮间的摩擦阻力,导致走时精度下降或动力储存缩短。清洗作业需严格遵循去油与除垢的双重标准,操作前需将发条盒从机芯主板上安全拆卸,并
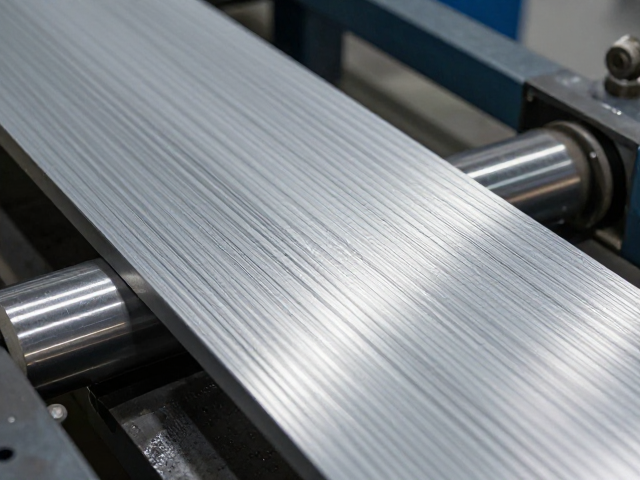
合金条带材料特性对轧制变形的影响机制 合金条带的微观组织结构直接决定了其在轧制过程中的流变行为,常见的不锈钢或碳钢带材在经历高温或冷轧变形时,晶粒取向与位错密度会发生显著变化。材料内部的夹杂物分布及晶界状态会影响轧辊与带材间的摩擦系数,进
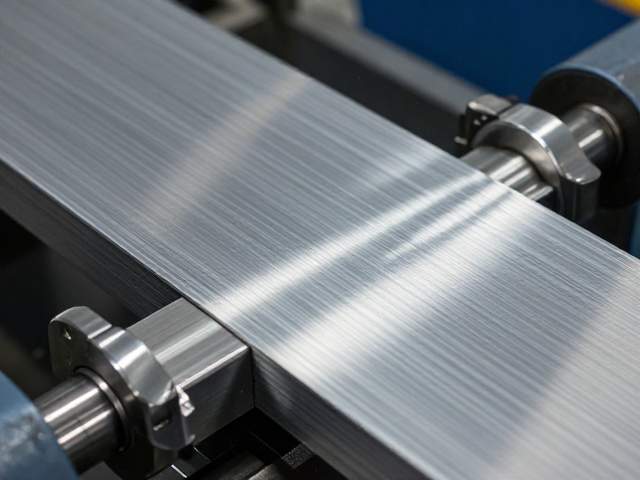
合金条带轧制中的扭矩产生机制 合金条带在热轧或冷轧过程中,由于金属内部晶粒的变形抗力不均以及轧辊与带材间的摩擦作用,会在材料内部产生复杂的残余应力。这种应力分布若不能通过后续工序有效释放,便会转化为宏观上的扭矩,导致带材在卷取或后续加工中
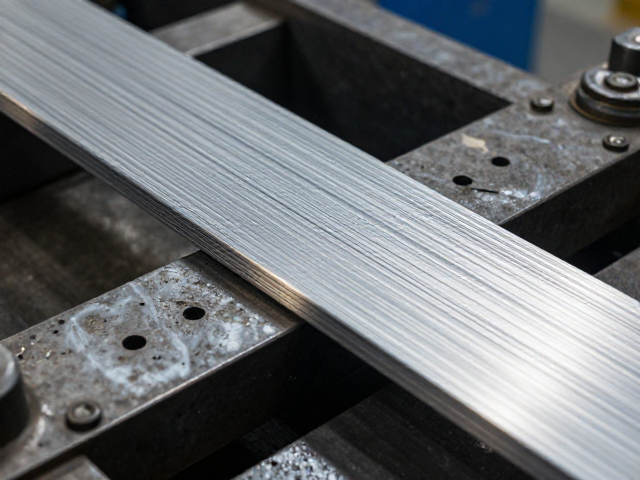
合金条带轧制工艺中的应力控制与尺寸精度管理 合金条带在热轧与冷轧过程中,金属晶粒的变形与再结晶行为直接决定了最终产品的力学性能。轧制道次的分配需严格遵循金属塑性变形规律,过大的单道次压下率易导致边裂或中间浪形,进而影响后续发条盒的卷取稳定