齿形精密铣削工艺如何提升擒纵机构性能?连接擒纵机构的关键解析
齿形精密铣削的核心定义与几何精度控制 齿形精密铣削并非简单的材料去除过程,而是利用高刚性主轴与高精度刀具,通过多轴联动技术对擒纵叉或擒纵轮齿面进行亚微米级加工的技术路径。在机械钟表制造领域,传统工艺难以应对硬质合金或硅材质的高硬度特性,而
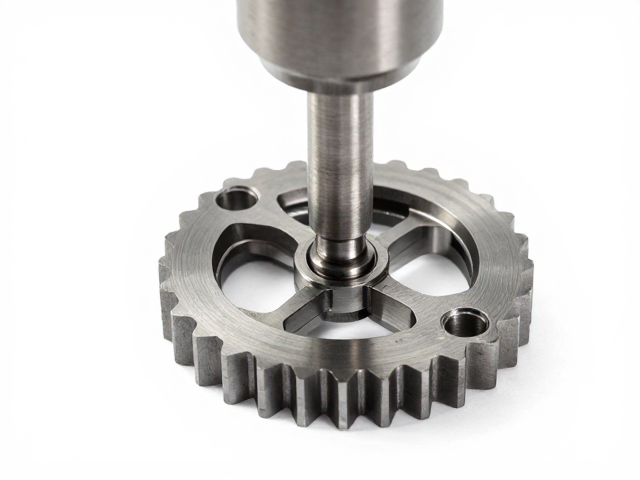
齿形精密铣削的核心定义与几何精度控制 齿形精密铣削并非简单的材料去除过程,而是利用高刚性主轴与高精度刀具,通过多轴联动技术对擒纵叉或擒纵轮齿面进行亚微米级加工的技术路径。在机械钟表制造领域,传统工艺难以应对硬质合金或硅材质的高硬度特性,而
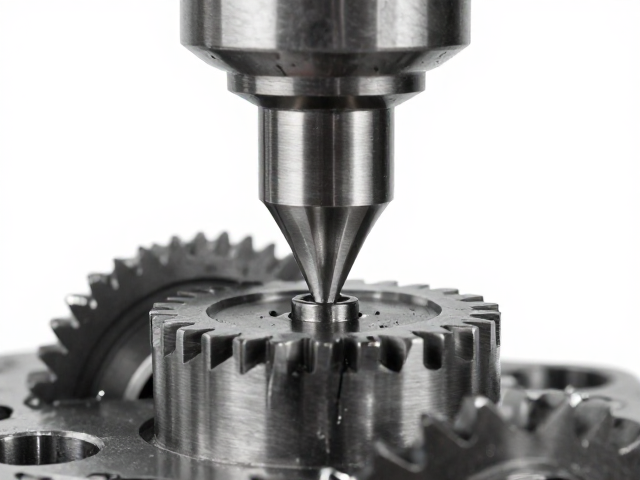
齿形精密铣削工艺的核心控制要素 齿轮加工中的齿形精度直接决定了机械传动的平稳性与寿命,精密铣削技术通过高刚性机床与专用成型刀具,对齿廓曲线进行微米级修正。在实际作业中,刀具的径向跳动与轴向窜动是主要误差源,需借助高精度千分表或激光干涉仪进
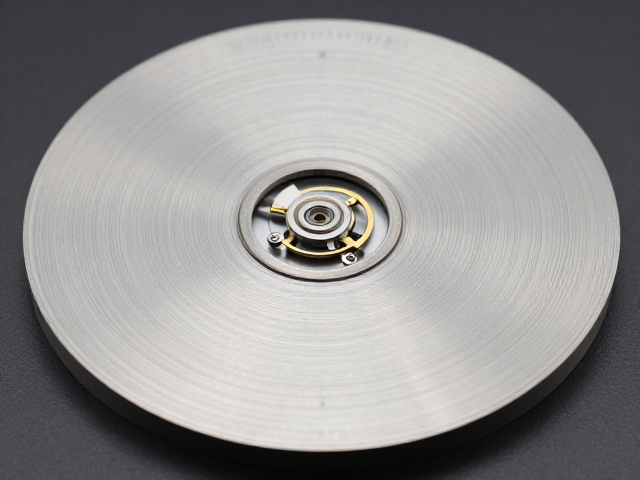
圆盘精密车削的核心技术与工艺稳定性 圆盘精密车削通常依托于高精度的数控车削中心或专用自动车床执行,其核心在于对工件旋转轴线的严格把控以及刀具路径的微观修正。在古董表摆轮这类高精度零件的加工中,材料多选用铱合金、钢合金或特殊硅基复合材料,这
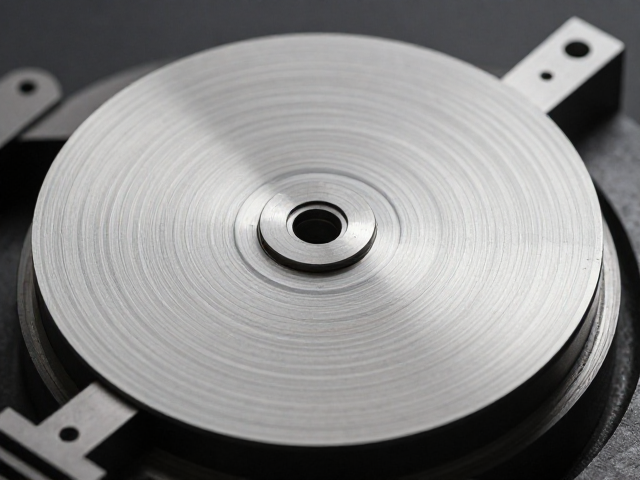
圆盘精密车削工艺的微观控制 精密车削过程中,主轴旋转精度与刀具刃口微观几何形状的稳定性直接决定了零件表面的形貌特征。在微米级甚至亚微米级的加工域内,机床的热变形、振动以及切削力的波动会通过刀具传递至工件表面,形成周期性的波纹或微观不平度。
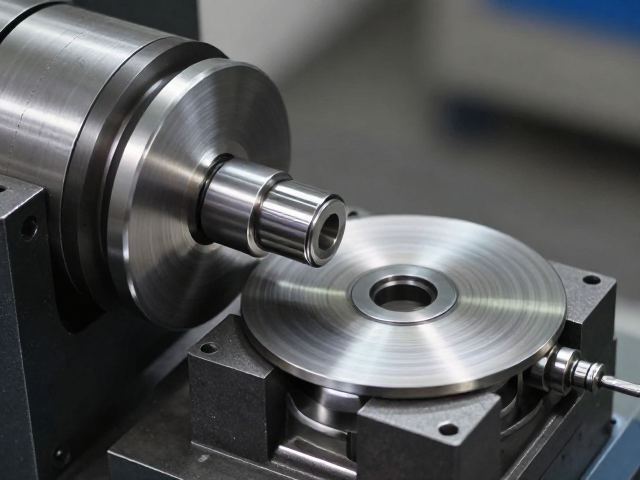
精密车削与抛光工艺的协同机制 在高端零部件制造领域,圆盘精密车削与摆轴抛光并非孤立存在的工序,而是构成表面完整性控制的核心环节。车削过程决定了零件的几何精度与微观形貌基础,而摆轴抛光则负责消除加工残留应力并提升表面光洁度。这种工艺组合常见
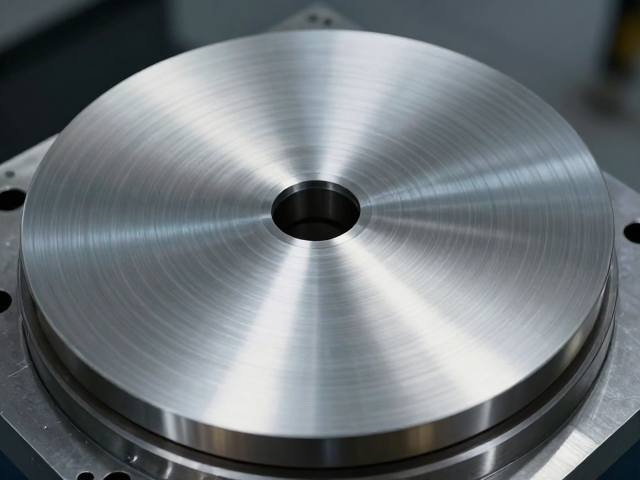
圆盘精密车削中的残余应力与磁性残留机制 在圆盘精密车削的加工过程中,刀具与工件材料之间发生的剧烈塑性变形以及摩擦作用,会在工件表面及次表面区域诱发复杂的残余应力场。这种物理层面的形变会导致金属晶体结构发生畸变,进而改变材料的磁导率分布。对
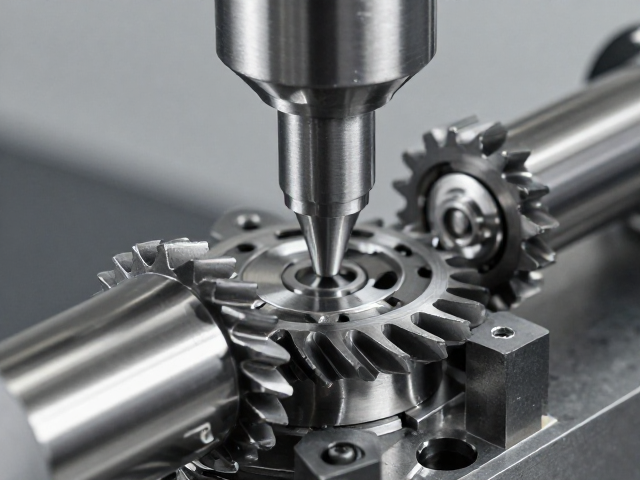
齿形精密铣削的核心定义与几何精度要求 精密铣削在机械传动领域代表着对齿轮或同步带轮齿形的微观控制能力,其核心在于通过高刚性主轴与高精度刀轴配合,消除传统切削中因刀具磨损或振动导致的轮廓误差。在机芯制造中,齿形不仅决定了传动的平稳性,更直接
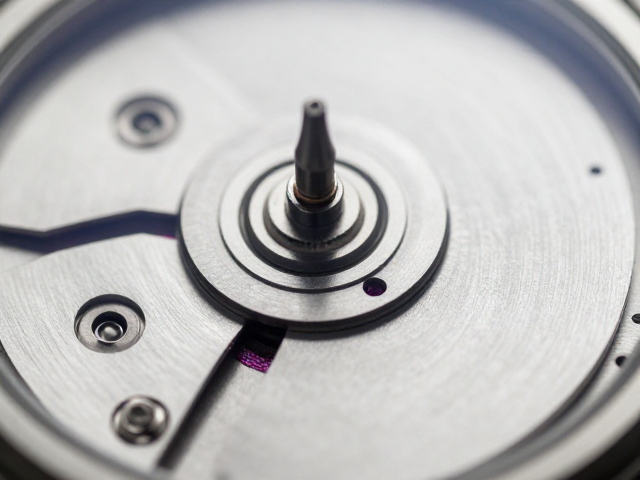
轴尖与圆盘的结构功能与材料基础 机械表的走时精度高度依赖于擒纵机构中轴尖与摆轮圆盘的精密配合,其中轴尖承担着传递能量与减少摩擦的核心职能,而圆盘则负责在摆轮摆动过程中与擒纵叉产生交互,控制能量释放的节奏。为了保证在长期高频振动下依然保持几
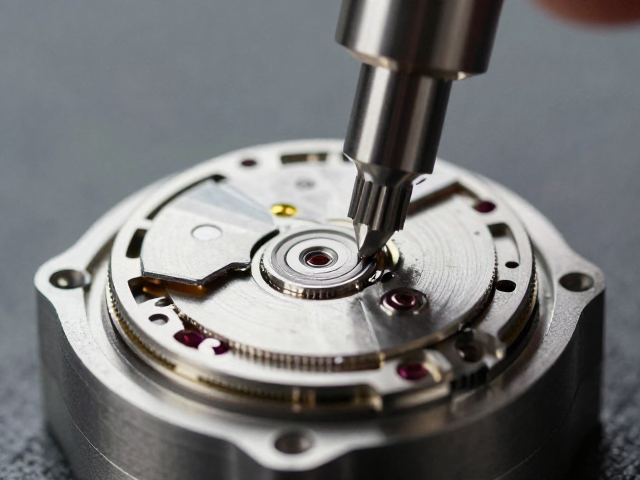
精密冲压在机芯基础件成型中的核心作用 日本钟表制造业在基础结构件的制造环节,长期保持着极高的公差控制标准。精密冲压工艺通过高精度的模具与高速压力机配合,能够一次性成型齿轮、夹板等薄片状金属构件。这种工艺的优势在于材料利用率高且生产效率稳定
精密车削中的热变形机理与环境影响 在圆盘类零件的精密车削过程中,环境温度波动会直接导致机床结构件、刀具及工件发生非对称的热膨胀,这种由温差引发的几何形变是限制加工精度的核心因素之一。当切削区产生的热量无法及时通过冷却液或空气消散时,主轴箱
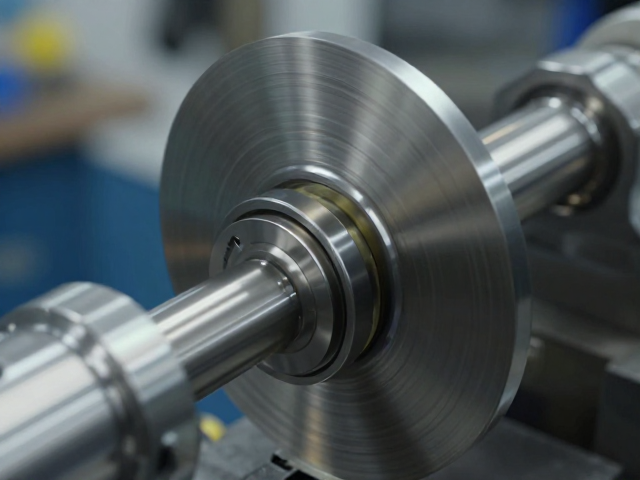
精密车削中的振动抑制与防震油选型逻辑 在圆盘类零件的精密加工领域,主轴系统的动态稳定性直接决定了最终产品的表面质量与尺寸精度。传统的润滑方案中,部分高粘度矿物基油液在高速旋转工况下容易产生流体动力不稳定,导致主轴在临界转速附近出现微幅颤振
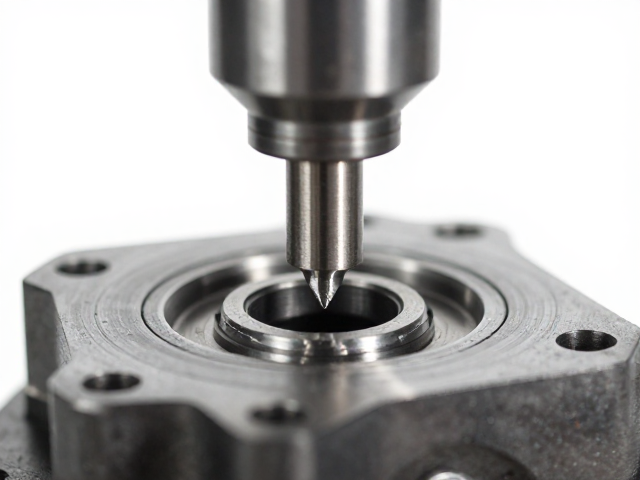
传动卡滞现象的先期特征识别 齿形精密铣削过程中,若设备出现进刀沉重、主轴负载瞬间飙升或伺服电机报过载故障,通常意味着传动链路存在机械干涉。这种卡滞并非单一部件损坏,而是从驱动端到执行端的系统性阻力异常。操作人员需立即停止自动运行程序,避免