壳体锻压成型工艺,清洁表壳缝隙与防水压力测试全流程解析
精密表壳锻压成型的核心工艺解析 壳体锻压成型是腕表制造中确立表壳基础形态的关键步骤,主要涉及将金属坯料通过高精度模具在巨大压力下发生塑性变形。这一过程通常分为粗锻和精锻两个阶段,粗锻用于快速成型并减少材料损耗,精锻则确保尺寸精度与表面光洁
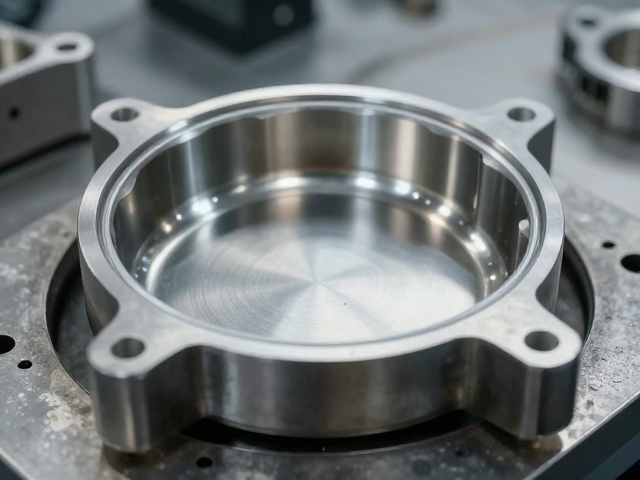
精密表壳锻压成型的核心工艺解析 壳体锻压成型是腕表制造中确立表壳基础形态的关键步骤,主要涉及将金属坯料通过高精度模具在巨大压力下发生塑性变形。这一过程通常分为粗锻和精锻两个阶段,粗锻用于快速成型并减少材料损耗,精锻则确保尺寸精度与表面光洁
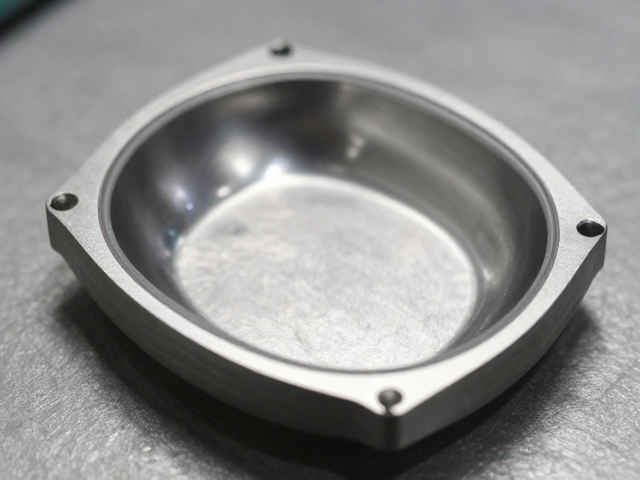
枕形表壳壳体锻压成型工艺详解 枕形表壳因其独特的流线型外观和佩戴舒适度,在高端腕表制造中占据重要地位,其壳体锻压成型是决定产品精度与外观质量的核心环节。该工艺主要依赖于高精度模具与等温锻造技术,通过将加热的金属坯料置入具有复杂型腔的模具中
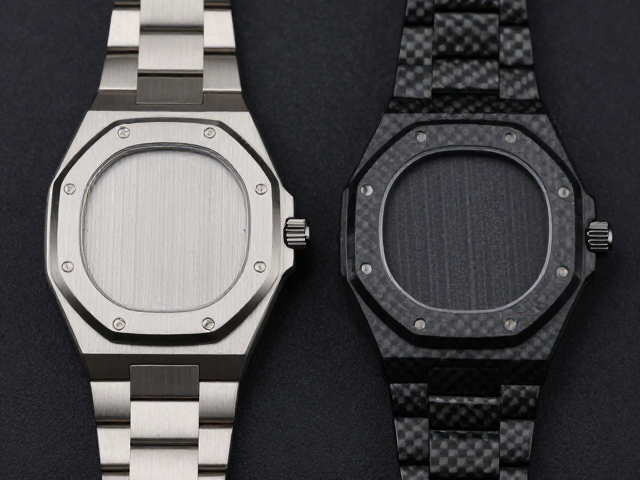
钛合金表壳的高价逻辑与材料特性 钛合金在腕表制造领域的应用,主要源于其独特的物理化学性质。这种金属具有极高的比强度,即在同等重量下,其强度远超不锈钢,同时密度仅为钢的约57%,这使得佩戴体验轻盈且坚固。此外,钛合金表面会自然形成一层致密的
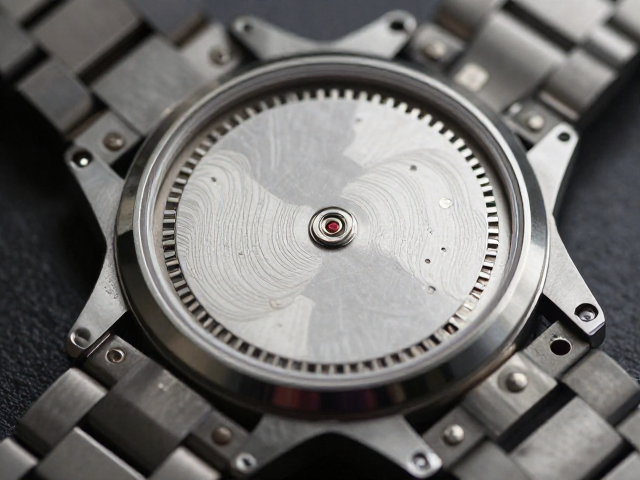
正装表壳锻压工艺中的应力分布与材料选择 正装表壳在经历高温锻压成型过程中,金属晶粒会发生剧烈变形,若材料微观结构不均匀,极易在表耳与表壳连接处形成隐性裂纹。现代制表业多采用经过等温锻造处理的316L精钢或钛合金,这类材料在高压下能保持更优
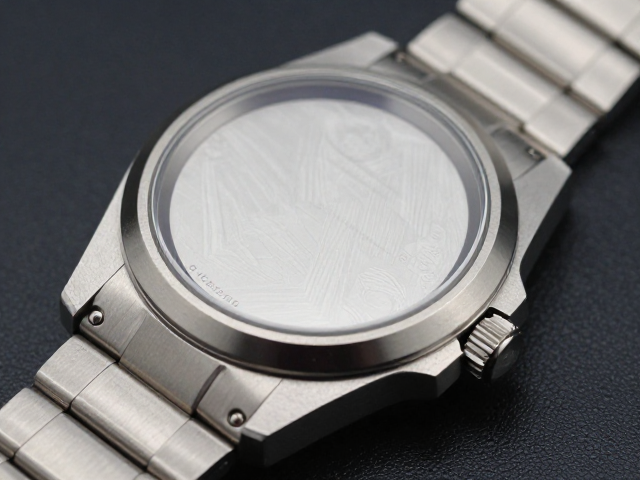
钛合金表壳的原材料成本与市场溢价逻辑 钛合金表壳的高价现象,核心源于其独特的物理属性与严苛的加工门槛。相较于常见的316L精钢或4000系列不锈钢,钛合金具有更高的比强度和优异的耐腐蚀性,但这套优势直接推高了基础材料成本。医用级或航空级钛
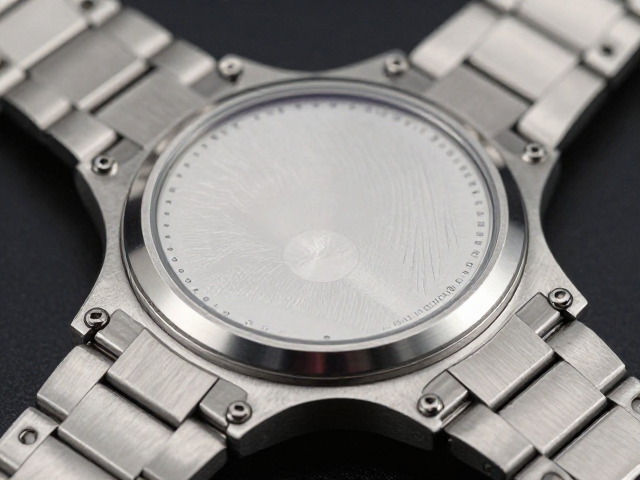
钛合金表壳防磁工艺的底层逻辑与材料特性 钛合金在钟表制造领域的应用,核心优势源于其天然的抗腐蚀性与极低的磁导率。与传统不锈钢或铝合金不同,钛原子结构中的电子排布使其几乎不会受到外部磁场干扰,这意味着搭载钛合金表壳的腕表无需像机械表那样依赖
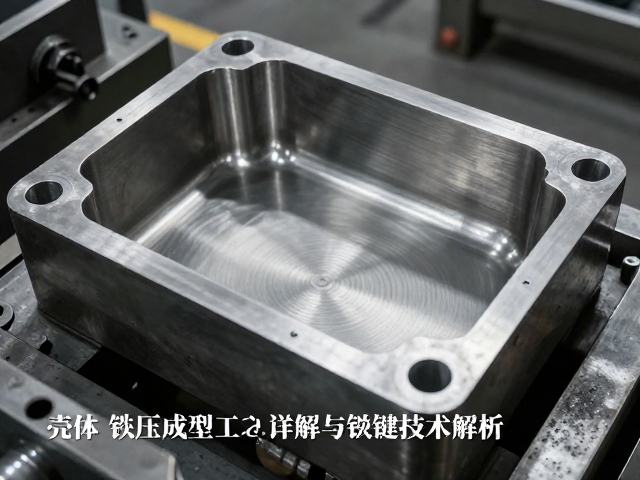
壳体锻压成型工艺的核心逻辑与材料特性 壳体锻压成型是机械制造中提升零部件力学性能的关键环节,其核心在于利用金属在再结晶温度以上的塑性变形能力,通过模具施加压力改变材料形状。这一过程不仅细化了金属晶粒,还使纤维组织沿特定方向分布,从而显著提
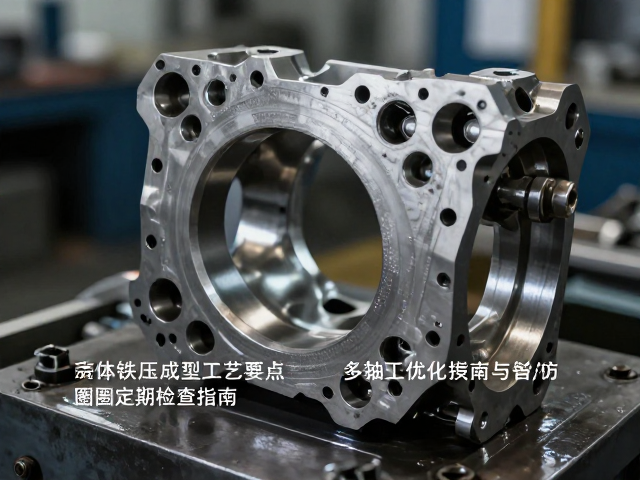
壳体锻压成型工艺要点 壳体锻压成型过程中的温度控制是决定材料微观组织演变的核心因素。加热过程需严格遵循等温或非等温锻造规范,确保坯料在模具接触前达到设定的始锻温度区间,通常需通过红外测温仪实时监测表面温度,避免因局部过热导致晶粒粗大或欠热
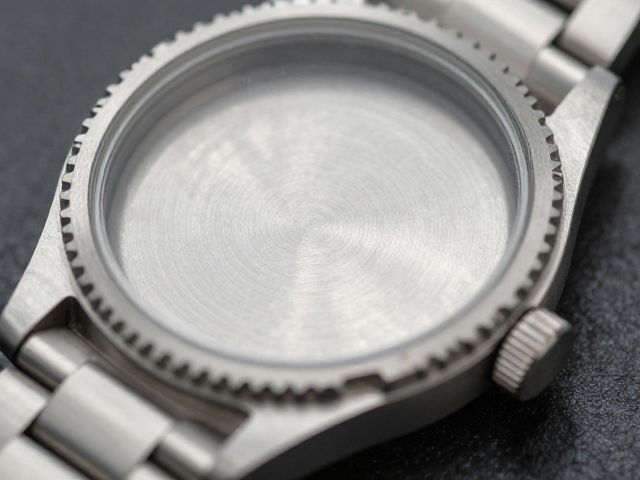
潜水表壳锻压成型的核心工艺逻辑 潜水表壳作为腕表抵御深海高压的第一道防线,其结构完整性直接依赖于材料在极端压力下的表现。锻压成型工艺通过高吨位压力机对金属坯料进行塑性变形,使金属晶粒沿流线方向排列,从而显著提升表壳的致密度与抗疲劳强度。相
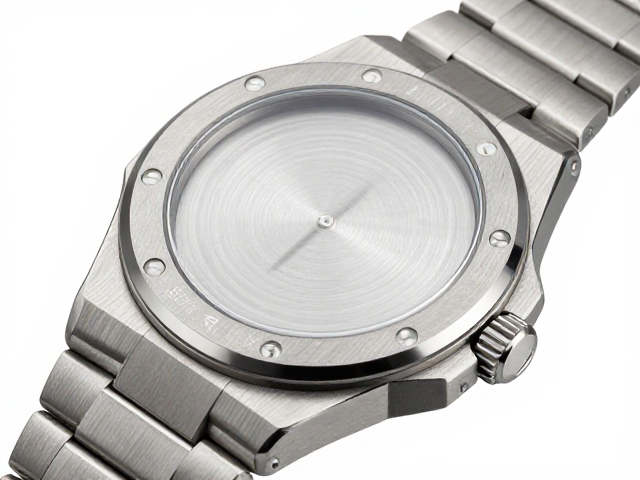
钛合金材质的物理特性与表壳应用逻辑 钛合金在高级制表领域的应用,核心源于其独特的物理属性组合。相比传统不锈钢,钛合金具有更低的密度,通常密度范围在4.5至4.7 g/cm³之间,显著低于钢材的7.9 g/cm³。这种轻量化特性使得佩戴体验
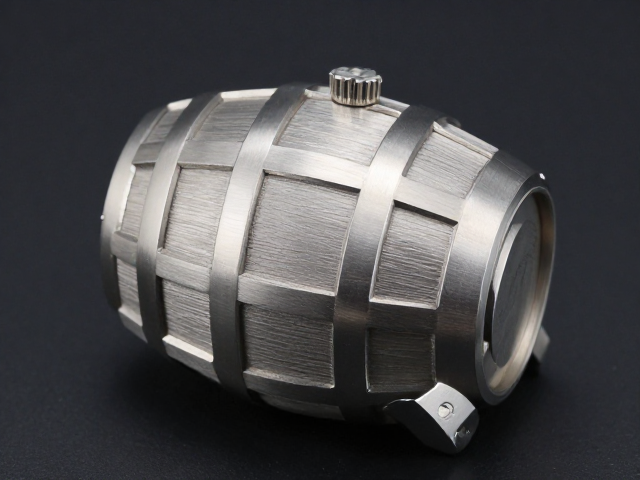
酒桶形表壳的几何特征与锻造前准备 酒桶形表壳因其两侧弧度向内收敛、中部饱满的立体造型,在机械腕表领域具有独特的视觉张力。这种非传统的几何结构对金属材料的延展性和锻造设备的精度提出了极高要求。在开始锻造之前,原材料的选择至关重要,通常采用3
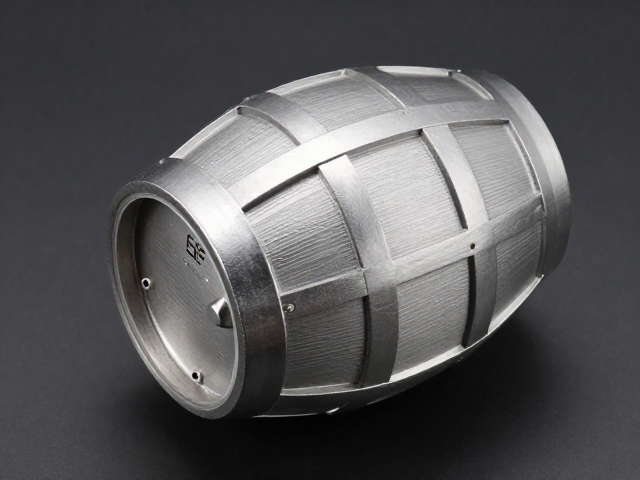
酒桶形表壳的结构特征与模具设计难点 酒桶形表壳作为钟表机械结构中极具辨识度的外观形态,其核心特征在于表壳侧壁呈现中间凸起、两端收窄的圆弧过渡。这种非圆柱体的几何形态对模具的分模线设计提出了显著挑战。在开模阶段,设计师必须精确计算表壳侧壁的