弧形壳体冲压工艺,高端瑞士机械表双时区机芯的精密突破
弧形壳体冲压工艺的材料选择与物理特性 高端机械腕表在追求极致薄型化与佩戴舒适度的过程中,弧形壳体(Curved Case)逐渐成为顶级制表的标志性特征。这种设计并非简单的外观修饰,而是对金属材料力学性能的极限挑战。制造此类壳体通常选用高硬
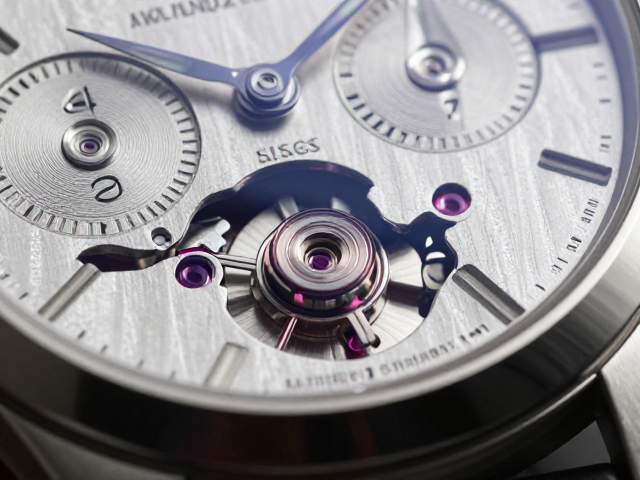
弧形壳体冲压工艺的材料选择与物理特性 高端机械腕表在追求极致薄型化与佩戴舒适度的过程中,弧形壳体(Curved Case)逐渐成为顶级制表的标志性特征。这种设计并非简单的外观修饰,而是对金属材料力学性能的极限挑战。制造此类壳体通常选用高硬
弧形壳体冲压工艺的精密控制 弧形壳体在腕表制造中代表着极高的工艺门槛,其核心在于金属板材在模具下的一次成型与应力释放。传统平面冲压难以应对高曲率表壳,必须采用多道次拉深工艺。在这一过程中,铝合金或不锈钢板材被置于凸模与凹模之间,通过液压机
弧形壳体冲压工艺的力学基础与材料特性 弧形壳体作为复古绅士腕表的核心结构组件,其成型过程高度依赖于材料在塑性变形阶段的流变行为。高纯度不锈钢或钛合金板材在经历多道次冲压工序时,必须精确控制屈服强度与延伸率的平衡,以确保金属纤维在弯曲过程中
弧形壳体冲压工艺解析 弧形壳体的成型核心在于材料在模具内的流动控制与应力分布,这一过程高度依赖精密的级进模或单动模设计。在冲压初期,板材被定位并进入凹模,凸模下行施加巨大压力,使金属发生塑性变形。由于弧形结构涉及三维空间的曲面变化,传统的
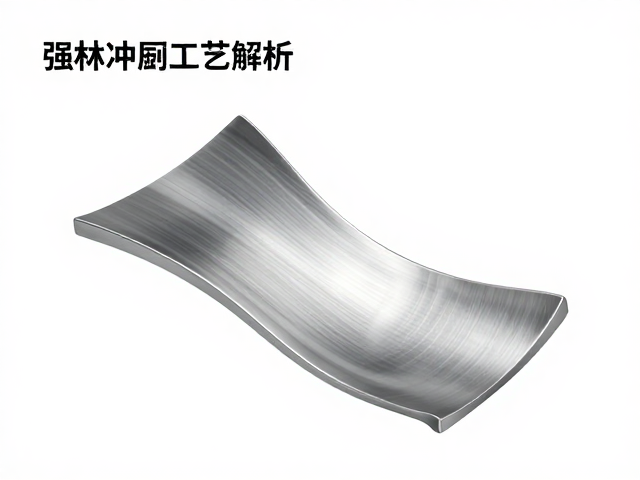
弧形壳体冲压成型中的材料流动控制 弧形表壳的制造核心在于利用高精度模具对金属板材进行塑性变形,这一过程严格遵循金属塑性加工原理。在冲压初期,板材被固定在凹模与压边圈之间,通过凸模的垂直下行施加径向拉应力,使材料向模具型腔内流动。对于316
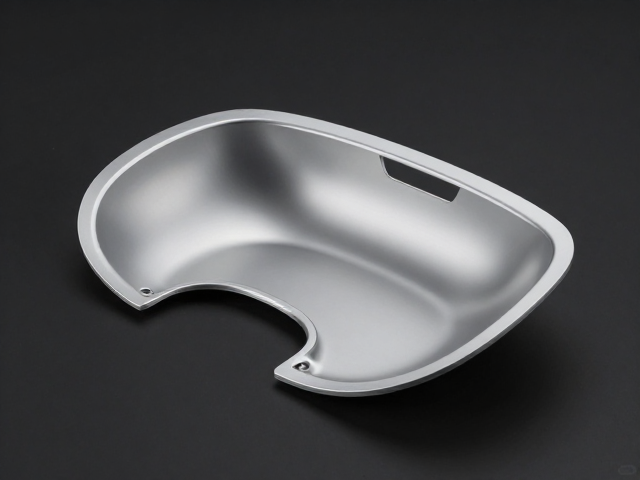
弧形壳体冲压工艺的核心难点与材料选择逻辑 弧形壳体在冲压过程中面临着显著的回弹控制难题,这直接决定了最终产品的尺寸精度与表面平整度。不同于传统平面件,曲面结构在模具接触瞬间会产生复杂的应力分布,若材料屈服强度与延伸率匹配不当,极易出现开裂
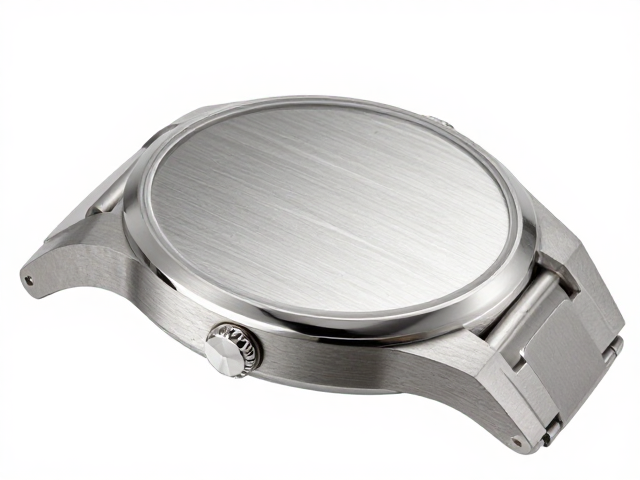
弧形壳体冲压工艺的力学基础与材料选择 高端腕表表壳的形态演变中,弧形设计长期被视为提升佩戴舒适度与视觉流动感的关键,而传统的CNC加工或铸造工艺难以在保留材料金属特性的前提下实现复杂的曲面成型。冲压工艺通过模具对金属板材施加巨大压力,使其
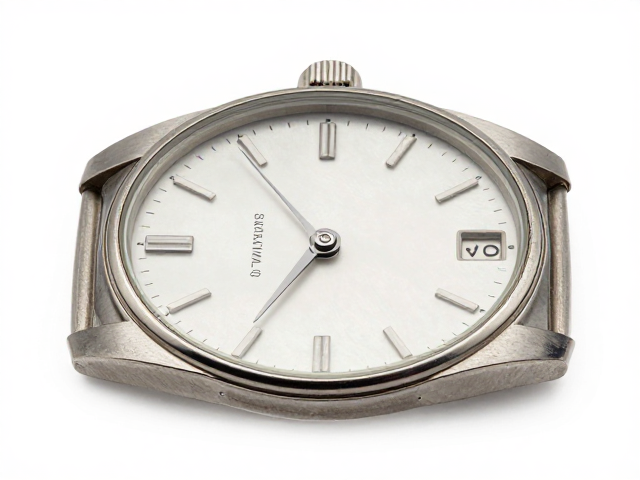
弧形壳体冲压成型的关键工艺参数 弧形壳体作为复古风格手表的核心结构件,其冲压成型过程对材料延展性与模具精度有着极高要求。通常选用304或316L不锈钢板材,厚度控制在0.3mm至0.8mm之间,这一区间能平衡结构强度与冲压时的应力分布。在
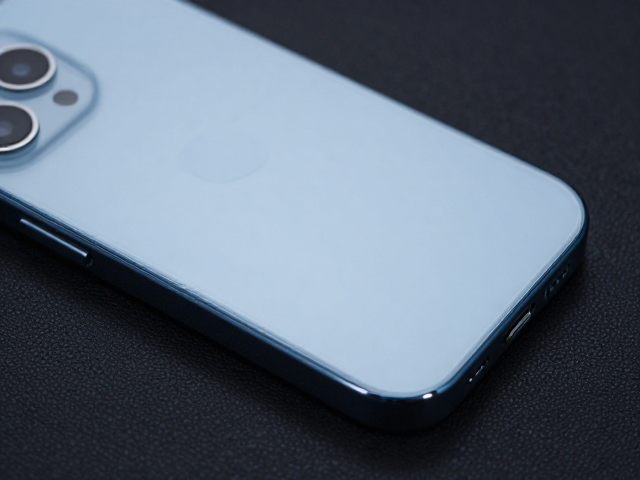
弧形壳体冲压成型的核心难点与材料选择 现代智能穿戴设备的机身设计正逐渐向全曲面形态演进,这种设计语言不仅提升了握持时的贴合感,也对金属加工工艺提出了极高的要求。在316L不锈钢或航空级铝合金的加工过程中,弧形壳体并非通过简单的切割打磨形成
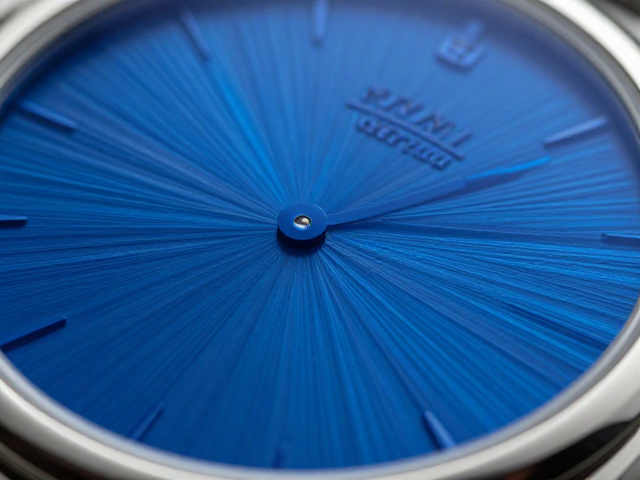
弧形壳体与蓝宝石玻璃的精密结合 在高级制表的复杂结构中,弧形壳体(Cased Curved)与蓝宝石玻璃的无缝衔接是提升佩戴舒适度与视觉立体感的关键。传统的平面表盘难以适应手腕的自然弧度,而通过冲压工艺打造的弧形壳体,能够严格遵循人体工学
弧形壳体冲压工艺解析 现代工业设计中,弧形壳体已成为提升产品质感与结构强度的关键形态,其核心成型技术主要依赖于高精度冲压工艺。通过模具在压力机作用下对金属板材施加瞬时冲裁力,使材料发生塑性变形,从而获得预定形状的零件。这一过程不仅要求模具
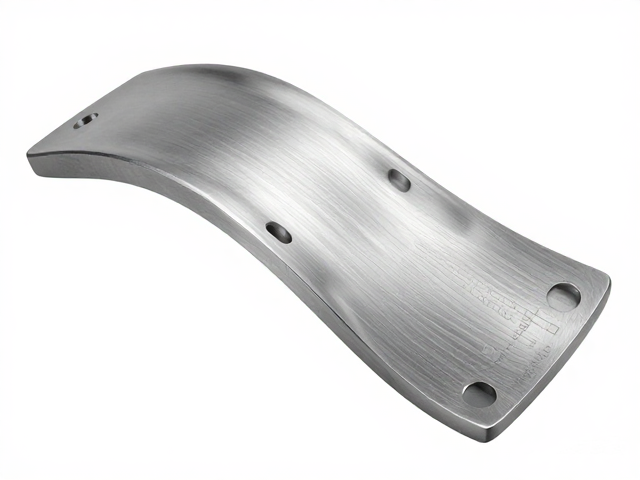
弧形壳体冲压工艺的核心逻辑与成型难点 弧形壳体在工业制造中常作为关键的结构保护件,其设计初衷是通过曲面几何形态分散外部冲击力,从而降低内部组件在极端环境或意外跌落时遭受的破坏风险。传统的平面冲压件在受到点状冲击时,应力容易集中在受力点,导