底盖锻压成型外径尺寸控制与更换老化密封圈实操指南
底盖锻压成型外径尺寸偏差的核心成因分析 底盖在经历高温高压锻压工序后,外径尺寸波动通常源于模具型腔磨损或材料流动特性的改变。随着锻压次数的增加,模具分模面及型腔侧壁会产生微观磨损,导致金属填充体积略微增加,进而使成品外径呈现渐进性增大趋势
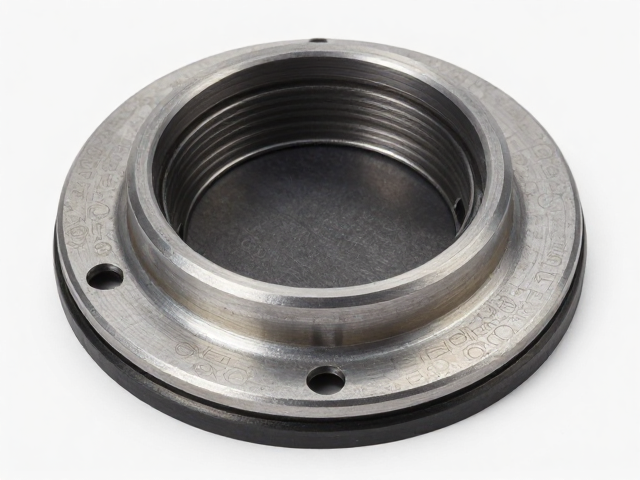
底盖锻压成型外径尺寸偏差的核心成因分析 底盖在经历高温高压锻压工序后,外径尺寸波动通常源于模具型腔磨损或材料流动特性的改变。随着锻压次数的增加,模具分模面及型腔侧壁会产生微观磨损,导致金属填充体积略微增加,进而使成品外径呈现渐进性增大趋势
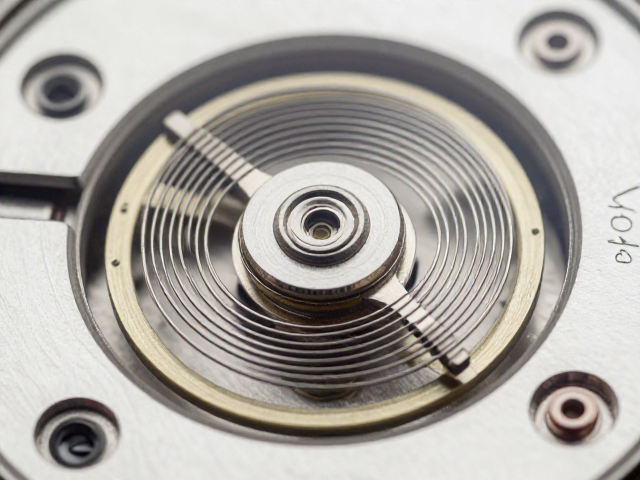
精密机械结构中的核心组件演变 机械腕表机芯的走时精度,长期以来受限于摆轮游丝系统的稳定性与等时性表现。传统工艺中,硅材质或特殊合金游丝虽能提升抗磁性能,但在极细径下的加工难度与应力控制仍会引发微小的频率漂移。近年来,国内钟表制造领域在微观
底盖锻压成型工艺的核心材料选择与热处理机制 机械表底盖在经历高温锻压过程中,材料的微观结构变化直接决定了成品的力学性能。316L精钢因其优异的耐腐蚀性和延展性,成为高端机械腕表的主流基材,其含有2-2.5%的钼元素,能有效抵抗氯化物腐蚀。
底盖锻压成型的金属力学与结构完整性 底盖作为机械腕表或精密仪器机芯的外部防护屏障,其制造工艺直接决定了整机的密封性能与耐用度。锻压成型技术利用高吨位压力机,将经过精密退火处理的金属板材(如316L不锈钢、钛合金或铝合金)在模具中一次性压制
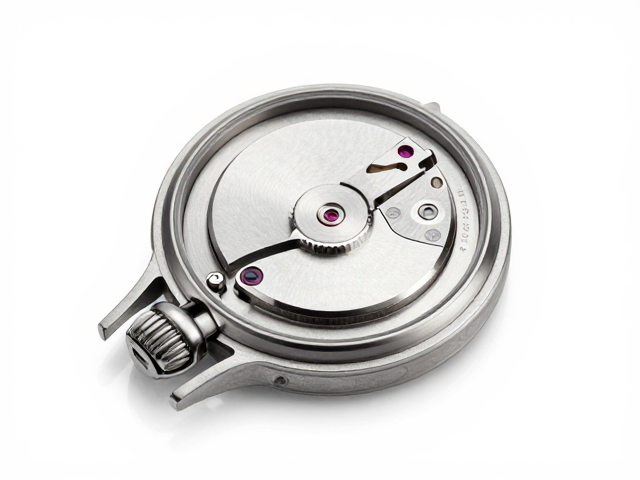
底盖锻压成型的核心原理与材料特性 手动机械表底盖的锻压成型是一项精密的金属塑性加工技术,其核心在于利用高吨位压力机对圆形金属坯料施加径向与轴向复合力,使其发生塑性变形并贴合模具型腔。这一过程通常选用316L精钢、钛合金或贵金属作为基材,这
底盖锻压成型的核心工艺与材料特性 底盖锻压成型是金属加工中通过模具对金属坯料施加高压,使其发生塑性变形从而获得预定形状的关键工序。这一过程通常选用铝合金、不锈钢或铜合金等具有良好延展性的材料,利用冷锻或温锻技术,在常温或适度加热状态下进行
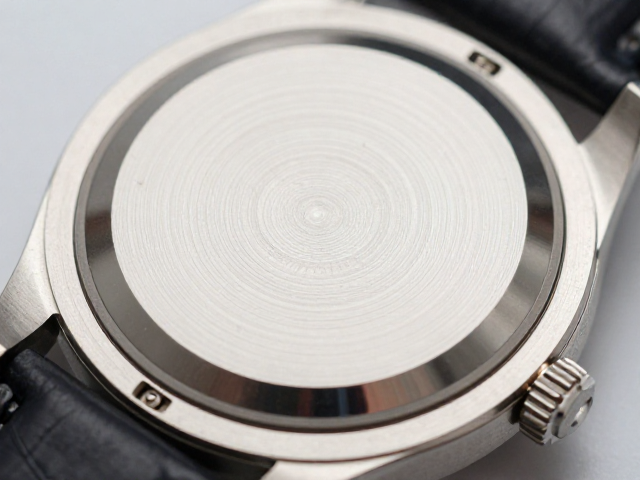
底盖锻压工艺的核心技术与结构特点 手表底盖作为连接表壳与内部机芯的关键部件,其制造工艺直接决定了整机的密封性能与耐用度。目前主流的底盖加工方式主要包括冲压成型与CNC切削两种路径。冲压工艺通过高精度模具对金属板材进行高压锻压,能够高效生产
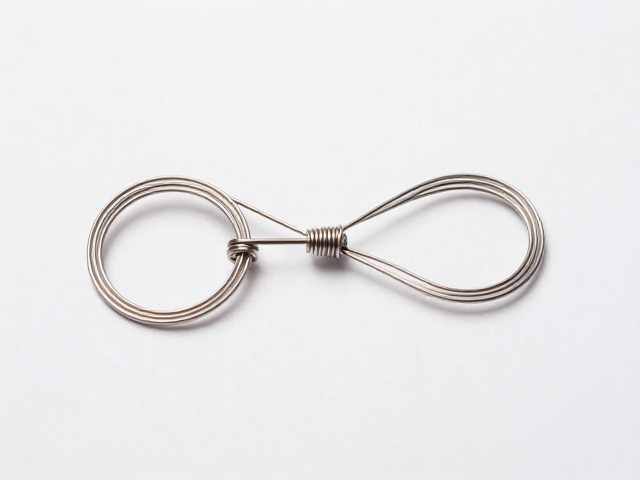
细金属丝缠绕工艺的核心原理与材料选择 细金属丝缠绕工艺是机械钟表机芯中摆轮游丝制作的关键环节,其核心在于通过精密的等温退火与手工缠绕技术,确立游丝的几何形态与物理性能。传统制表师通常选用高镍铁合金(如Nivlar)或硅基复合材料,这些材料
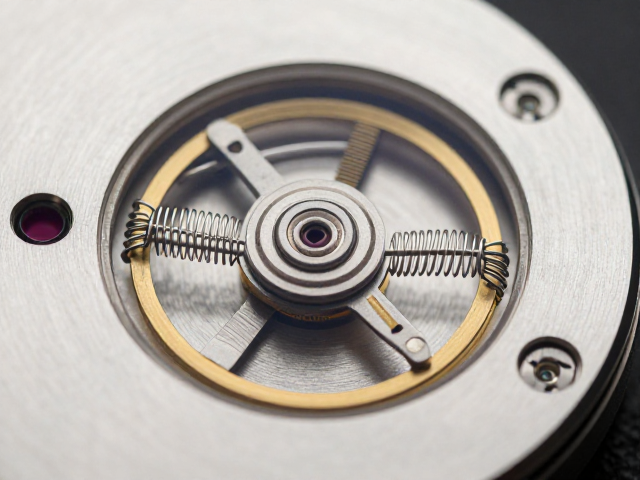
等时性核心:游丝摆轮系统的物理基础 机械腕表机芯的走时精准度高度依赖于振荡系统的等时性,即摆轮在受到不同幅度冲击时,其振动周期保持恒定的特性。在这一精密系统中,细金属丝(游丝)扮演着至关重要的角色,它像心脏瓣膜一样控制着重力与动能的转换节
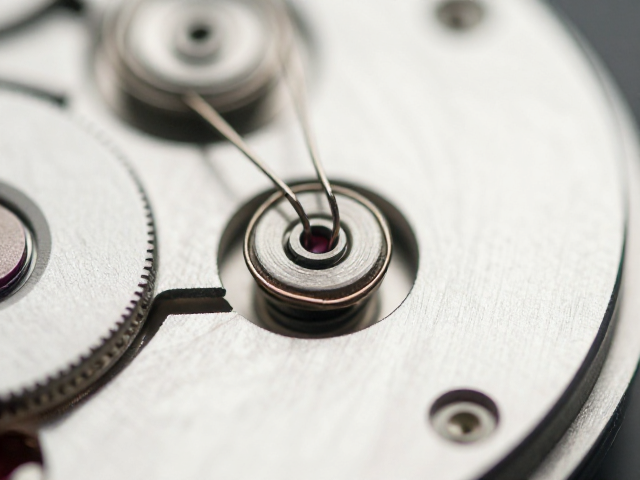
机械结构中的应力缓冲机制 当腕表遭受外部剧烈撞击时,巨大的冲击力会瞬间传递至机芯内部,其中摆轮游丝系统最为脆弱。细金属丝缠绕工艺通常涉及在游丝末端或夹板固定处采用特殊的微细金属丝进行辅助固定或应力分散设计,这种结构并非简单的连接,而是通过
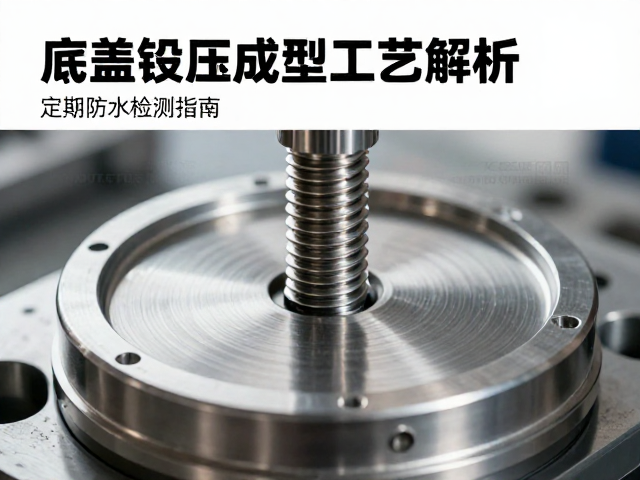
底盖锻压成型工艺的核心流程解析 底盖作为压力容器或管道连接系统中的关键密封组件,其制造质量直接决定了整体结构的承压能力与密封可靠性。锻压成型技术通过金属塑性变形原理,在常温或高温状态下利用模具对坯料施加巨大压力,使其流动填充模腔,从而获得
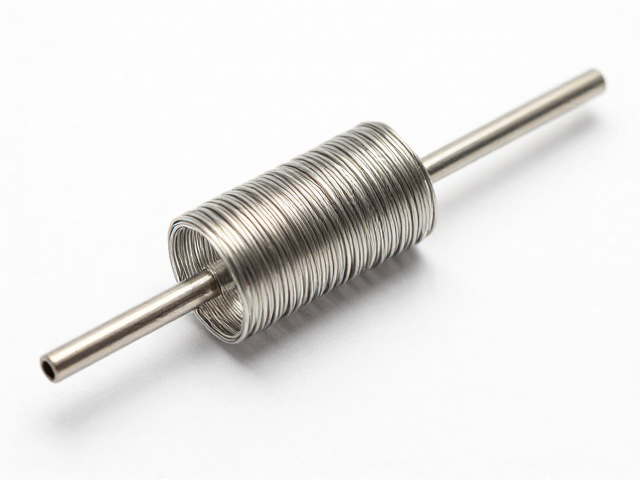
细金属丝缠绕与游丝外桩的热力学耦合机制 在精密机械腕表的核心机芯中,游丝作为振荡系统的关键元件,其几何结构的稳定性直接决定了时间的走时精度。细金属丝缠绕工艺通常涉及将高弹性合金材料通过高精度绕线设备制成螺旋结构,这一过程不仅决定了游丝的初