底盖锻压成型工艺详解,开盖器使用与压盖校准安装指南
底盖锻压成型的核心工艺解析 底盖锻压成型是金属加工中通过模具对金属坯料施加高压,使其发生塑性变形从而获得预定形状和尺寸的关键工序。该工艺通常采用热锻或冷锻技术,热锻能显著降低金属变形抗力,适合大型或复杂结构件,而冷锻则因加工硬化效应能提供
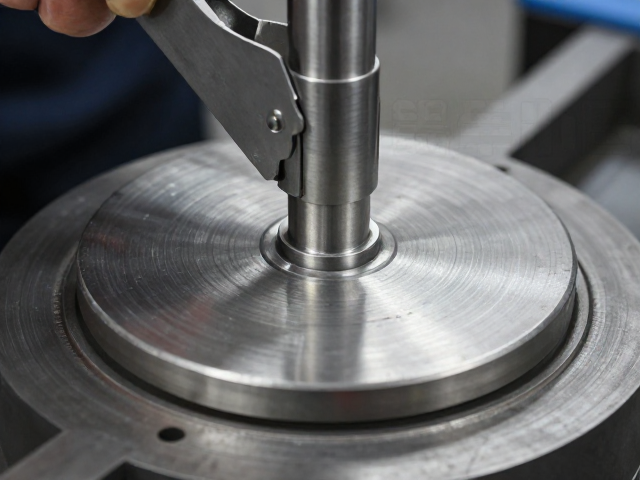
底盖锻压成型的核心工艺解析 底盖锻压成型是金属加工中通过模具对金属坯料施加高压,使其发生塑性变形从而获得预定形状和尺寸的关键工序。该工艺通常采用热锻或冷锻技术,热锻能显著降低金属变形抗力,适合大型或复杂结构件,而冷锻则因加工硬化效应能提供
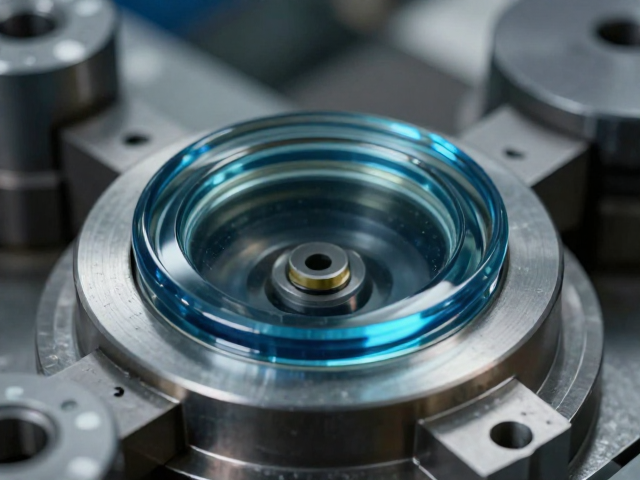
底盖锻压成型的核心工艺链路 底盖锻压成型是精密金属加工中的关键环节,其核心在于利用高吨位压力机与高精度模具,将金属坯料在室温或高温状态下发生塑性变形,从而获得预定形状和尺寸的零件。这一过程通常包括下料、加热(针对热锻)、预成形、终成形以及
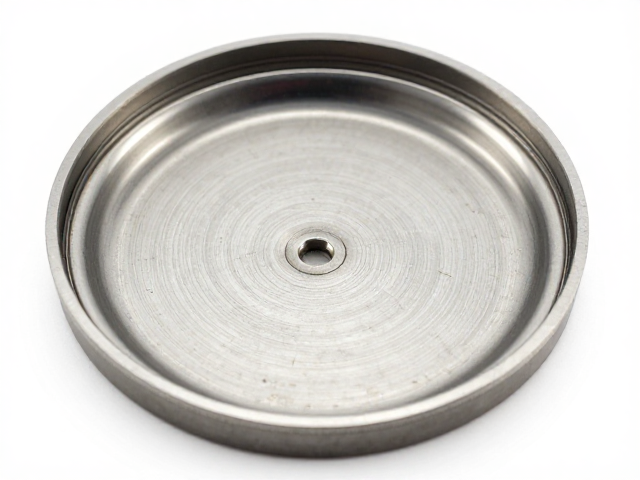
底盖锻压成型与镭射刻字工艺解析 金属底盖的锻压成型是确保产品结构强度与外观精度的核心环节,其过程涉及模具设计、材料选择及压力参数的精密控制。在典型的工业实践中,选用304或316L不锈钢板材作为原材料,经过退火软化处理后,通过高精度 CN
钛合金材料特性与锻压成型基础 钛合金因其优异的比强度、耐腐蚀性及生物相容性,在航空航天、医疗植入物及高端消费电子领域的应用日益广泛。底盖作为关键结构件,其成型质量直接影响了产品的力学性能与外观精度。锻压成型是利用锻压设备对钛合金坯料施加压
蓝宝石底盖的视觉美学与结构基础 蓝宝石玻璃因其卓越的硬度和通透度,常出现在高端腕表及精密仪器中,而底盖作为连接表壳内部机芯与外部环境的关键部件,其材质选择与表面处理直接决定了产品的整体质感。在高端制表与精密加工领域,蓝宝石底盖通常并非完全
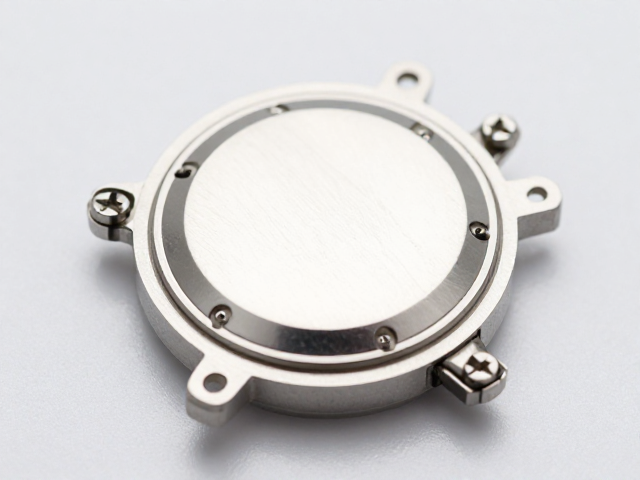
精密加工中的底盖成型工艺解析 手表底盖的锻压成型是确保表壳结构完整性的核心环节,这一过程通常利用高精度模具与高吨位压力机,将不锈钢、钛金属或铝合金板材一次性压制成预定形状。材料在受力过程中会发生塑性变形,其分子结构随之重新排列,从而提升底
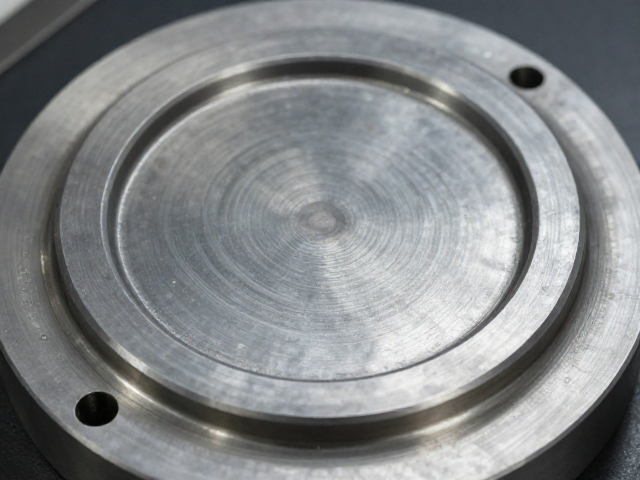
底盖锻压成型工艺中的厚度规格适配逻辑 底盖在经历高温高压锻压成型的过程中,材料晶粒组织的流动与致密化直接决定了最终产品的力学性能与尺寸稳定性。不同厚度规格的底盖在模具设计阶段需依据材料延展性系数进行严密的计算,较厚规格通常伴随着更大的成形
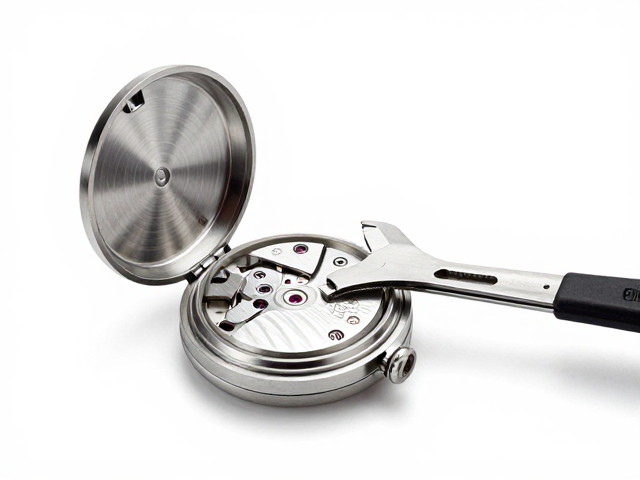
手动机械表底盖锻压成型工艺解析 手动机械手表的后盖在制造初期通常是一整块经过精密加工的金属圆盘,主流材质多为不锈钢、钛合金或贵金属。锻压成型是一种利用高吨位压力机,通过模具对金属坯料施加巨大压力,使其产生塑性变形从而形成预定形状的加工方式
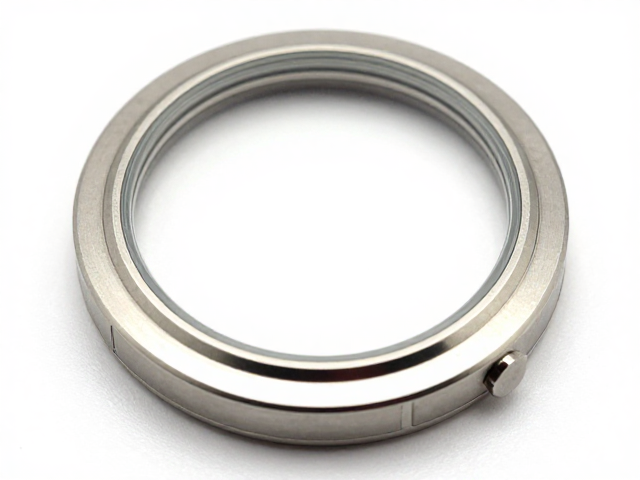
精准识别表壳型号的技术路径 在精密腕表制造与维修体系中,底盖与表壳的适配精度直接决定了整机的结构完整性。不同品牌、系列乃至同一系列下的不同年份版本,其表壳螺纹规格、底盖凹槽位置以及密封槽尺寸可能存在细微差异。技术人员通常通过高精度卡尺测量
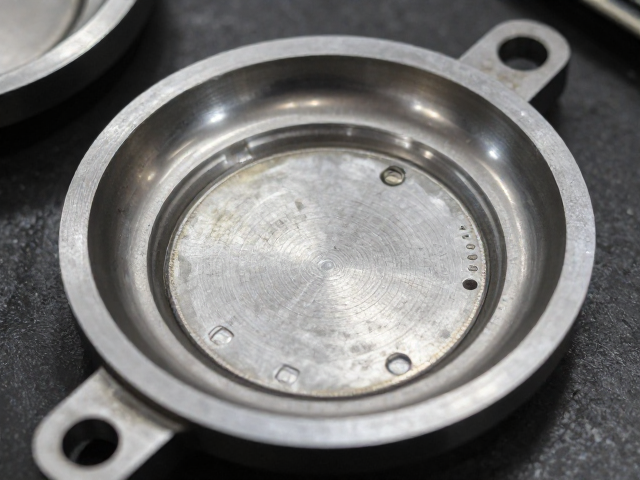
底盖锻压工艺的核心逻辑与材料特性 底盖作为手表或精密机械装置的关键结构部件,其制造质量直接决定了整机的密封性与耐用度。锻压工艺通过高吨位压力机对金属坯料进行塑性变形,使金属纤维组织致密,从而提升材料的抗疲劳强度和耐腐蚀性能。不同于传统的切
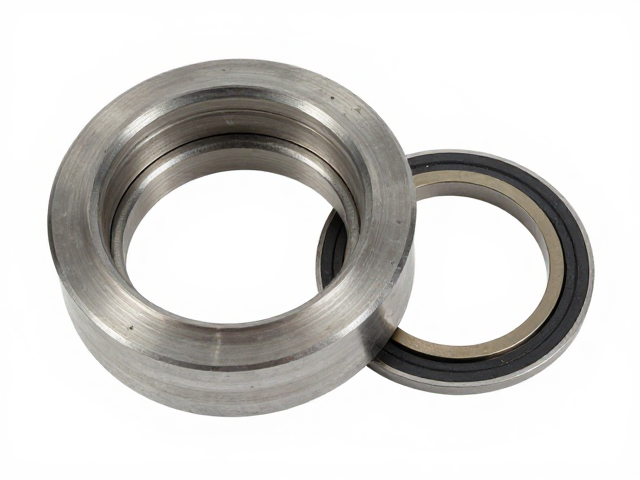
底盖锻压成型外径精度的核心影响因素 底盖在经历高温高压的锻压工序后,外径尺寸的稳定性直接决定了后续装配的同心度与密封效果。材料在模具型腔内的流动行为会显著影响最终成型尺寸,其中金属坯料的初始直径公差、加热温度的均匀性以及模具本身的磨损情况
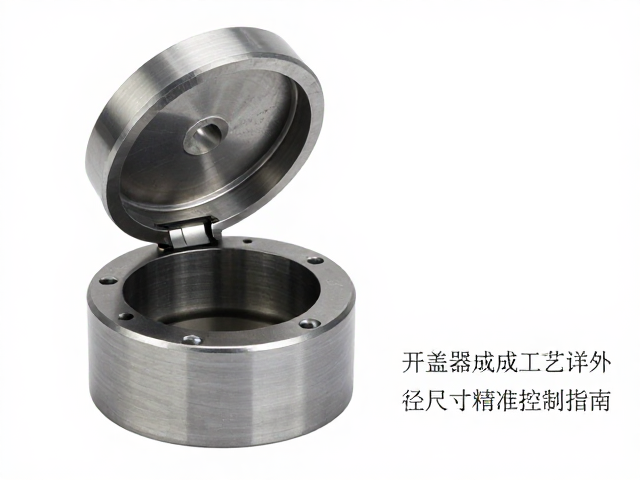
底盖锻压成型的核心工艺解析 底盖锻压成型是金属加工领域中确保零部件力学性能与尺寸精度的关键环节,其核心在于通过模具对加热至特定温度区间的金属坯料施加巨大的径向压力,使其产生塑性变形并填充模腔。这一过程通常分为预锻、终锻和修整三个阶段,每个