金属坯冲压成型工艺解析,走针干涉检查与奢华镀金风打造
金属坯冲压成型工艺解析 金属坯料在冲压过程中的变形行为直接决定了最终零件的几何精度与力学性能,这一环节涉及材料流动、应力分布以及模具接触状态的复杂耦合。在实际生产环境中,板材被置于凸模与凹模之间,通过压力机施加巨大冲裁力,使材料发生塑性剪
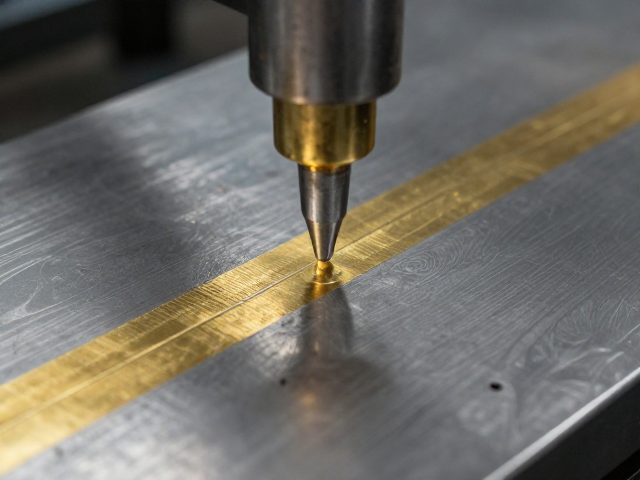
金属坯冲压成型工艺解析 金属坯料在冲压过程中的变形行为直接决定了最终零件的几何精度与力学性能,这一环节涉及材料流动、应力分布以及模具接触状态的复杂耦合。在实际生产环境中,板材被置于凸模与凹模之间,通过压力机施加巨大冲裁力,使材料发生塑性剪
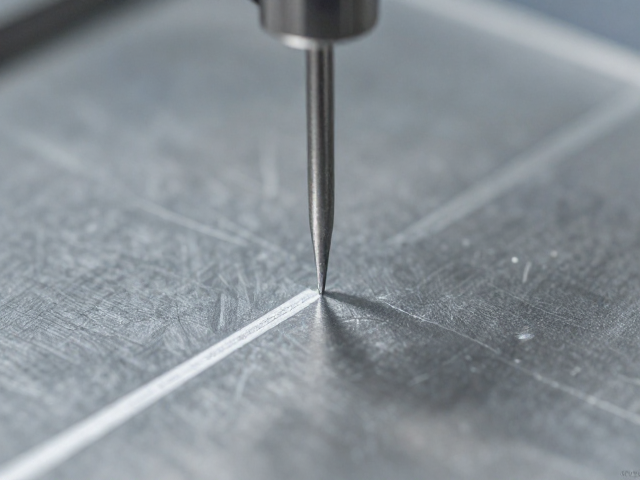
金属坯冲压成型中棒形针距间隙的核心定义 在金属板材冲压成型的生产链条里,模具模仁内部的定位与导向结构直接决定了成品件的尺寸稳定性,其中棒形针距间隙是衡量模具精密配合状态的关键物理指标。该间隙特指模具导向柱与导套、或内部定位销与对应孔位之间
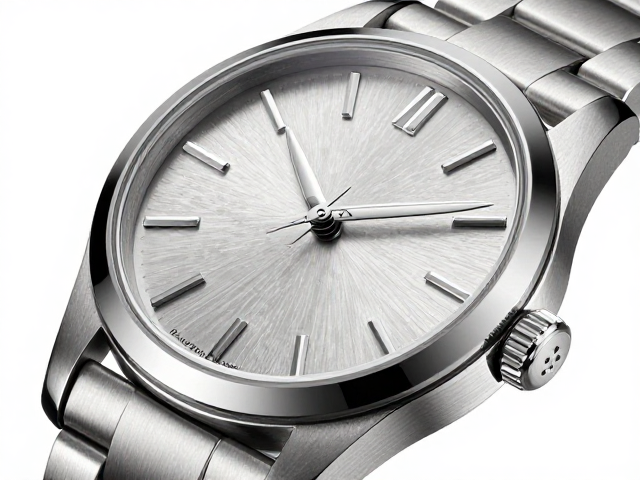
太妃针的几何美学与金属冲压的立体张力 太妃针,这一源自20世纪中叶的经典设计语言,以其独特的“太妃糖”形状——即带有圆润弧度的梯形或水滴状轮廓,在腕表界留下了深刻的视觉印记。它不同于传统柳叶针或棒状针的锐利与直接,而是通过柔和的曲线过渡,
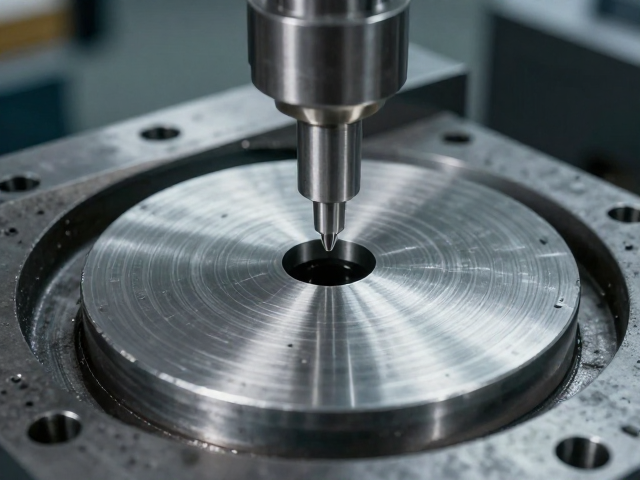
模具定位精度对坯料同心度的初始影响 金属坯料在冲压成型前的定位状态直接决定了最终产品的几何中心一致性。高精度的定位销与导向机构能够有效减少坯料在入模时的初始偏移,这是保证同心度的物理基础。在实际生产环境中,模具分型面的贴合度以及导柱导套的
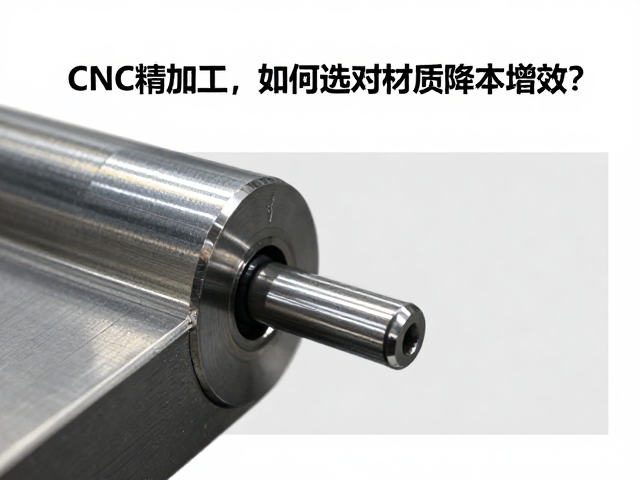
材料特性与冲压工艺的匹配逻辑 金属坯在经历冲压变形时,材质的延展性与屈服强度直接决定了成型极限与回弹控制。低碳钢如SPCC或DC01因其优异的塑性,常被用于深冲件,但表面硬度较低易产生划痕;高强钢如DP系列虽能减轻部件重量,却对模具间隙和
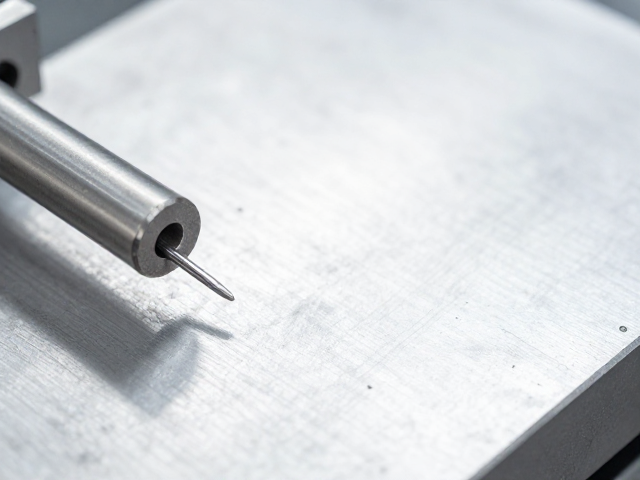
金属坯冲压成型中的轻量化设计逻辑 金属坯料在冲压成型过程中,材料减薄与厚度控制是实现轻量化目标的核心环节。随着汽车工业及精密电子行业对零部件强度重量比的要求日益严苛,传统厚壁结构正逐步向薄壁高强结构转型。这一转变直接改变了坯料在模具型腔内
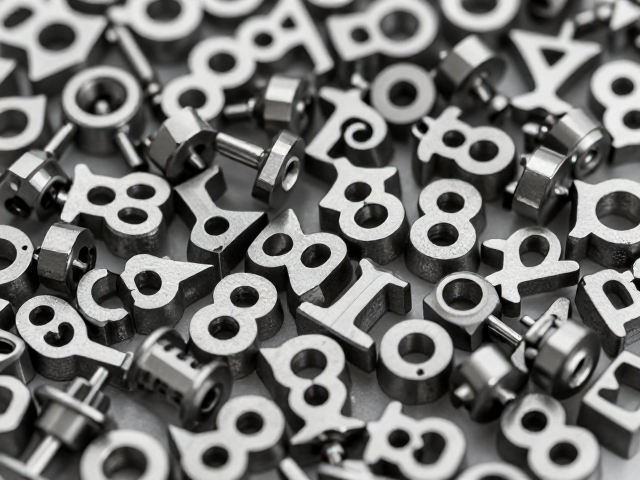
金属坯冲压钟表配件批发中的紧固机理分析 金属坯冲压工艺在钟表配件制造中占据核心地位,其通过高精度模具对金属薄板进行剪切、弯曲及成型,从而获得尺寸微小且结构复杂的零部件。在批量批发与后续组装过程中,这些配件常作为旋转或固定组件的一部分,长期
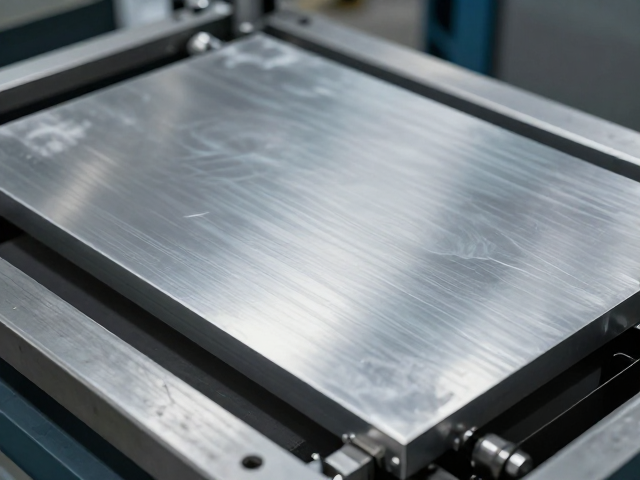
金属坯冲压成型工艺的核心控制要素 金属坯在经历冲压成型工序时,材料内部的应力分布与微观组织变化直接决定了最终零件的几何精度。冲压过程中,模具对板材施加的压边力、拉深力以及摩擦条件,共同影响着材料的流动路径。若工艺参数设置不当,材料在塑性变
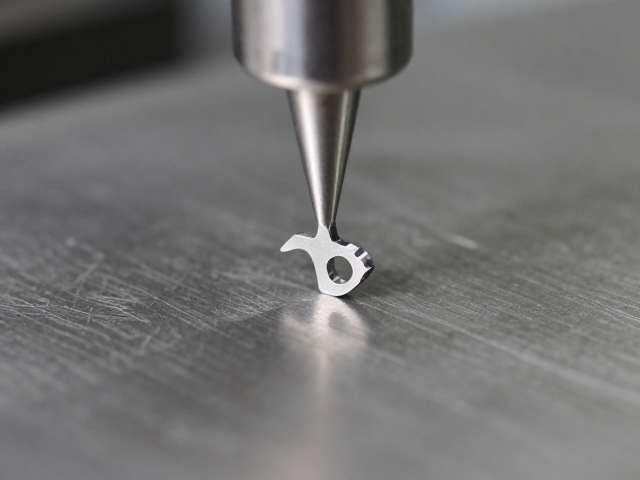
金属坯冲压成型工艺的核心控制要素 金属坯料的冲压成型是精密零部件制造的基础环节,其核心在于材料在模具作用下的塑性变形控制。在实际生产中,模具的精度与间隙设计直接决定了零件的回弹率和尺寸稳定性。对于高强度钢材或铝合金板材,冲压前的退火处理能
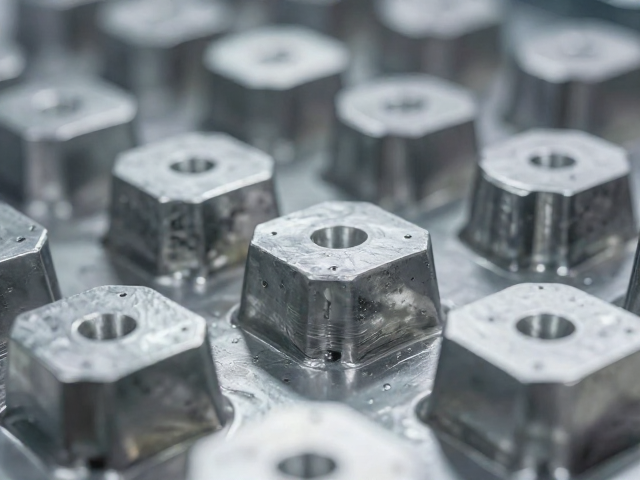
金属坯冲压成型工艺的应力控制与缺陷规避 金属坯料在经历冲压变形过程中,内部会产生复杂的残余应力分布,这种应力状态直接决定了最终零件的尺寸精度与表面质量。通过有限元分析模拟冲压过程中的材料流动,可以精准识别起皱、开裂等潜在缺陷区域。工程师通
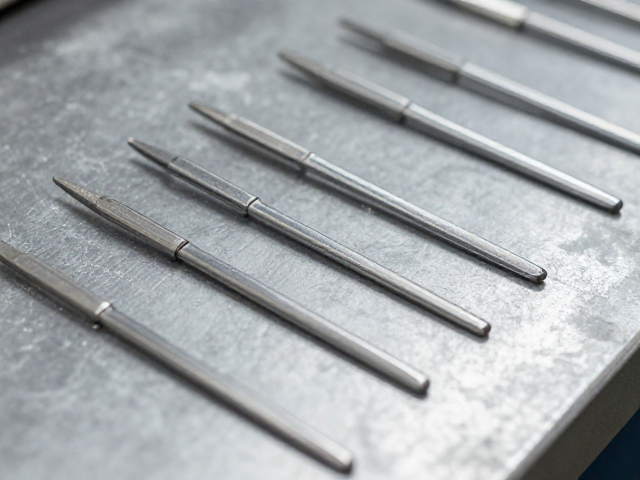
金属坯冲压成型的基础原理与材料特性 金属坯冲压成型是利用冲模对板料施加压力,使其产生分离或塑性变形,从而获得规定形状和尺寸零件的压力加工方法。这一工艺的核心在于模具的精密配合与冲压设备的吨位控制。常用的材料包括冷轧钢板、不锈钢、铝合金及铜
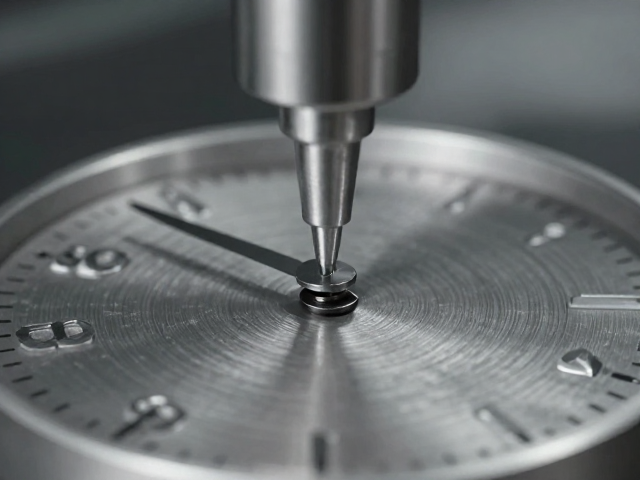
金属坯冲压成型工艺的核心逻辑与精度控制 金属坯料在冲压过程中经历塑性变形,其核心在于模具与压力机的精准配合。这一过程涉及材料流动、应力分布以及回弹效应的综合调控。高精度的模具设计是基础,它决定了零件最终的几何形状和尺寸公差。在实际生产环境