不锈钢表圈圆环冲压工艺解析,如何实现高级哑光磨砂质感
不锈钢表圈圆环冲压成型的核心力学机制 不锈钢表圈在经历高精度冲压工序时,材料内部的晶格结构会发生显著的塑性变形,这一过程直接决定了最终产品的尺寸稳定性与表面完整性。选用304或316L不锈钢带材作为基材,因其具备良好的延展性与耐腐蚀特性,
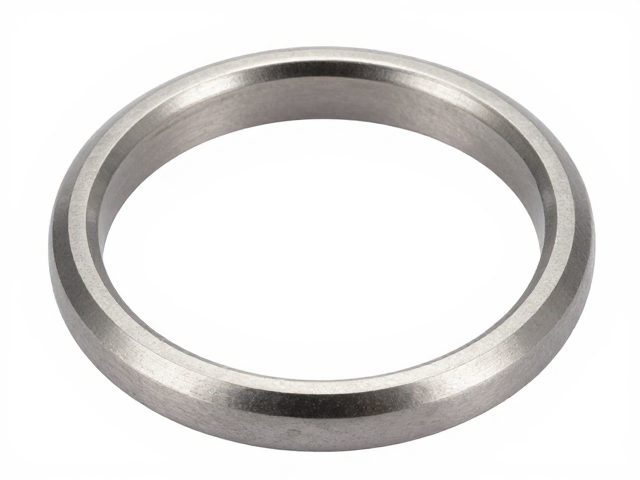
不锈钢表圈圆环冲压成型的核心力学机制 不锈钢表圈在经历高精度冲压工序时,材料内部的晶格结构会发生显著的塑性变形,这一过程直接决定了最终产品的尺寸稳定性与表面完整性。选用304或316L不锈钢带材作为基材,因其具备良好的延展性与耐腐蚀特性,
圆环冲压成型的核心力学机制 圆环冲压成型并非简单的金属堆叠,而是材料在模具约束下发生塑性变形的过程。当冲头向下施压,环形毛坯在凸模与凹模之间承受径向拉应力与切向压应力。这种复合应力状态极易导致材料失稳,若工艺参数设置不当,边缘区域会因过度
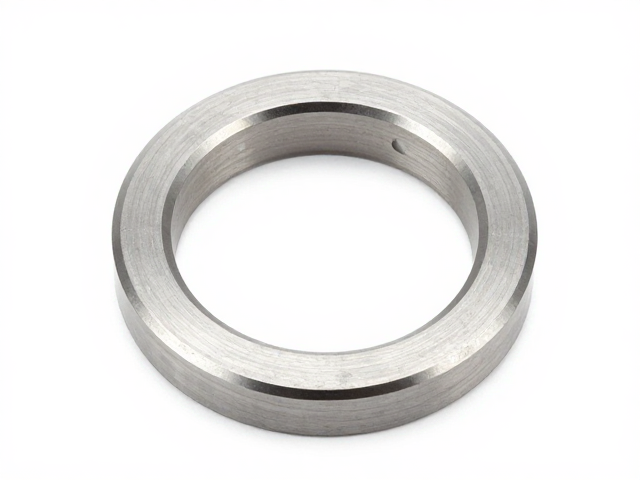
圆环冲压成型在潜水表专用件中的技术优势 圆环冲压成型工艺通过模具对金属板材施加高压,使其发生塑性变形,从而获得预定形状的零件。在潜水机械表的生产体系中,这一技术被广泛应用于表壳、表圈以及内部结构件的制造。相较于传统的切削加工,冲压成型能够
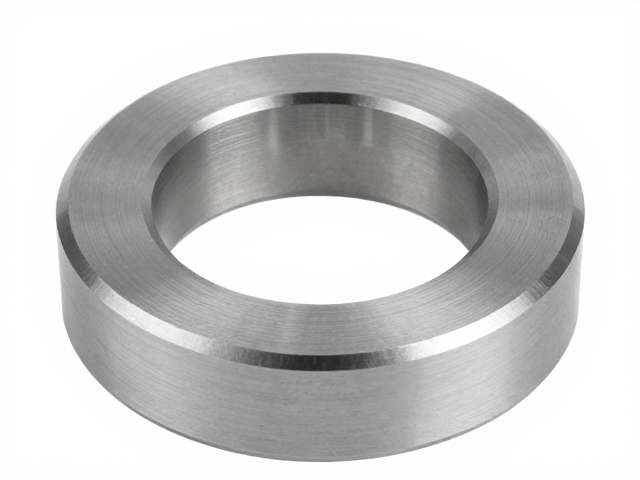
圆环冲压成型的核心工艺与精度控制 圆环冲压成型是利用高吨位压力机配合精密模具,将金属板材在极短时间内完成塑性变形的关键工序。这一过程对材料延展性与模具配合间隙有着严苛要求,通常选用低碳钢、不锈钢或铝合金等具备良好流动性的金属原料。在冲压过
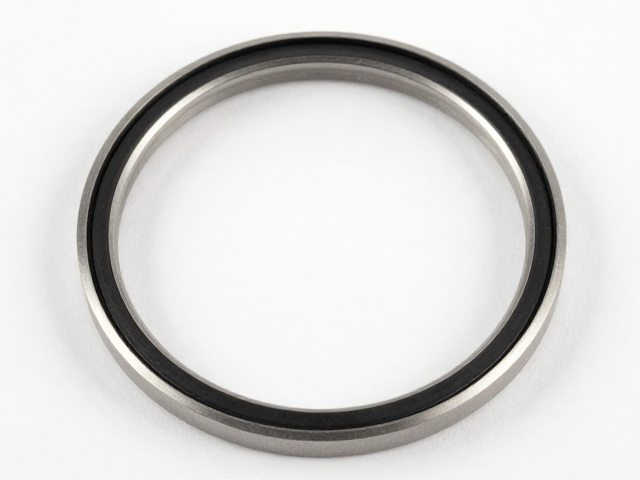
圆环冲压成型工艺下的密封防水结构 圆环冲压成型技术利用高硬度模具对金属板材施加瞬时高压,使材料发生塑性变形从而形成预设的几何形状。在精密制造领域,这种工艺因其高重复精度和优异的材料利用率,成为制造高精度环形零部件的核心手段。通过控制冲压力
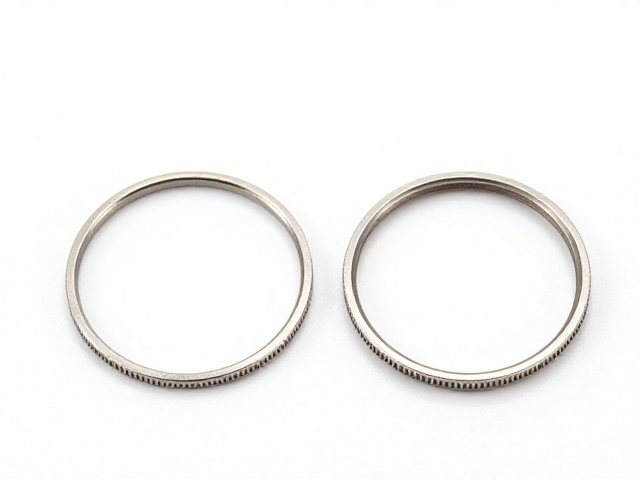
表圈拆卸的力学原理与操作边界 表圈拆卸并非单纯的物理撬动,而是基于精密机械结构的应力释放过程。大多数旋转表圈通过卡扣或螺纹与表壳固定,拆卸时需克服金属间的静摩擦力与卡钉的咬合力。操作者需使用专用尼龙撬棒或软质塑料片,沿表圈与表壳接缝处均匀
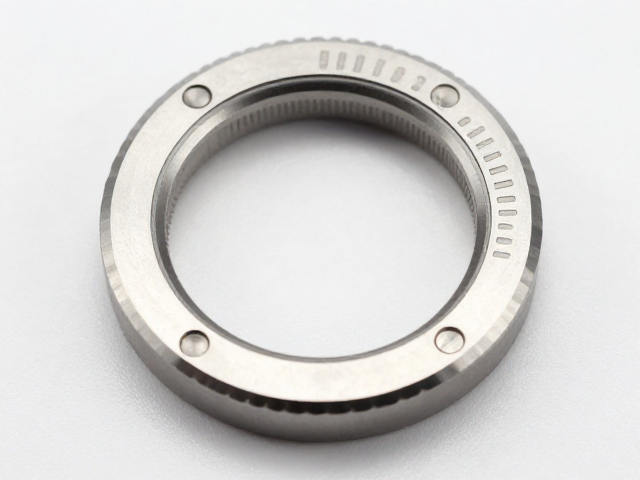
圆环冲压成型的基础原理与材料选择 圆环冲压成型是精密金属加工中的核心环节,其本质是通过模具对金属板材施加径向与切向压力,使其产生塑性变形从而形成预定形状。在改装表圈及潜水机械表的应用场景中,材料的选择直接决定了成型的成功率与最终产品的物理
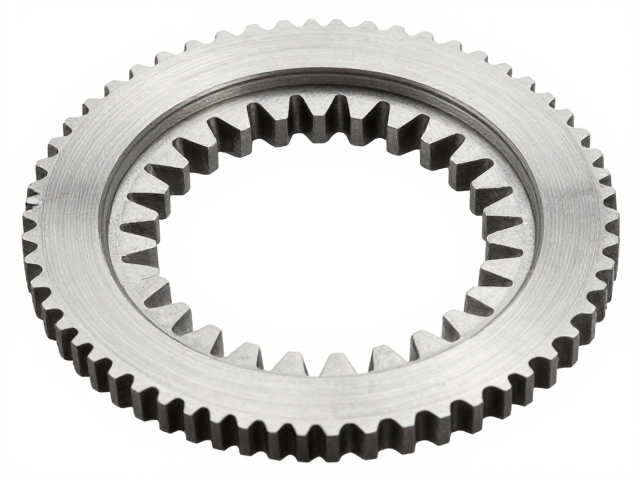
潜水机械表圆环冲压成型的核心工艺解析 潜水表表圈作为关键的安全部件,其材质选择与成型精度直接影响着整表的耐用性与操作手感。目前主流的高性能潜水表多采用蓝宝石水晶或陶瓷材质,这两种材料硬度极高,传统的切削加工难以应对复杂曲面的量产需求,因此
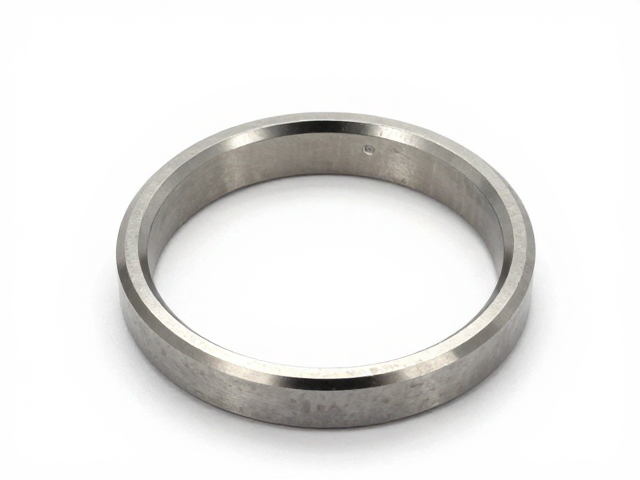
圆环冲压成型工艺的核心原理与材料特性 圆环冲压成型是金属加工领域中用于制造环形零件的关键技术,其核心在于利用冲床和专用模具,通过冲压力使金属板材发生塑性变形,从而获得所需形状的工件。这一工艺过程高度依赖于材料的延展性与屈服强度,常见的适用
圆环冲压成型的核心工艺与材料选择 圆环冲压成型主要依赖高精度模具与压力设备的协同作用,其核心在于控制材料在塑性变形过程中的流动规律。常用的材料包括低碳钢、不锈钢及铝合金,不同材质的屈服强度和延伸率直接决定了冲压回弹的控制难度。例如,304
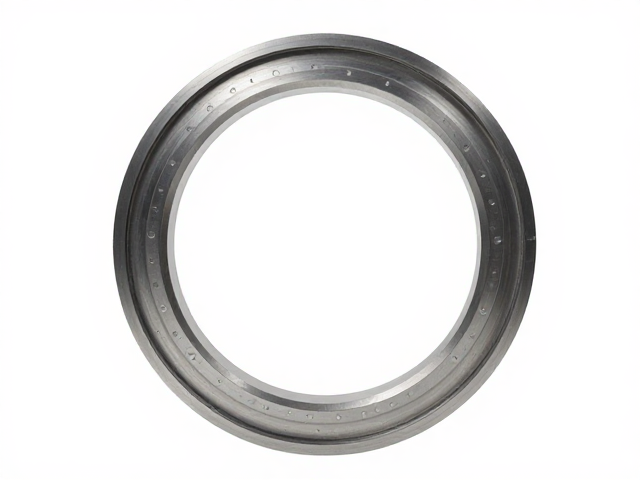
圆环冲压成型工艺的核心机理与材料特性 圆环冲压成型是精密机械零部件制造中的关键工序,其核心在于利用模具对金属板材施加径向与切向压力,使其产生塑性变形从而获得预定几何形状。在这一过程中,材料内部的应力状态表现为径向拉应力与切向压应力的复合作
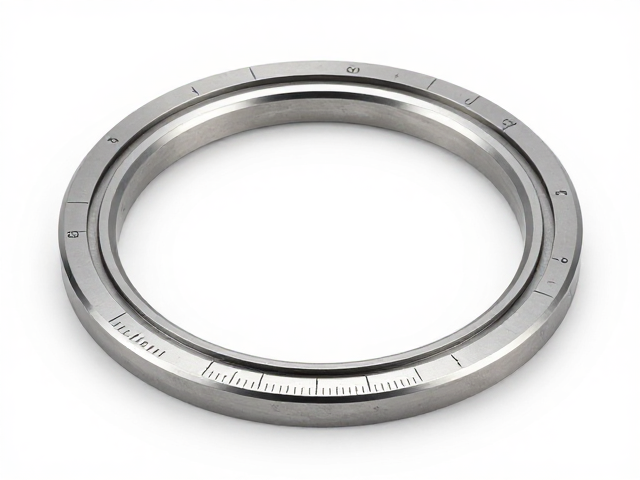
嵌件定位基准与公差控制逻辑 在圆环冲压成型流程中,表圈嵌件的初始定位精度直接决定了后续刻度对位的成功率。工业实践中通常采用高精度销钉或磁性定位工装来固定金属嵌件,确保其在冲压模具中的同心度误差控制在微米级别。这种物理定位方式能够有效抵抗冲