单向旋转表圈怎么选?圆环冲压工艺与分钟刻度详解
圆环冲压工艺的核心优势与成型细节 单向旋转表圈的制造中,冲压工艺是决定其结构强度与耐用性的基础。这种工艺通过将整块金属板材在高压下一次性压制成型,能够保留金属原有的分子结构紧密度,相较于需要焊接或粘接的组装件,冲压一体成型在抗冲击能力上表
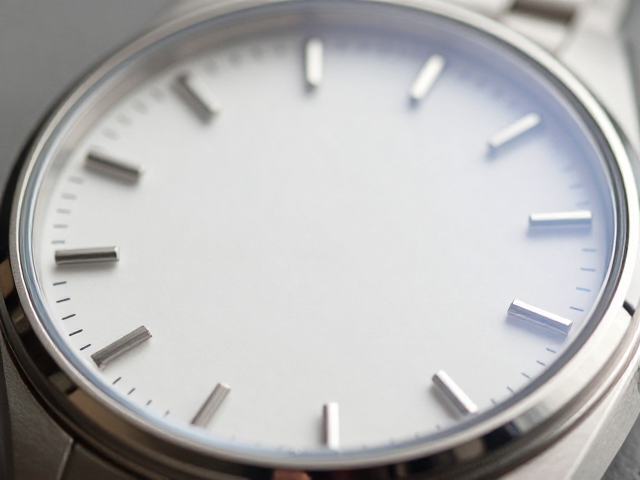
圆环冲压工艺的核心优势与成型细节 单向旋转表圈的制造中,冲压工艺是决定其结构强度与耐用性的基础。这种工艺通过将整块金属板材在高压下一次性压制成型,能够保留金属原有的分子结构紧密度,相较于需要焊接或粘接的组装件,冲压一体成型在抗冲击能力上表
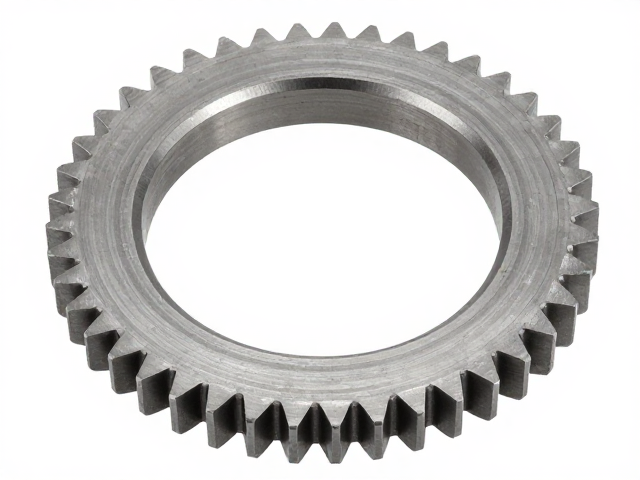
圆环冲压成型齿牙旋转结构的核心工艺解析 圆环冲压成型齿牙旋转结构主要依赖于高精度模具在高压环境下对金属板材进行一次性或多次级进冲压,通过精密的齿形设计实现部件间的啮合与相对转动。这种结构常见于需要定期调节角度或位置的机械连接部位,其核心在
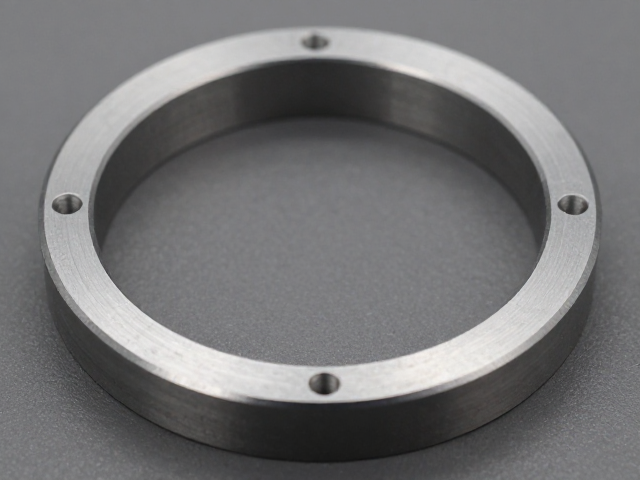
圆环冲压成型中的缝隙清洁重要性 圆环冲压件在制造过程中,模具闭合时的微小间隙容易残留金属碎屑、氧化皮或冷却液结晶。这些杂质若长期堆积,会直接导致产品表面出现压痕、毛刺或尺寸超差。对于高精度要求的圆环结构,缝隙清洁不仅是维护外观的关键,更是
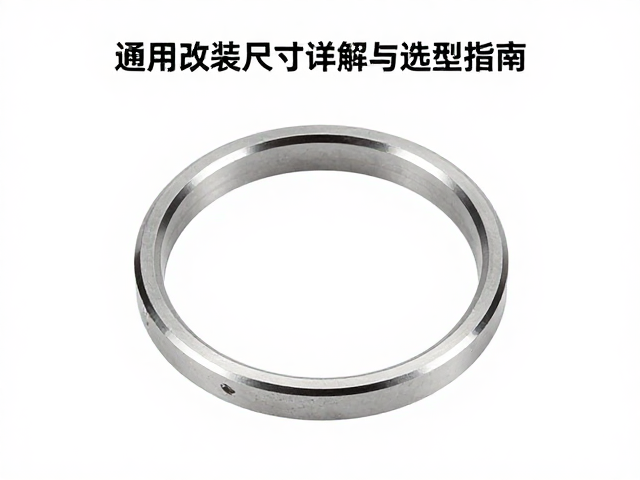
圆环冲压成型工艺的核心原理与表圈结构解析 圆环冲压成型是精密金属加工中用于制造表圈等环形零部件的关键工序,其核心在于利用模具对金属板材施加径向与切向的压力,使其发生塑性变形从而获得预定形状。在这一过程中,材料纤维的流动方向与受力状态直接决
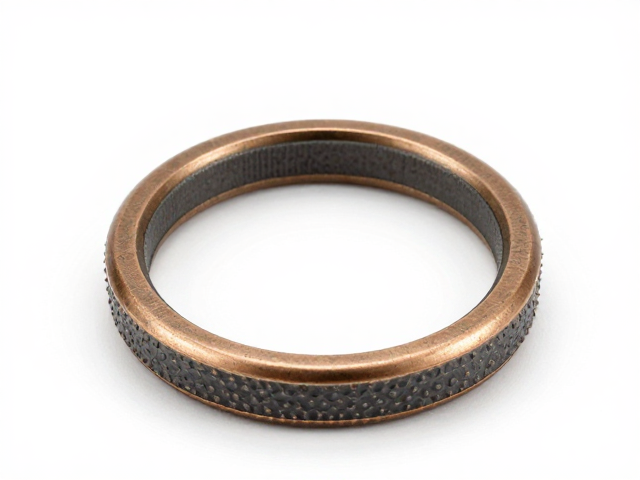
青铜表圈圆环冲压成型工艺的核心流程 青铜表圈圆环的成型通常始于高精度的板材裁切与落料工序,原材料需经过严格的化学成分检测以确保铜锡、铜锌等合金比例符合物理强度要求。在冷冲压阶段,模具设计需考虑金属延展性与回弹效应,通过多道次的拉延、修边和
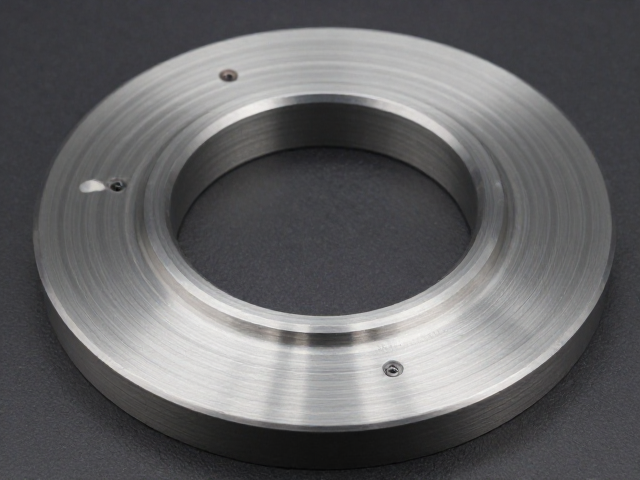
圆环冲压成型工艺中的旋转特性与部件选型逻辑 在圆环冲压成型的生产环节中,模具或定位组件在单向逆时针旋转时的受力状态会直接决定零部件的磨损轨迹。逆时针旋转通常伴随着切向力的单向积累,这种持续且方向固定的机械应力会导致接触面产生非对称性磨损。
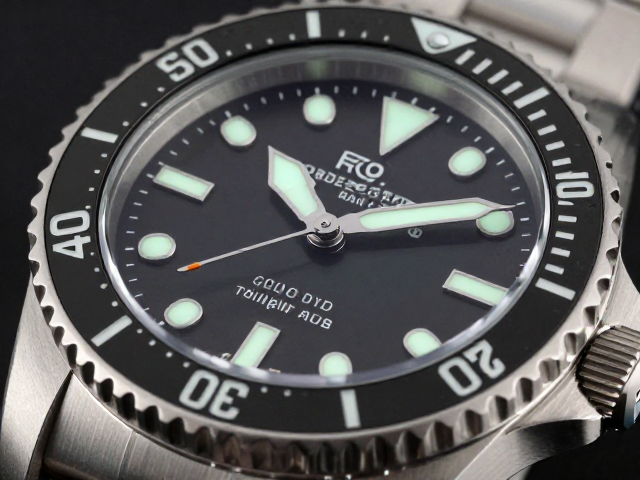
圆环冲压工艺与潜水表结构的精密契合 潜水表作为专业计时工具,其旋转表圈是保障水下作业安全的核心组件。传统的表圈固定方式多依赖胶粘或螺丝固定,而圆环冲压工艺通过高精度模具一次性成型金属环件,再与表壳进行精密压配,显著提升了整体结构的刚性与密
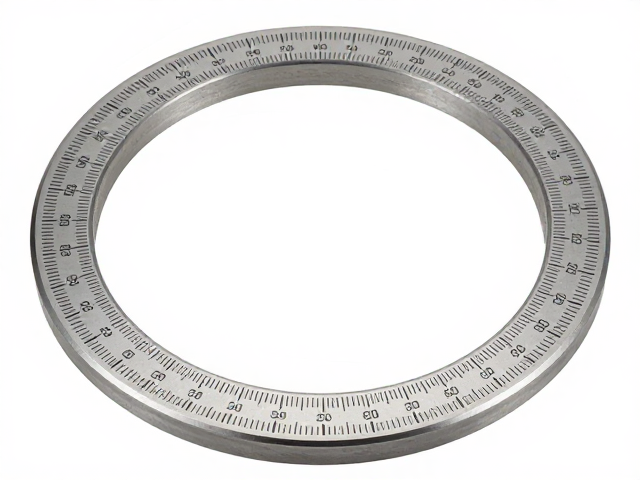
圆环冲压成型的基础力学与材料选择 圆环冲压成型是金属加工领域中针对环形零件进行塑性变形的关键工序,其核心在于利用模具对平板坯料施加径向与切向应力,使其发生连续变形。在这一过程中,材料的屈服强度、延伸率以及硬化指数直接决定了成型后的几何稳定
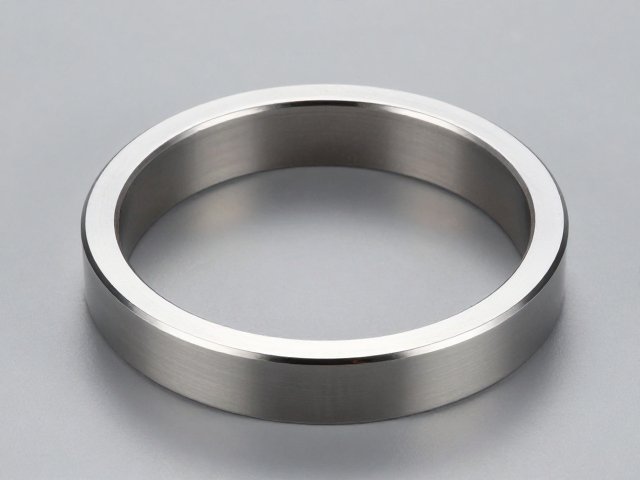
圆环冲压成型的核心工艺流与材料选择 圆环冲压成型是精密金属加工中的基础且关键环节,主要依赖于高吨位压力机配合专用模具完成。材料通常选用高延展性的低碳钢、不锈钢或铜合金,这些材料在经过退火处理后,能够显著提升其塑性变形能力,减少加工硬化带来
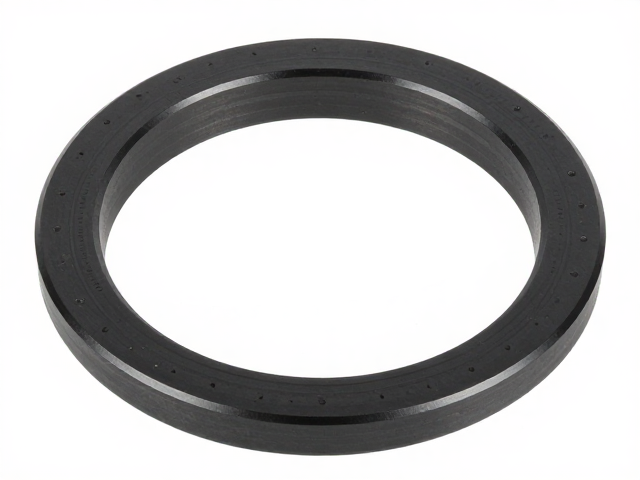
圆环冲压成型工艺的核心机制 圆环冲压成型是精密金属加工中的关键环节,主要涉及板材在模具作用下的塑性变形过程。该工艺通过冲裁、拉深、翻边等多道工序,将平板坯料逐步转化为具有预定几何形状的环形零件。在这一过程中,材料的流动特性、模具的受力状态
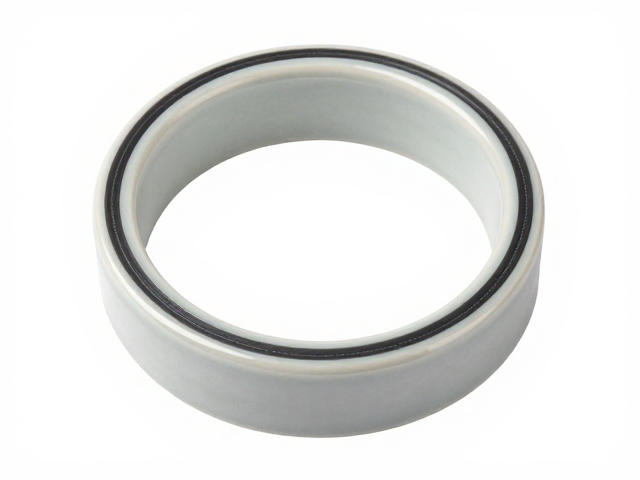
圆环冲压成型工艺的核心控制点 圆环冲压成型是金属加工中常见的工序,其核心在于模具设计的精度与冲压参数的匹配。在这一过程中,材料的延展性、模具的间隙以及冲压速度共同决定了最终产品的几何精度。对于高精度要求的圆环件,通常采用多工位级进模或单冲
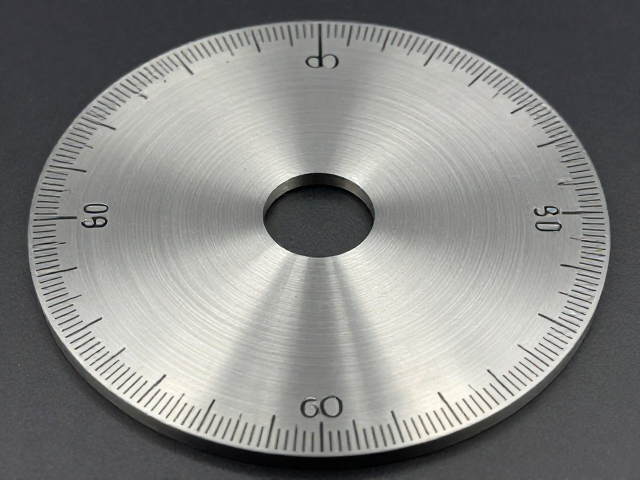
60分钟刻度圆环冲压成型工艺解析 精密计时仪器中的分钟刻度圆环通常采用高韧性不锈钢或铝合金板材作为基材,其冲压成型是确保刻度精准分布与结构强度的核心环节。该工序多采用连续模或级进模进行高速冲压,模具型腔需经过精密研磨以匹配微米级的公差要求