齿形精密铣削工艺中中心轮按周期保养的关键要点
齿形精密铣削中中心轮保养的核心逻辑 在齿形精密铣削加工环境中,中心轮作为传递扭矩与定位的核心部件,其运行状态直接决定了最终工件的齿形精度与表面质量。由于铣削过程中产生的高频振动与切削热会加速轴承与齿轮啮合面的磨损,建立严密的周期性保养机制
齿形精密铣削中中心轮保养的核心逻辑 在齿形精密铣削加工环境中,中心轮作为传递扭矩与定位的核心部件,其运行状态直接决定了最终工件的齿形精度与表面质量。由于铣削过程中产生的高频振动与切削热会加速轴承与齿轮啮合面的磨损,建立严密的周期性保养机制
清洗除油环节的核心目标与表面预处理逻辑 齿形精密铣削过程中使用的切削液、冷却剂以及金属碎屑会残留在工件表面,这些污染物若未被彻底清除,会直接导致后续镀铑层的结合力下降,出现起泡、脱落或针孔等缺陷。清洗除油并非简单的表面清洁,而是通过物理冲
齿形精密铣削的核心逻辑与几何控制 精密铣削在机芯制造中扮演着决定擒纵系统稳定性的关键角色,其核心在于对齿轮齿廓的微米级控制。不同于传统冲压或铸造工艺,铣削通过高速旋转的多刃刀具直接切削金属基材,能够严格遵循渐开线或摆线理论曲线,确保齿面与
齿形精密铣削的核心定义与几何精度控制 齿形精密铣削并非简单的材料去除过程,而是利用高刚性主轴与高精度刀具,通过多轴联动技术对擒纵叉或擒纵轮齿面进行亚微米级加工的技术路径。在机械钟表制造领域,传统工艺难以应对硬质合金或硅材质的高硬度特性,而
齿形精密铣削工艺的核心控制要素 齿轮加工中的齿形精度直接决定了机械传动的平稳性与寿命,精密铣削技术通过高刚性机床与专用成型刀具,对齿廓曲线进行微米级修正。在实际作业中,刀具的径向跳动与轴向窜动是主要误差源,需借助高精度千分表或激光干涉仪进
齿形精密铣削的核心定义与几何精度要求 精密铣削在机械传动领域代表着对齿轮或同步带轮齿形的微观控制能力,其核心在于通过高刚性主轴与高精度刀轴配合,消除传统切削中因刀具磨损或振动导致的轮廓误差。在机芯制造中,齿形不仅决定了传动的平稳性,更直接
精密冲压在机芯基础件成型中的核心作用 日本钟表制造业在基础结构件的制造环节,长期保持着极高的公差控制标准。精密冲压工艺通过高精度的模具与高速压力机配合,能够一次性成型齿轮、夹板等薄片状金属构件。这种工艺的优势在于材料利用率高且生产效率稳定
传动卡滞现象的先期特征识别 齿形精密铣削过程中,若设备出现进刀沉重、主轴负载瞬间飙升或伺服电机报过载故障,通常意味着传动链路存在机械干涉。这种卡滞并非单一部件损坏,而是从驱动端到执行端的系统性阻力异常。操作人员需立即停止自动运行程序,避免
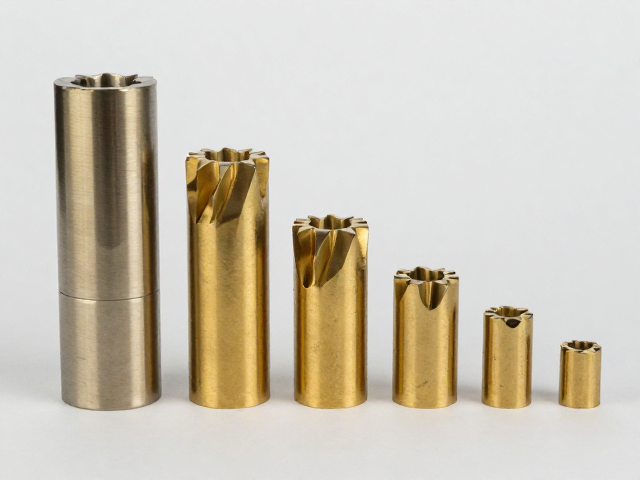
齿形精密铣削的核心技术逻辑与公差控制 齿形精密铣削并非简单的金属切削过程,其核心在于通过高精度数控铣削设备,严格遵循渐开线、摆线或圆弧等理论齿廓模型,对齿轮毛坯进行微米级的材料去除。这一工艺对刀具的刃磨精度、主轴回转精度以及机床的动态刚性
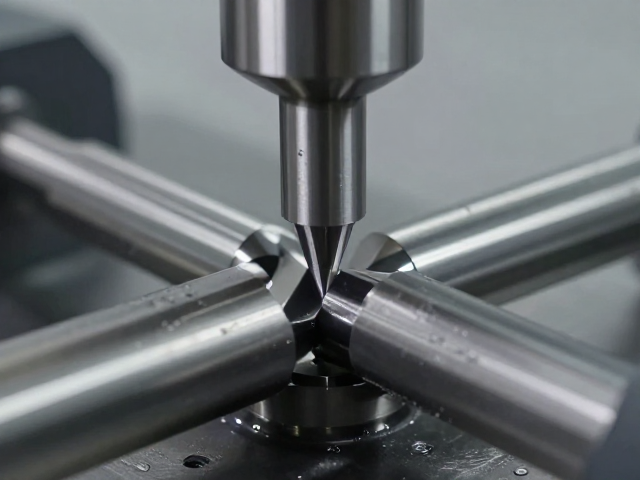
轴向间隙对铣削精度的影响机制 在齿形精密铣削过程中,轴向间隙并非单一维度的物理距离,而是主轴组件与进给系统在动态负载下产生的微观位移累积。当刀具切入工件材料时,切削力会克服轴承预紧力,导致主轴产生微小的轴向窜动。这种窜动直接改变了刀具刃口
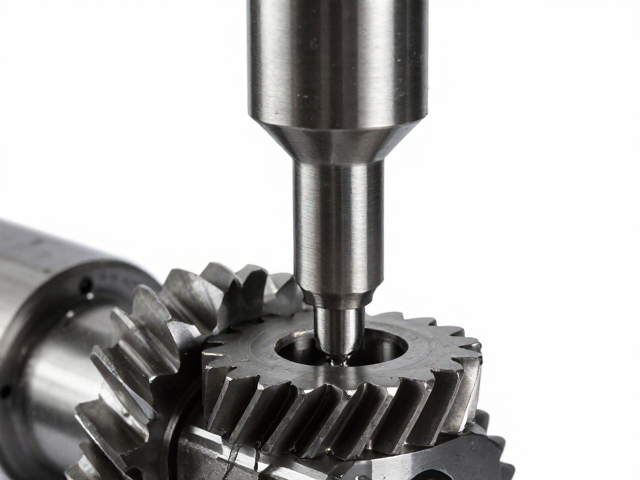
齿形精密铣削工艺的核心原理与优势 齿形精密铣削技术利用多轴联动数控机床,通过高精度成型铣刀对轴榫表面进行微量切削,以恢复原始几何轮廓。该工艺的核心在于消除传统堆焊修复中因热输入过大导致的基材金相组织改变,从而保留轴体原有的疲劳强度。在修复
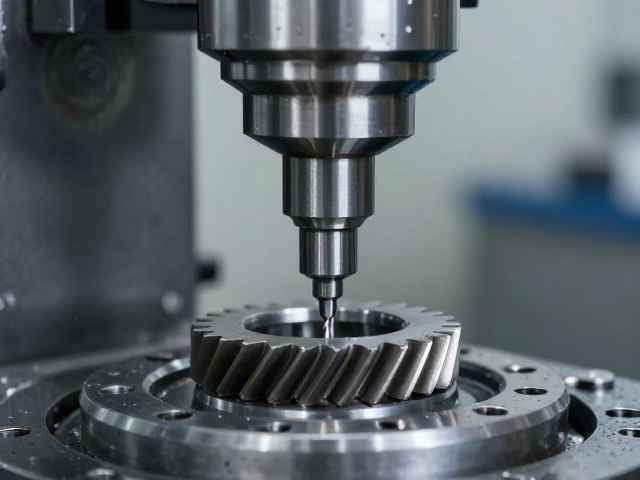
齿形精密铣削工艺的核心机理与环境控制 齿形精密铣削作为齿轮加工的关键环节,其核心在于通过旋转的多齿刀具对工件表面进行微量切除,以形成精确的渐开线或其他形式的齿廓。与滚齿或插齿相比,铣削工艺在应对非标准齿轮、修形齿轮以及高精度要求的特种齿轮