镀铑齿形精密铣削工艺如何优化擒纵机构连接性能?
镀铑层与精密铣削的界面结合机制 擒纵机构作为机械腕表的心脏,其齿轮与摆轮之间的能量传递效率直接决定了走时的精准度。镀铑工艺通常被用于提升金属部件的耐磨性与抗腐蚀性,但在高精度的齿形铣削中,硬质镀层与基体材料的结合状态会显著影响铣削过程中的
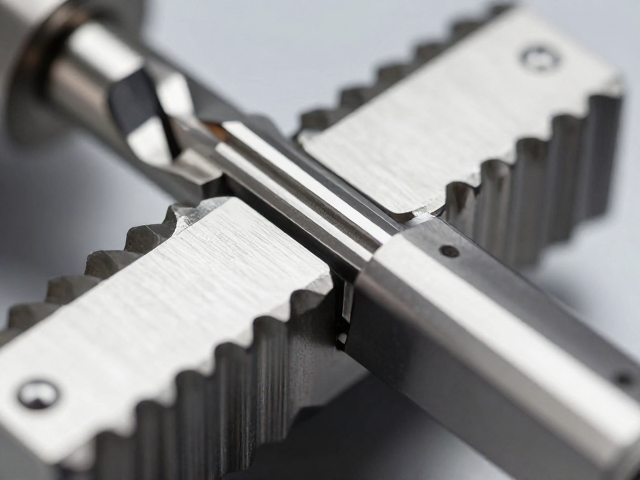
镀铑层与精密铣削的界面结合机制 擒纵机构作为机械腕表的心脏,其齿轮与摆轮之间的能量传递效率直接决定了走时的精准度。镀铑工艺通常被用于提升金属部件的耐磨性与抗腐蚀性,但在高精度的齿形铣削中,硬质镀层与基体材料的结合状态会显著影响铣削过程中的
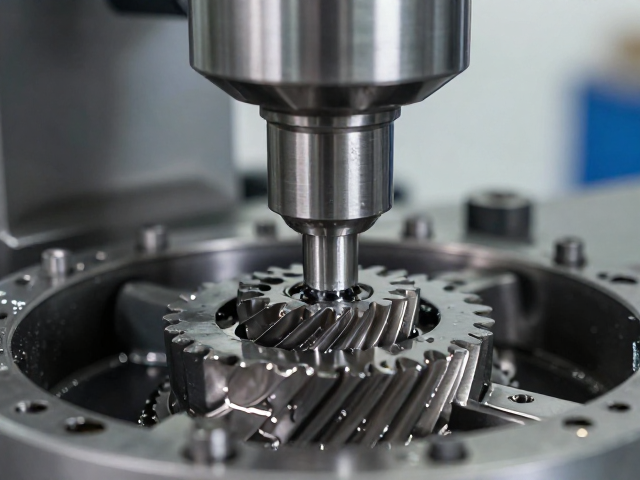
齿形精密铣削前清洗除油的核心逻辑与介质选择 齿形精密铣削过程中,残留的切削液、防锈油及环境粉尘会直接干扰刀具与工件的接触界面,导致粘刀、积屑瘤或尺寸超差。清洗除油并非简单的表面清洁,而是通过物理冲刷与化学溶解的双重作用,去除微观层面的有机
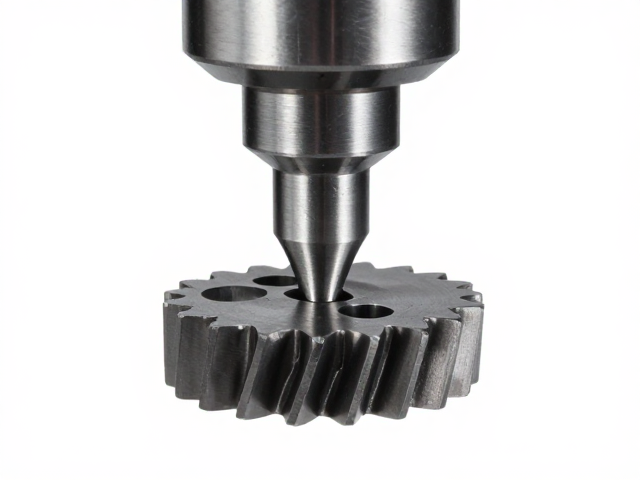
齿形精密铣削的核心机理与误差来源 齿形精密铣削并非简单的材料去除过程,而是基于渐开线或摆线等理论齿廓与铣刀盘几何形状的精确映射。在高精度定制场景中,刀具中心与工件分度圆的相对位置决定了最终齿形的基准精度。任何微小的偏移都会直接转化为齿厚误
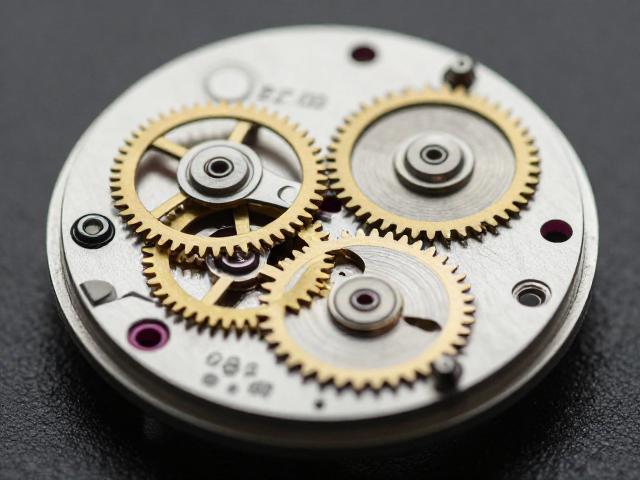
精密铣削在海鸥机芯齿轮发条盒中的核心应用 海鸥机芯作为国产机械腕表的核心动力来源,其发条盒齿轮的制造精度直接影响着整表的走时稳定性与动力储存效率。在传统的齿轮加工流程中,铣削工艺扮演着确立齿形基础几何特征的关键角色,尤其是对于发条盒这一承
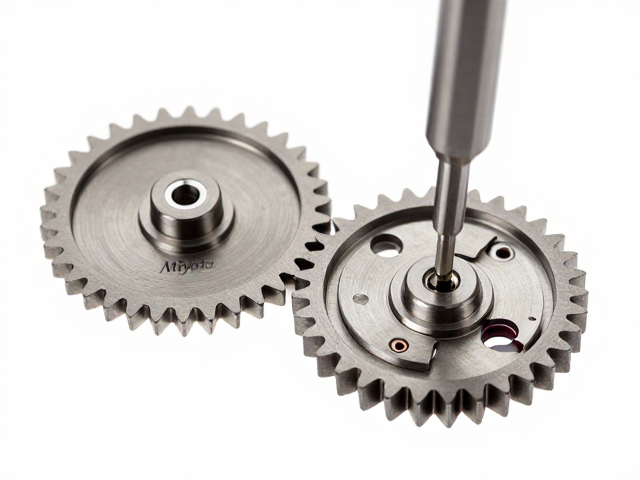
精密铣削技术在Miyota机芯齿轮加工中的核心地位 Miyota机芯作为石英与机械腕表领域的主流动力单元,其内部齿轮系统的传动效率直接决定了整表的走时稳定性与耐用度。在传统的加工模式下,齿轮齿形多依赖于滚齿或插齿工艺,这种成型方式虽然效率
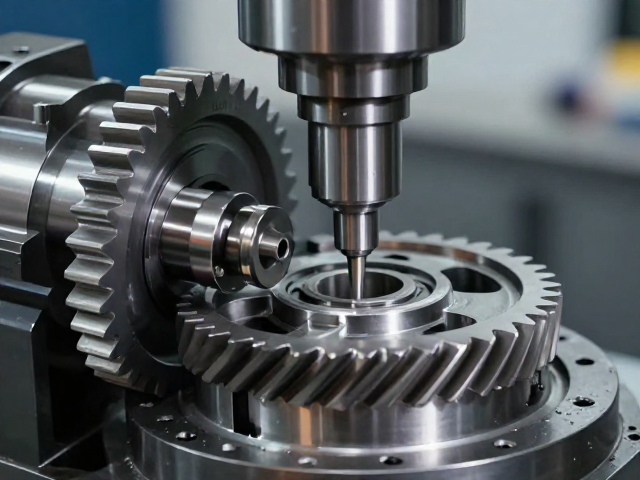
齿形精密铣削的核心技术逻辑 齿轮作为机械传动系统中的核心部件,其啮合精度直接决定了整机的运行效率与寿命。齿形精密铣削工艺通过高精度的数控铣削设备,对齿轮毛坯进行多轴联动加工,以微米级的误差控制实现齿廓的理论曲线逼近。这种工艺摒弃了传统滚齿
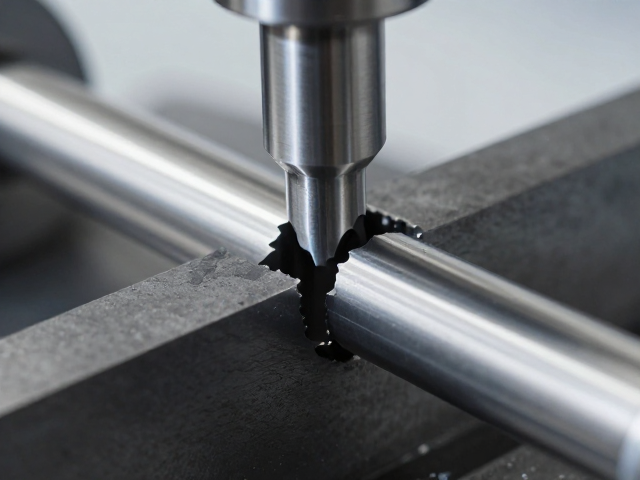
齿形精密铣削工艺中轴榫断裂原因解析 在高精度齿轮或传动轴的加工过程中,轴榫部位的断裂往往表现为突发性失效,其根本原因通常源于切削过程中的残余应力集中与微观裂纹扩展。精密铣削时,刀具与工件接触区域存在剧烈的塑性变形,若切削参数设置不当,如进
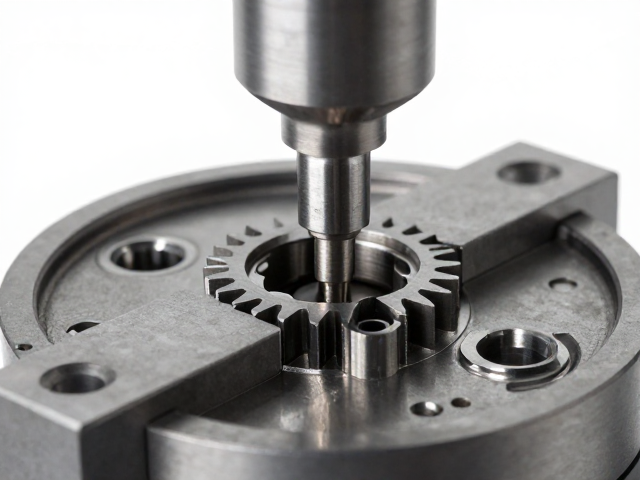
齿形几何重构与啮合间隙优化 连接擒纵机构的核心在于能量传递的连贯性,而传统制造工艺中因刀具磨损或装夹误差导致的齿廓偏差,会直接造成啮合过程中的冲击与能量损耗。齿形精密铣削技术通过高精度五轴联动控制,能够严格遵循渐开线或摆线理论曲线,消除传
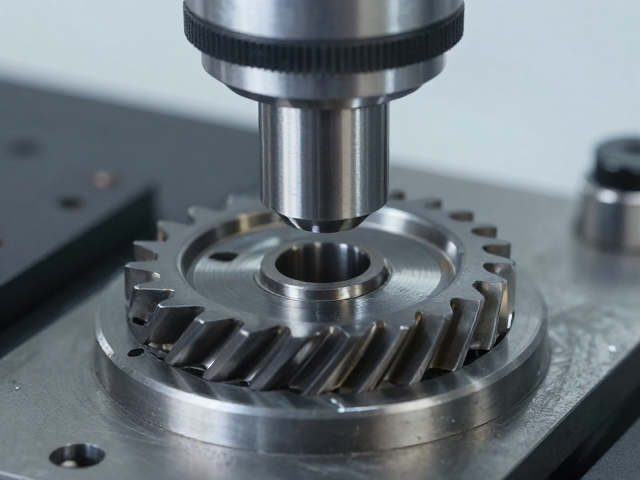
齿形精密铣削过轮现象的微观表征与成因机理 在齿形精密铣削过程中,过轮现象常表现为刀具切入与离开工件瞬间产生的微小振动或轨迹偏差,这种动态不稳定性会直接导致齿廓表面出现微观的波纹度或毛刺。通过高倍光学显微镜或扫描电子显微镜对加工后的齿面进行
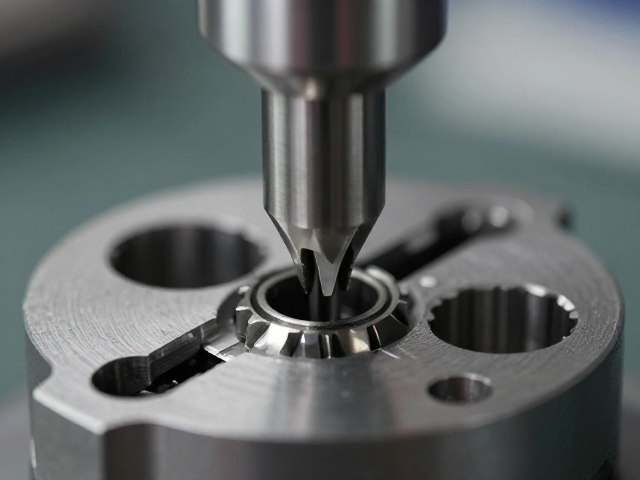
齿形精密铣削工艺的核心逻辑与擒纵机构性能关联 擒纵机构作为机械腕表的心脏,其走时精准度直接受制于擒纵叉与擒纵轮之间的能量传递效率。传统的铸造或压印工艺难以在微观层面实现完美的几何匹配,导致接触点存在微小偏差,进而引发摩擦力波动。通过精密铣
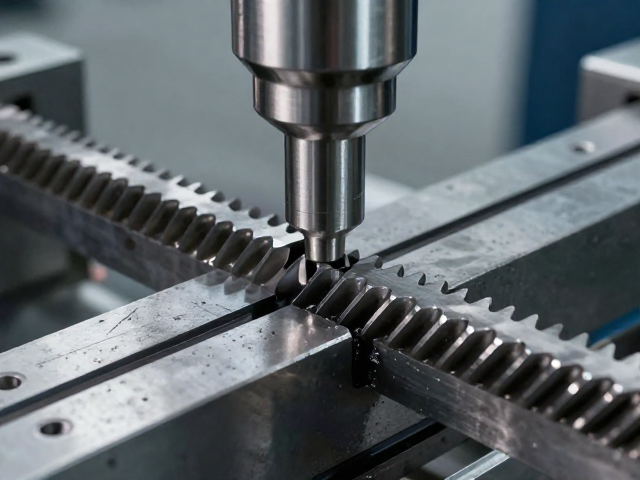
齿形精密铣削的核心技术逻辑 齿形精密铣削依赖于高精度滚齿机或专用成形铣削设备,其核心在于刀具与工件之间的展成运动或成形运动。在加工过程中,刀具的几何形状直接决定了齿廓的最终形态,因此刀具刃口的磨损控制及安装精度是保证齿形精度的关键变量。现
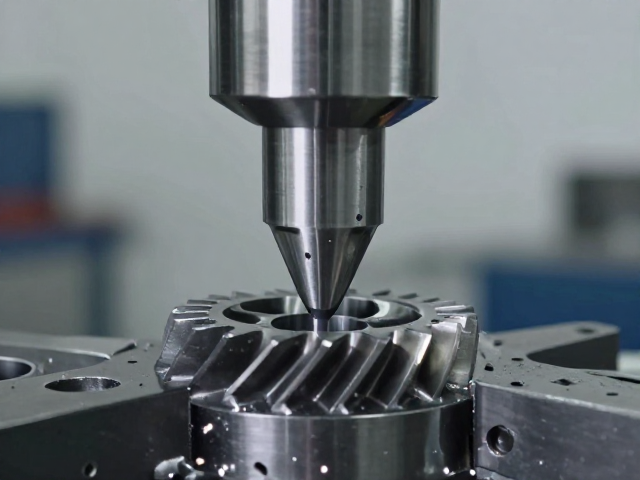
齿形精密铣削的核心工艺与精度控制 齿形精密铣削是确保齿轮传动系统稳定运行的基础环节,其核心在于通过高精度的数控铣削设备,严格遵循渐开线或摆线等理论齿廓进行加工。在实际操作中,刀具的选择与路径规划直接决定了齿面的微观几何形状,进而影响啮合时