齿形精密铣削工艺中模数对端面跳动的影响与优化控制
齿形精密铣削中模数的几何关联性分析 在齿轮加工的微观力学与运动学过程中,模数作为决定齿廓尺寸的核心参数,直接影响着刀具与工件之间的相对运动轨迹。当模数增大时,齿厚与齿槽宽度随之增加,这要求铣刀具有更大的径向切深和更宽的刃带。这种几何结构的
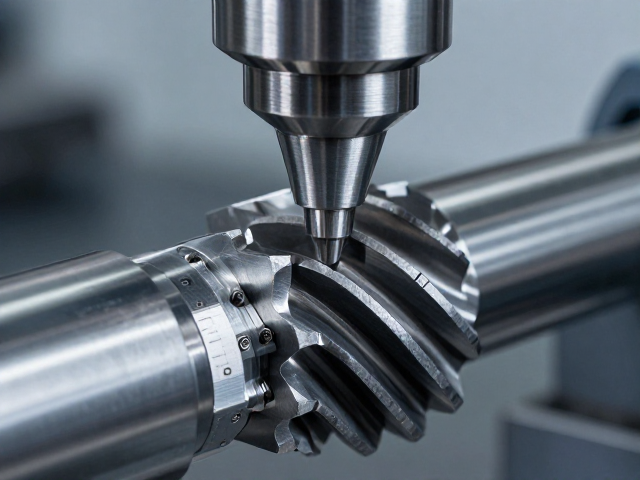
齿形精密铣削中模数的几何关联性分析 在齿轮加工的微观力学与运动学过程中,模数作为决定齿廓尺寸的核心参数,直接影响着刀具与工件之间的相对运动轨迹。当模数增大时,齿厚与齿槽宽度随之增加,这要求铣刀具有更大的径向切深和更宽的刃带。这种几何结构的
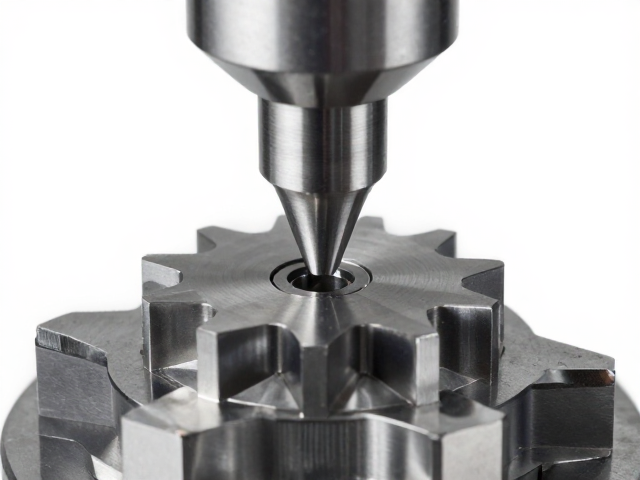
齿形精密铣削的几何基准与定位逻辑 自动机械机芯中的齿轮系承载着动力传递的核心职能,其运动平稳性直接取决于各轴孔与齿轮中心孔之间的同轴度表现。在微观制造层面,齿形精密铣削并非单一工序,而是基于高精度数控铣削中心,通过多轴联动技术对齿轮毛坯进
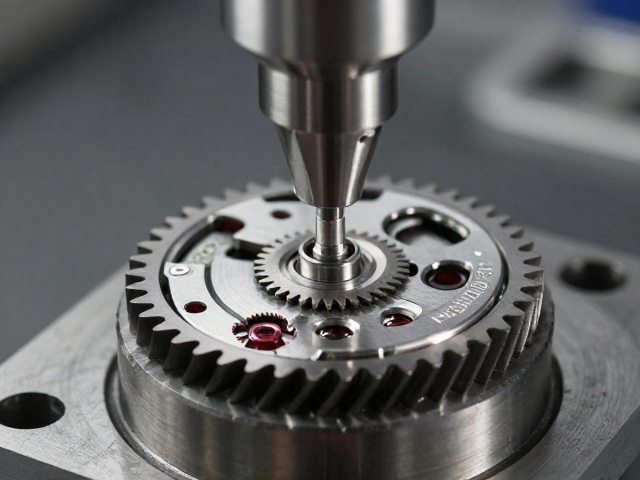
精密铣削技术在Miyota机芯齿轮加工中的核心地位 Miyota机芯作为机械腕表领域的广泛应用组件,其核心传动系统的稳定性高度依赖于齿轮组件的微观几何精度。在传统的切削工艺基础上,现代精密铣削技术通过高刚性主轴与纳米级进给系统的结合,逐步
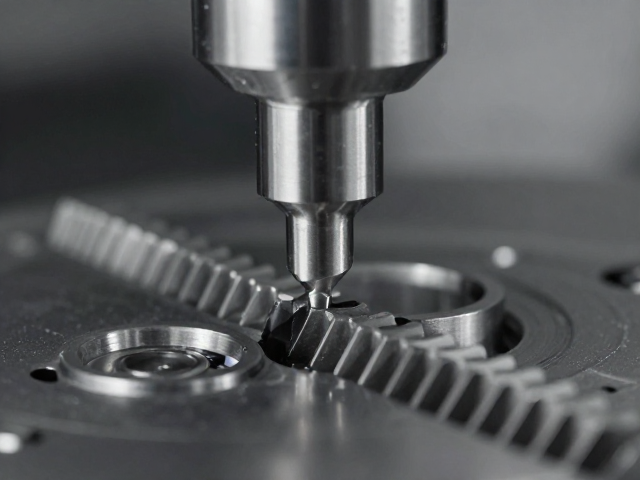
齿形精密铣削的核心技术逻辑 高精度机械机芯中的齿轮传动系统,其核心在于齿形的几何精度与表面完整性。在现代微纳加工领域,五轴联动数控铣削技术已成为实现复杂齿廓成型的关键手段。通过高刚性电主轴配合金刚石或立方氮化硼刀具,能够在微米级甚至亚微米
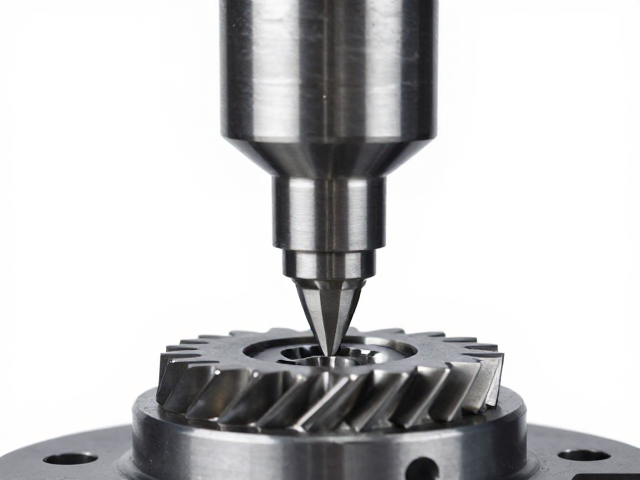
齿形精密铣削工艺的核心技术逻辑 传动系统中的卡滞现象,往往源于齿轮啮合时的微观几何偏差与表面粗糙度失控。传统的加工方式难以在复杂齿形轮廓上维持微米级的精度一致性,导致装配后存在额外的摩擦阻力。齿形精密铣削通过高刚性主轴与高精度分度头的协同
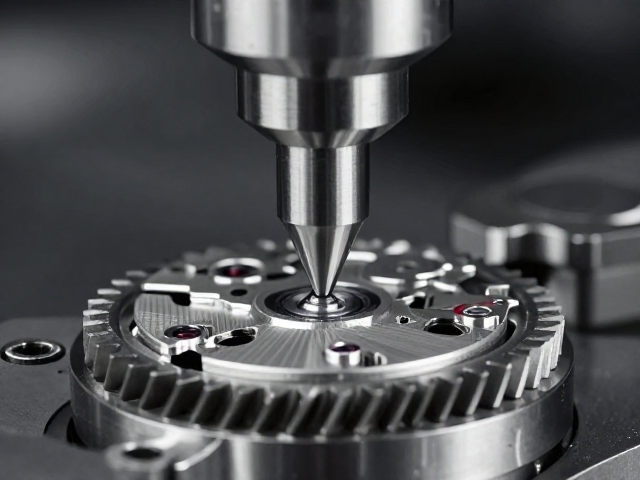
齿形精密铣削的几何精度基础 齿形精密铣削工艺的核心在于通过高精度数控铣削设备,严格遵循预定数学模型对齿轮或凸轮表面进行材料去除,从而获得符合理论廓形的微观几何特征。在复杂功能机芯中,齿形的渐开线或摆线曲线精度直接决定了啮合过程中的接触应力
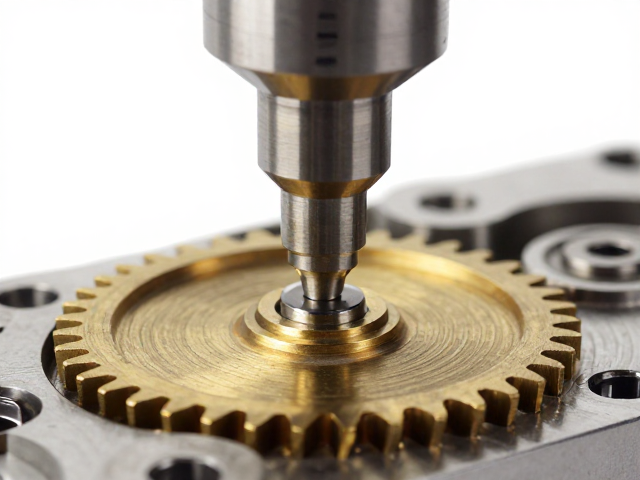
齿形精密铣削工艺的核心技术解析 精密铣削技术通过高刚性主轴与高精度滚刀或成型铣刀的配合,实现了对齿轮齿廓的微观控制。在黄铜材料的加工过程中,切削参数的设定直接决定了齿面的光洁度与几何精度。不同于传统的滚齿工艺,铣削能够灵活应对非标准齿形及
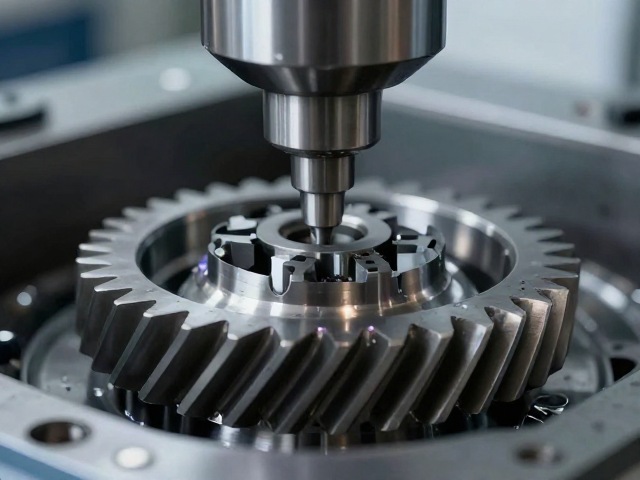
清洗除油工艺对齿形表面微观形貌的干预机制 在齿形精密铣削的生产链路中,清洗除油并非单纯的后处理步骤,而是直接影响齿轮最终尺寸稳定性的关键变量。传统的认知常将除油视为去除切削液残留的表面清洁工作,但在微米级公差控制体系下,残留油污会改变工件
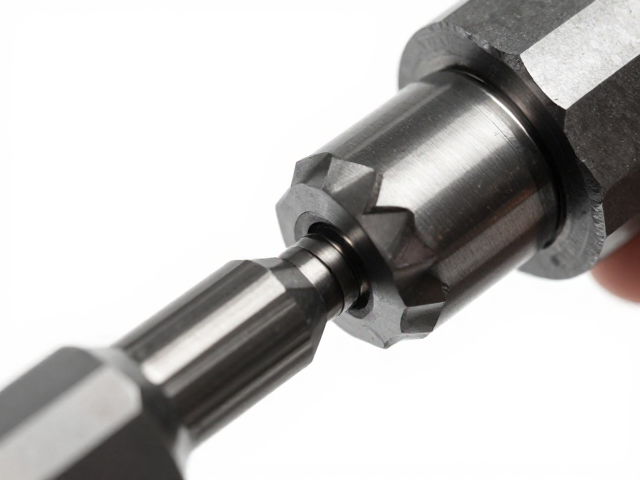
齿形精密铣削对轴孔同轴度的核心影响 在机械机芯的生产制造环节,轴孔的尺寸精度与位置度直接决定了齿轮系的传动效率与稳定性。齿形精密铣削工艺通过高精度的数控加工中心,利用旋转刀具对金属坯料进行切削,其核心难点在于确保轴孔中心线与齿轮节圆的严格
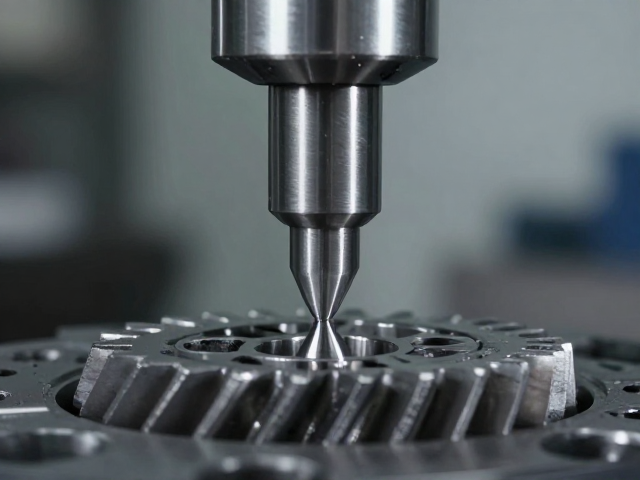
齿形精密铣削对接触刚度的重塑机制 动力系统的传动卡滞往往源于啮合过程中的微观干涉与动态失稳,齿形精密铣削通过直接修正齿面几何拓扑,从物理底层消除了导致摩擦系数异常升高的根源。传统加工方式难以精确控制齿廓在负载下的弹性变形,而精密铣削利用高
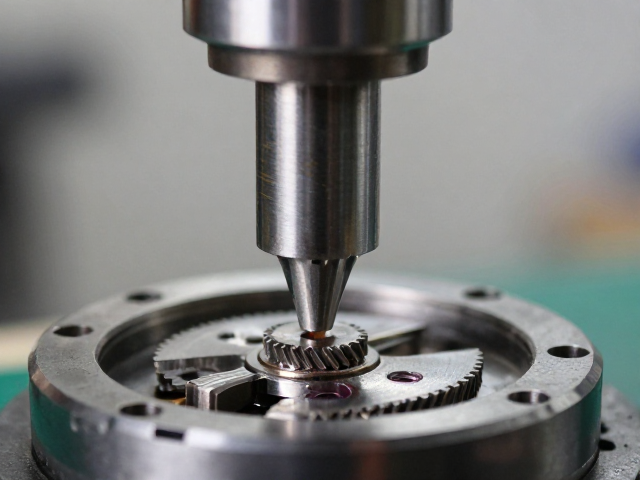
齿形几何精度对扭矩输出均匀性的核心影响 发条盒作为机械腕表或精密仪器中的储能核心部件,其动力输出的平稳性直接取决于发条释放能量时的力学特性。在传统的制造工艺中,发条盒底部的棘轮齿形若存在微米级的加工误差,会导致发条在卷绕和释放过程中与棘轮
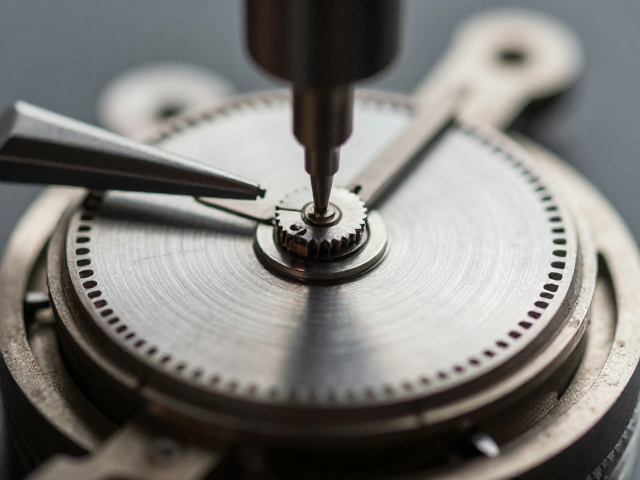
机械结构的底层逻辑与修复前提 指针式仪表的核心在于将旋转运动转化为可读数值,这一过程高度依赖内部齿轮组的啮合精度。在长期运行中,灰尘堆积、润滑油干涸或金属疲劳会导致齿形磨损,进而引发指针抖动、定位不准甚至完全卡死。修复此类故障并非简单的清