齿形精密铣削工艺如何降低摩擦损耗与轴榫断裂风险
齿形精密铣削对接触应力分布的优化机制 齿轮传动系统中的摩擦损耗与轴榫断裂往往源于局部应力集中,传统加工方式难以在微观层面实现理想的齿面形貌,导致啮合过程中产生额外的滑动摩擦与冲击载荷。精密铣削通过高精度的刀具轨迹控制,能够直接修正齿形误差
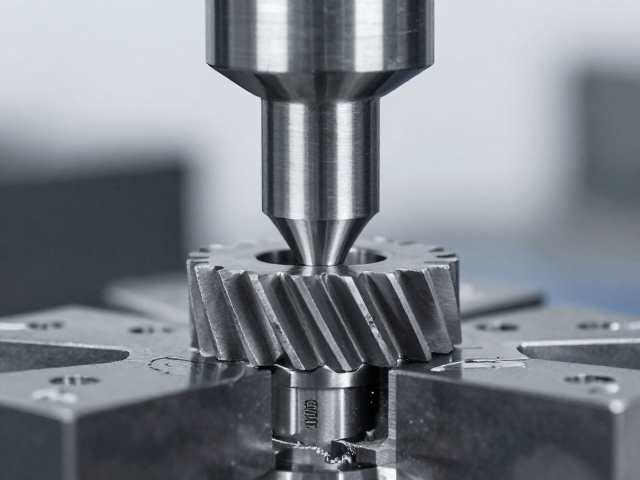
齿形精密铣削对接触应力分布的优化机制 齿轮传动系统中的摩擦损耗与轴榫断裂往往源于局部应力集中,传统加工方式难以在微观层面实现理想的齿面形貌,导致啮合过程中产生额外的滑动摩擦与冲击载荷。精密铣削通过高精度的刀具轨迹控制,能够直接修正齿形误差
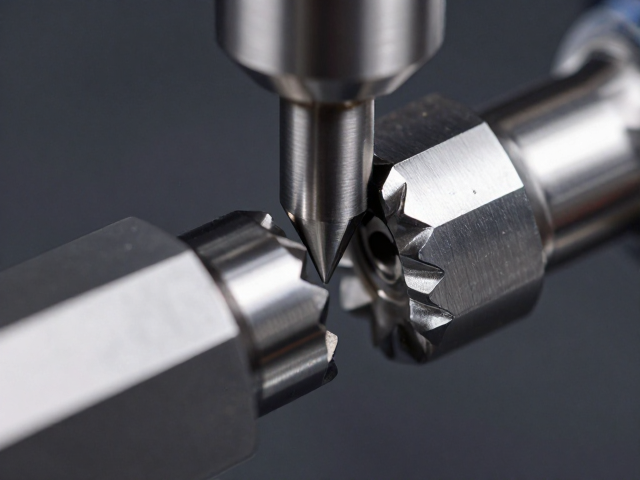
齿形精密铣削对啮合间隙的微观修正作用 齿轮在长期运行中,齿面接触不良常源于初始加工误差导致的微观几何偏差。精密铣削通过高刚性主轴与高精度刀轴,直接控制齿廓的渐开线参数,消除传统滚齿工艺中可能存在的根切或齿厚不均现象。这种加工方式能够将齿面
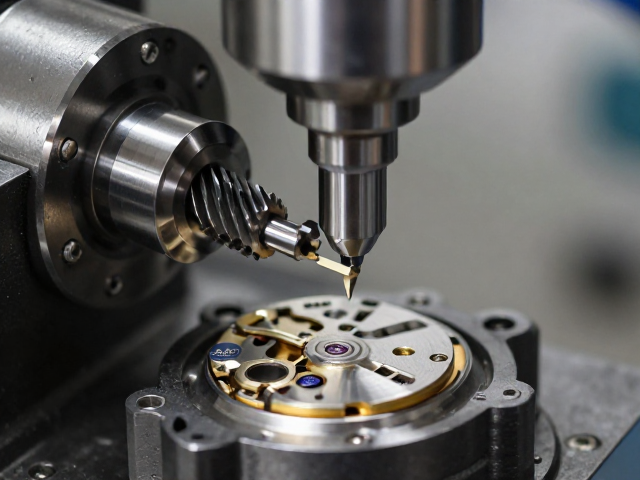
滚齿加工与齿形精密铣削的核心工艺差异 滚齿加工利用展成法原理,通过滚刀与齿轮毛坯的啮合运动连续切除金属,这种工艺在大批量生产直齿、斜齿圆柱齿轮时具有极高的效率优势。滚刀相当于一个具有螺旋齿面的蜗杆,其切削刃在旋转过程中同时完成主切削和分齿
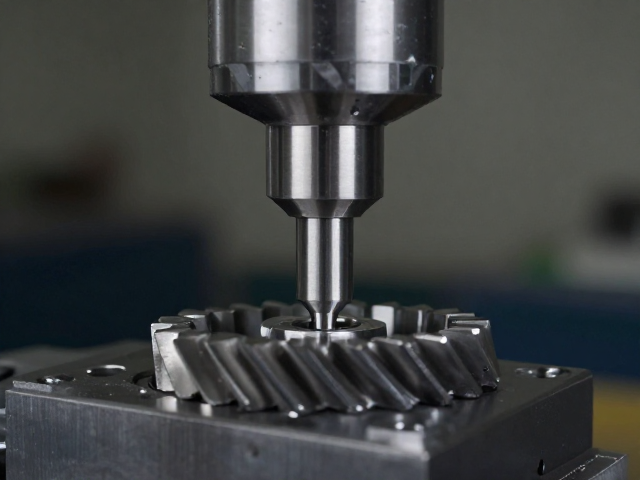
齿形精密铣削的核心难点与同轴度控制 在老款稀缺件因停产导致市场溢价飙升的背景下,修复与再制造环节面临着极高的精度挑战,其中齿形精密铣削是决定零部件寿命与性能的关键工序。传统加工方式难以应对高硬度合金或特殊复合材料在极端工况下的切削特性,极
齿形精密铣削技术的工艺逻辑 摆轮游丝作为机械腕表机芯的核心擒纵系统关键组件,其运行精度直接决定了整表的走时稳定性。传统的激光切割或光刻工艺在应对高硬度合金材料时,往往面临着边缘应力残留或微观毛刺难以彻底清除的痛点。齿形精密铣削技术通过纳米
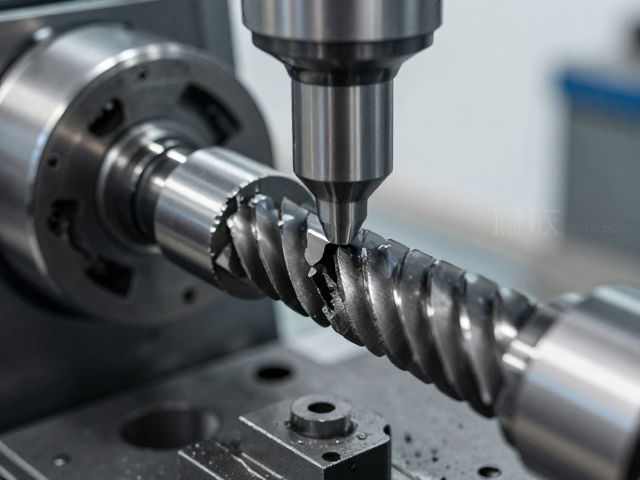
滚齿加工中的齿形精密铣削工艺解析 滚齿加工与精密铣削在齿轮制造领域常被视为两种不同的工艺路径,但在高精度齿轮的生产场景中,二者往往存在严密的技术耦合关系。传统滚齿工艺依赖于展成法原理,通过滚刀与工件的相对旋转运动形成渐开线齿廓,其核心优势
齿形精密铣削的核心机理与公差控制 齿形精密铣削在机械传动系统中扮演着确立几何精度的关键角色,其核心在于通过高精度数控铣削技术,对齿轮或齿条的齿廓进行微观层面的修整。这一工艺过程直接决定了啮合过程中的接触斑点分布与受力均匀性,进而影响整体传
齿形精密铣削的核心工艺逻辑 在高精度仪表与机械传动领域,指针的驱动稳定性直接取决于内部齿轮系统的配合精度。传统的加工方式往往难以消除微米级的齿形误差,导致长期运行中出现卡顿或读数偏差。齿形精密铣削技术通过多轴联动控制与高精度刀具路径规划,
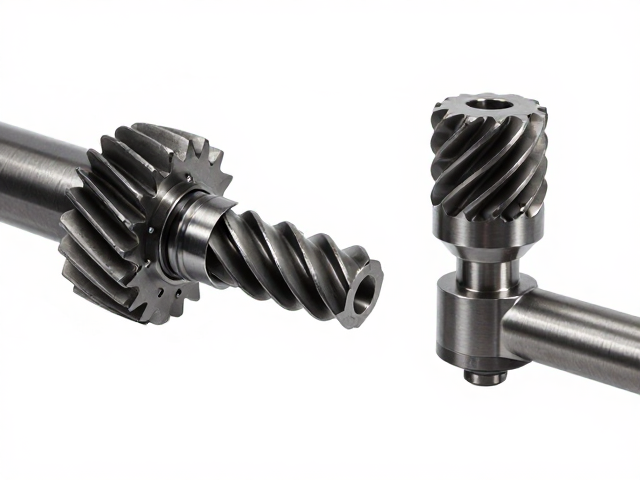
滚齿加工与齿形精密铣削的核心原理差异 滚齿加工基于展成法原理,利用滚刀与工件像齿轮啮合一样进行连续切削,其运动轨迹由机床的螺旋运动合成。这种工艺具有极高的材料去除效率,特别适用于大批量生产中的直齿、斜齿及蜗轮加工。滚刀的刃口形状决定了齿廓
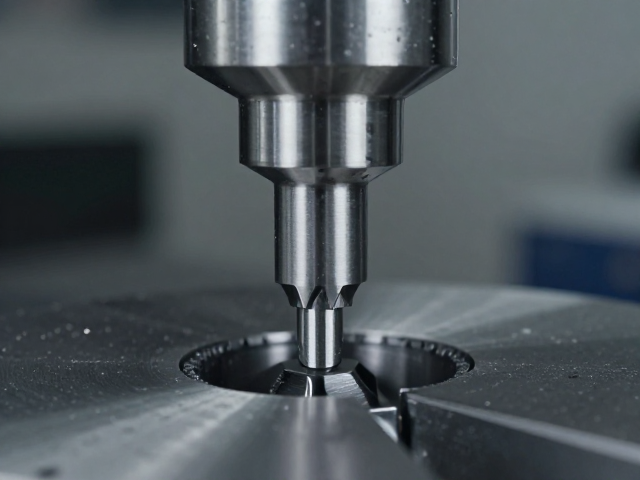
刀具系统刚性与热变形控制 齿形精密铣削过程中,刀具系统的刚性直接决定了加工过程中的微观振动幅度,进而影响轴孔最终的几何精度。高刚性刀柄与短悬伸刀具的组合能显著降低切削力引起的让刀现象,但在高速铣削环境下,切削热导致的刀具热伸长会改变刀具实
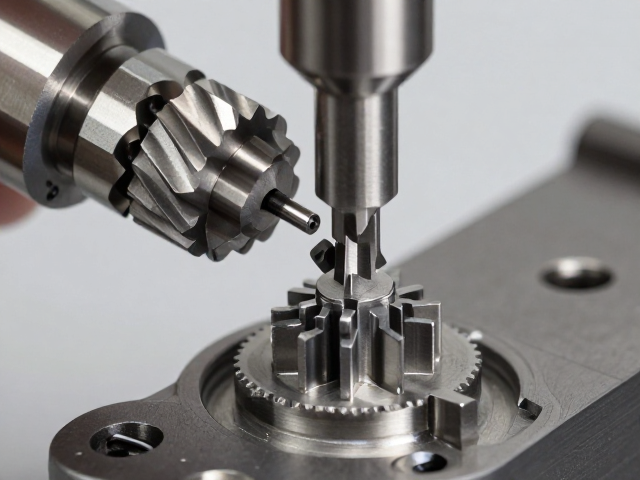
轴榫齿形精密铣削的核心技术逻辑 机械表轴榫作为擒纵机构中连接摆轮与机芯的关键传动部件,其几何精度直接决定了整表的等时性与走时稳定性。传统工艺中,轴榫顶部常采用钻石打磨或手工修整,但现代高精度加工更倾向于通过数控铣削技术成型。这种工艺利用多
齿形精密铣削的核心技术逻辑 齿形精密铣削技术依托高精度数控铣削中心,通过五轴联动或专用凸轮轴铣削头,实现对齿轮微观齿廓的高保真还原。该工艺的核心在于刀具路径规划与切削参数的动态平衡,需根据齿轮材料(如不锈钢、合金钢或工程塑料)的硬度与韧性