齿形精密铣削工艺如何消除齿轮偏心?自动机械机芯精度解析
齿形精密铣削工艺如何消除齿轮偏心 齿轮加工过程中的偏心问题,通常源于毛坯定位误差、夹具夹持变形以及机床主轴回转精度不足等多重因素。在精密机械机芯的生产链条中,齿轮作为动力传输的核心单元,其径向跳动和轴向窜动会直接导致擒纵机构运作不稳定,进
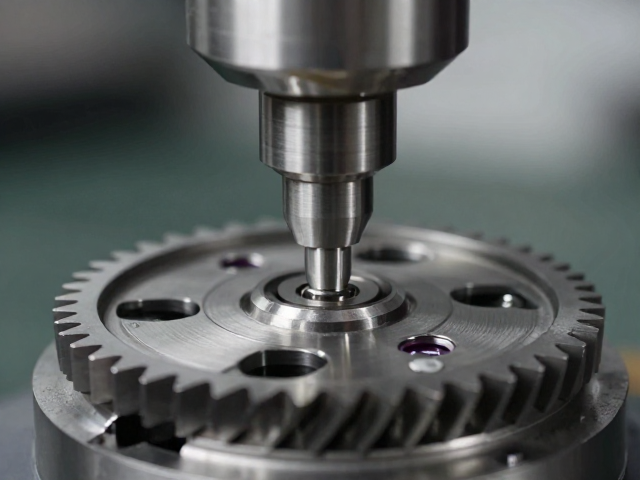
齿形精密铣削工艺如何消除齿轮偏心 齿轮加工过程中的偏心问题,通常源于毛坯定位误差、夹具夹持变形以及机床主轴回转精度不足等多重因素。在精密机械机芯的生产链条中,齿轮作为动力传输的核心单元,其径向跳动和轴向窜动会直接导致擒纵机构运作不稳定,进
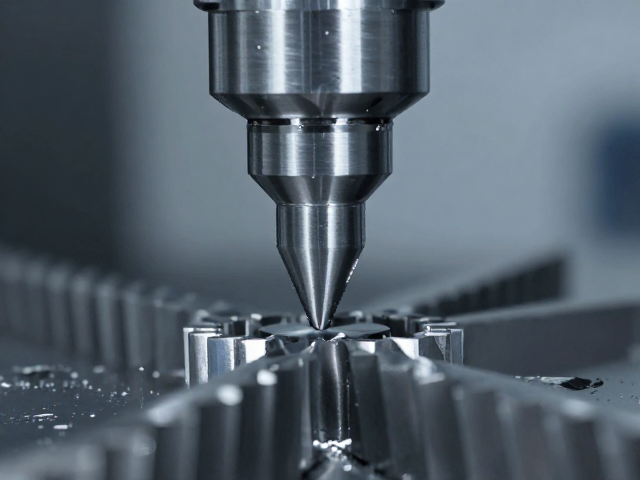
齿形精密铣削的核心技术路径 齿形精密铣削并非简单的材料去除过程,而是基于高精度数控系统与专用刀具几何形状的协同作用。在加工过程中,刀具的刃口形状必须严格对应目标齿形的理论轮廓,通过多轴联动控制,实现刀具与工件之间的精确相对运动。这种工艺对
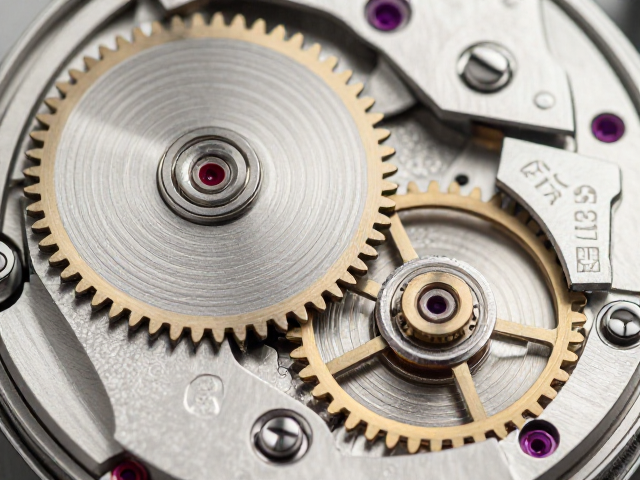
齿形几何设计与动力传递效率的耦合关系 ETA机芯中的齿轮系统并非简单的旋转部件堆叠,而是基于严密的微机械力学计算构建的动力传输网络。在精密铣削过程中,齿形的几何参数直接决定了接触面积与摩擦损耗,进而影响发条盒释放能量的转化率。高精度铣削技
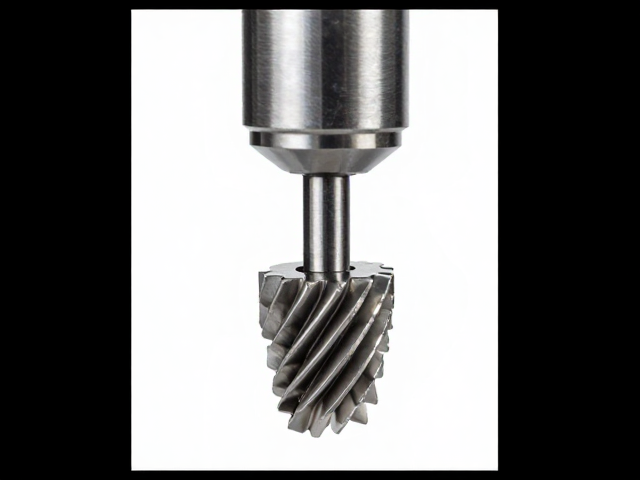
齿形精密铣削对啮合精度的直接影响 机械腕表机芯中的齿轮传动系统高度依赖齿形的几何精度,精密铣削工艺决定了齿廓与齿根的关键参数。当铣削刀具磨损或机床主轴存在微米级跳动时,齿轮侧面可能产生微小的毛刺或非对称偏差。这种在微观尺度下的形位误差,会
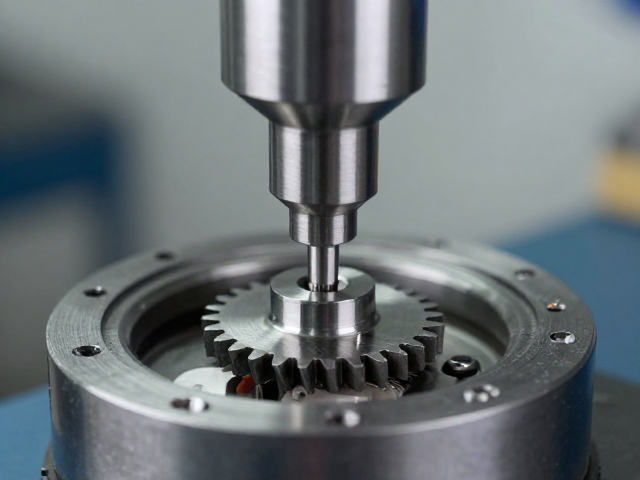
齿形精密铣削的核心技术逻辑 精密铣削技术通过多轴联动控制刀具路径,能够直接在金属基材上加工出台阶、斜面及复杂曲面结合的齿形结构。这种加工方式消除了传统切削过程中因刀具磨损导致的尺寸偏差,使得齿轮啮合面的接触精度达到微米级别。高精度的齿形设
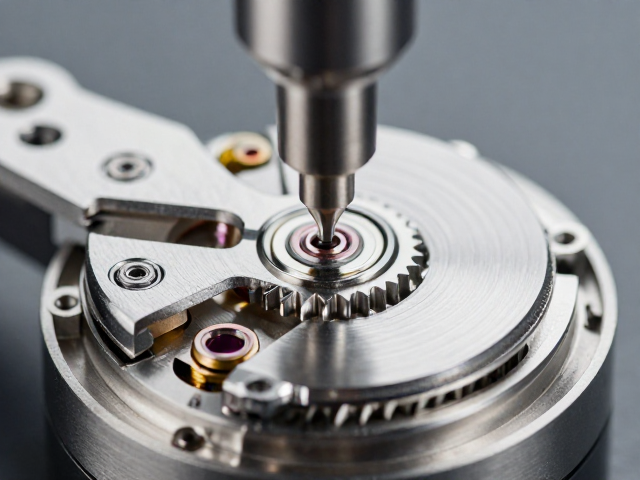
齿形精密铣削的微观控制与材料应力管理 在机械机芯的制造版图中,齿形精密铣削并非简单的几何切割,而是一场在微米尺度上对材料应力与刀具磨损进行博弈的精密调控。现代高精度五轴联动铣削中心通过动态平衡主轴系统,能够以极高的稳定性处理高硬度合金或特
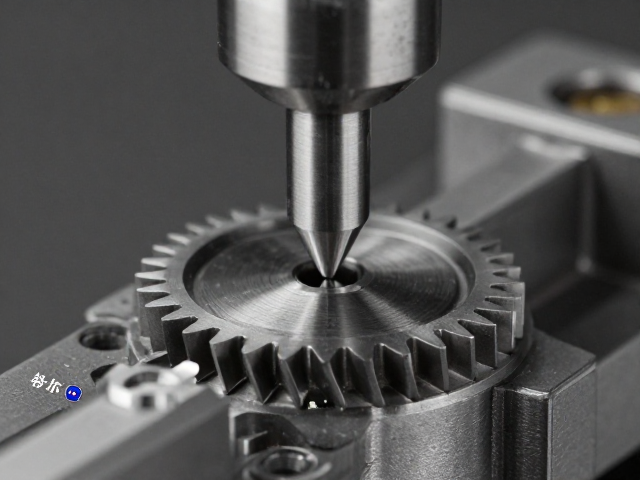
齿形精密铣削的几何重构逻辑 齿形精密铣削并非简单的材料去除,而是基于渐开线或摆线齿廓的高精度几何重构过程。在修复老旧机械部件时,原始齿形往往因长期啮合磨损导致节距误差和齿厚减薄,传统堆焊打磨难以保证微观层面的接触精度。通过数控铣削技术,工
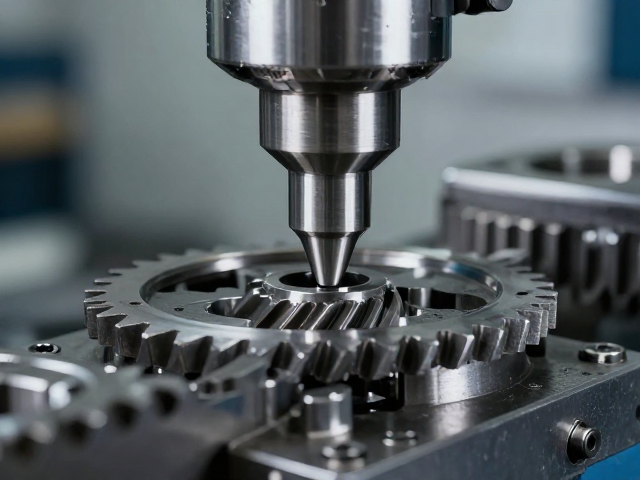
齿形精密铣削与精密冲压的核心技术路径 齿轮加工领域中,偏心现象会直接导致传动系统的振动加剧、噪音升高以及啮合效率下降,传统加工手段难以在微米级别上完全消除因材料内应力释放或装夹误差引发的径向跳动。齿形精密铣削通过高精度的数控五轴联动机床,
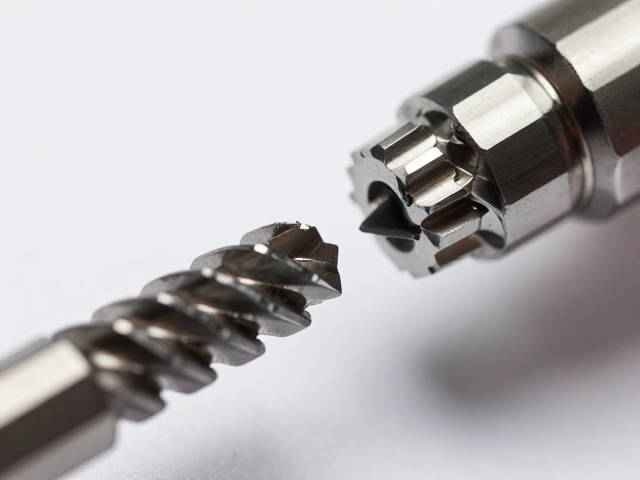
大三针机芯齿形精密铣削的核心工艺逻辑 大三针机芯作为机械腕表中最基础也最普及的显示模块,其时间指示的精准度与视觉美感高度依赖于秒针、分针和时针的联动结构。在制造环节,齿形精密铣削技术决定了指针轴轮与擒纵系统或轮系中其他齿轮的啮合效率。现代
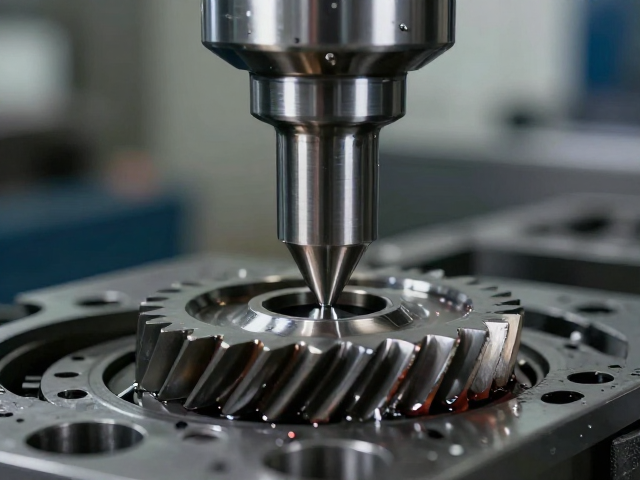
齿形精密铣削与润滑失效的关联机制 齿形精密铣削工艺通过高精度刀具与复杂运动轨迹的结合,直接决定了齿轮啮合面的微观几何特征。在高速运转环境下,齿面接触区域承受极高的赫兹接触应力,若润滑介质无法有效渗透至齿根与啮入点,局部油膜破裂将引发微点蚀
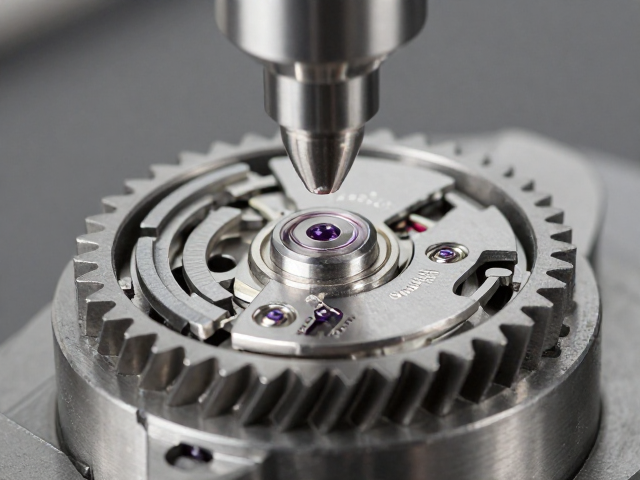
齿形精密铣削在模数定义中的几何基础 模数是决定齿轮尺寸与强度的核心参数,直接影响着齿形精密铣削的加工精度与最终性能表现。在机械传动系统中,模数 $m$ 等于分度圆直径 $d$ 与齿数 $z$ 的比值,即 $m = d/z$,这一几何关系构
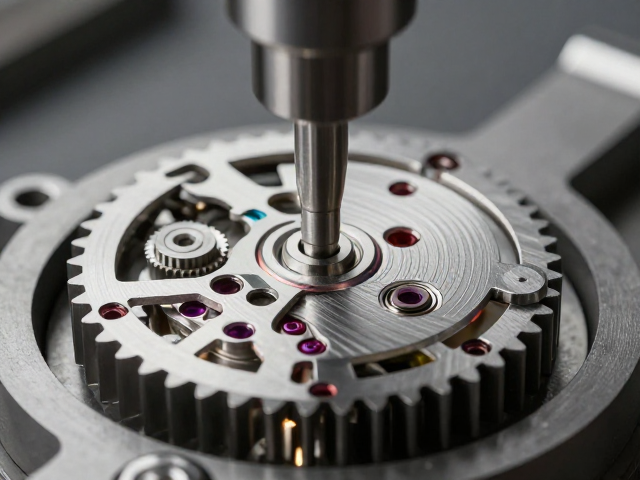
齿形几何设计与功能需求的映射逻辑 精密齿轮在传动系统中承担着扭矩传递、速度调节及运动轨迹转换的核心职能,其齿形参数直接决定了啮合过程中的接触应力分布与传动平稳性。在复杂功能机芯中,如万年历或陀飞轮结构,齿轮不仅需要克服传统传动中的摩擦损耗