圆盘精密车削工艺,机芯型号匹配与严格动平衡检测指南
机芯型号匹配的核心逻辑与公差控制 精密车削工艺在钟表机芯制造中,主要处理摆轮夹板、齿轮轴颈以及擒纵叉等关键部件,这些零件的几何精度直接决定了走时的稳定性。不同机芯型号对中心距、轴颈直径及端面跳动有着严密的公差要求,例如常见的ETA 282
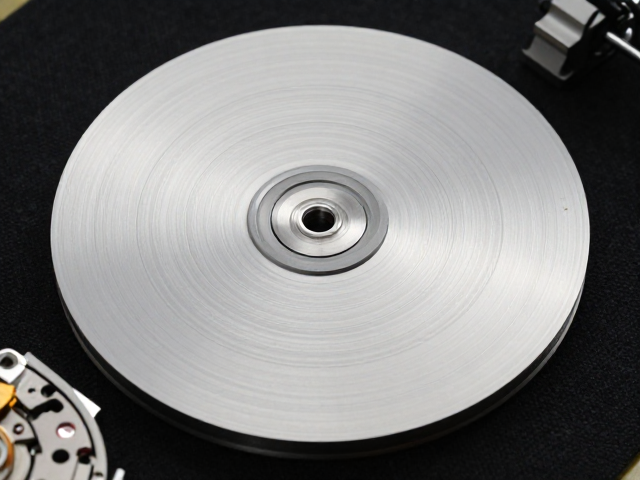
机芯型号匹配的核心逻辑与公差控制 精密车削工艺在钟表机芯制造中,主要处理摆轮夹板、齿轮轴颈以及擒纵叉等关键部件,这些零件的几何精度直接决定了走时的稳定性。不同机芯型号对中心距、轴颈直径及端面跳动有着严密的公差要求,例如常见的ETA 282
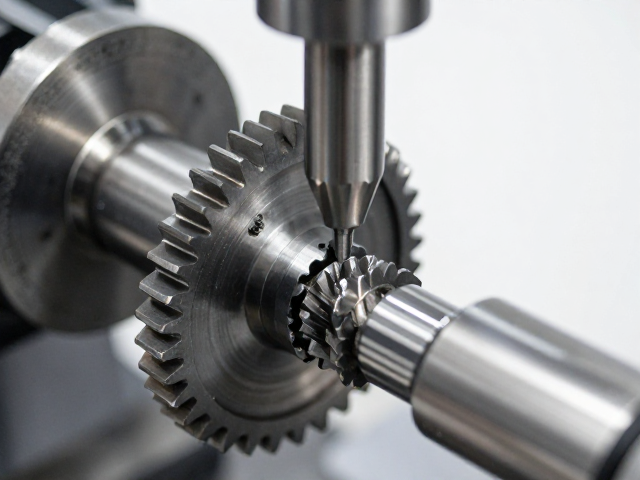
齿形精密铣削工艺的核心技术路径 齿形精密铣削作为高精度齿轮制造的关键环节,主要依赖五轴联动数控机床与专用成型铣刀完成复杂曲面加工。该工艺通过控制刀具中心与齿轮毛坯的相对运动轨迹,直接生成渐开线或其他非圆曲线齿廓。相较于传统的滚齿工艺,铣削
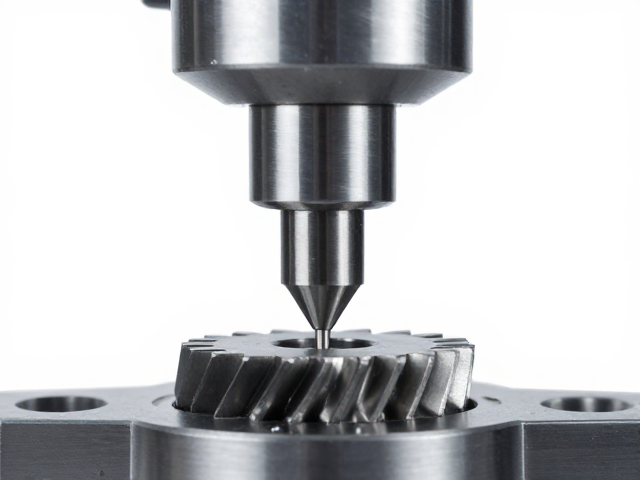
齿形精密铣削中的能量传递机制与损耗分析 在齿形精密铣削的加工过程中,刀具与工件接触区域的能量分配直接决定了切削力的稳定性及表面质量。传统工艺中,高刚性刀具夹持系统往往因刚性过大导致振动模态单一,容易在高频段激发共振,造成切削能量无法有效耗
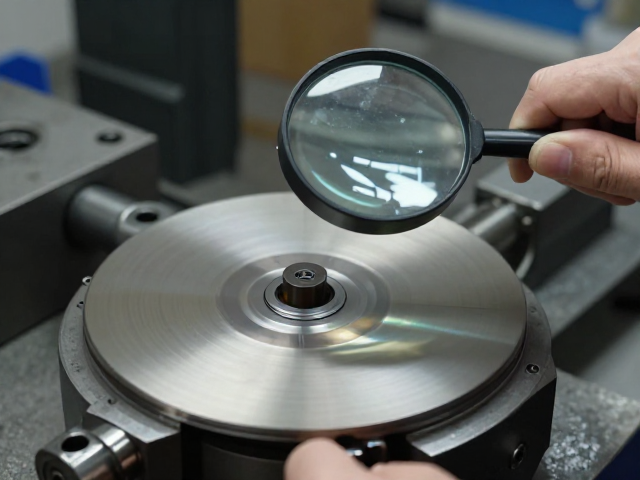
准备工作与工具校准 在进行圆盘精密车削主轴防震油的更换作业前,必须确保工作环境达到无尘标准,温度控制在20至25摄氏度之间,以维持油液粘度的稳定性。操作人员需佩戴无尘室专用的丁腈手套及护目镜,防止人体皮屑或意外飞溅对精密部件造成污染。此时
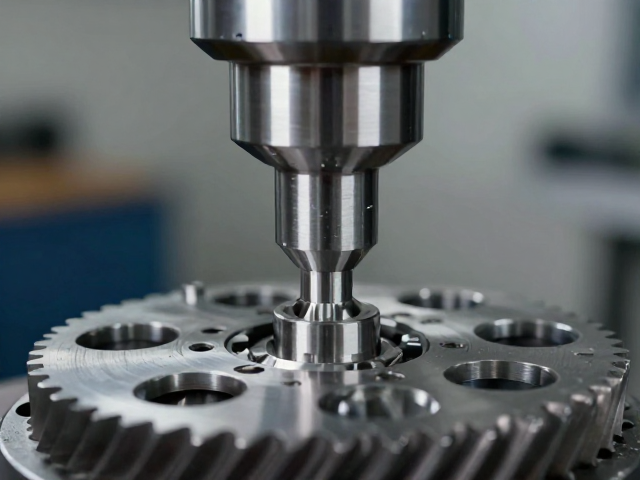
齿形精密铣削的核心逻辑与几何优化 齿轮传动的效率瓶颈往往隐藏在齿面微观的接触形态中,传统加工方式难以消除齿廓在啮合过程中的非共轭接触现象。齿形精密铣削通过高精度的数控系统控制刀具路径,直接在基体材料上生成逼近理论渐开线的复杂曲面。这种工艺
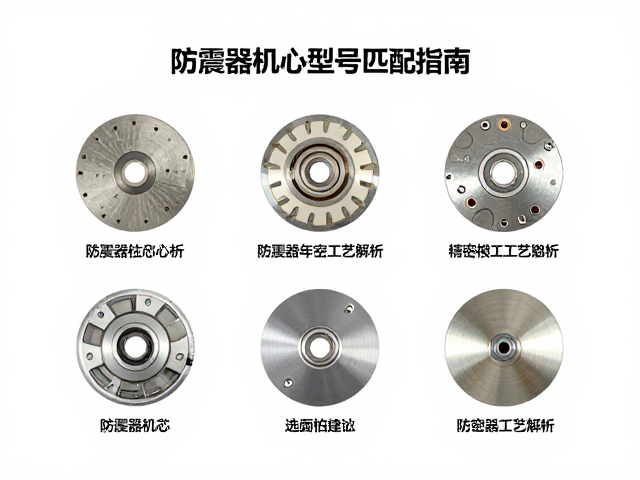
防震器机芯型号匹配的核心逻辑 防震器机芯的选型并非简单的尺寸替换,其核心在于阻尼特性与振动频率的精准耦合。不同型号的机芯内部配重块重量、弹簧刚度及阻尼油粘度存在显著差异,直接决定了减震器在受到冲击时的响应时间与回弹曲线。若机芯阻尼过大,可
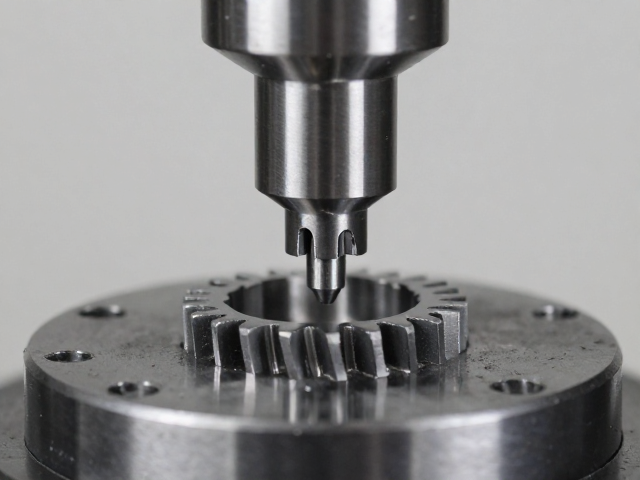
齿形精密铣削中的同轴度控制机制 在高精度齿轮加工领域,轴孔尺寸的微小偏差会直接改变刀具与工件的相对运动轨迹,进而影响齿形的最终成型质量。当主轴与夹具定位孔之间存在装配间隙或热变形导致的位移时,切削力的分布不再均匀,这种非对称受力会在齿面留
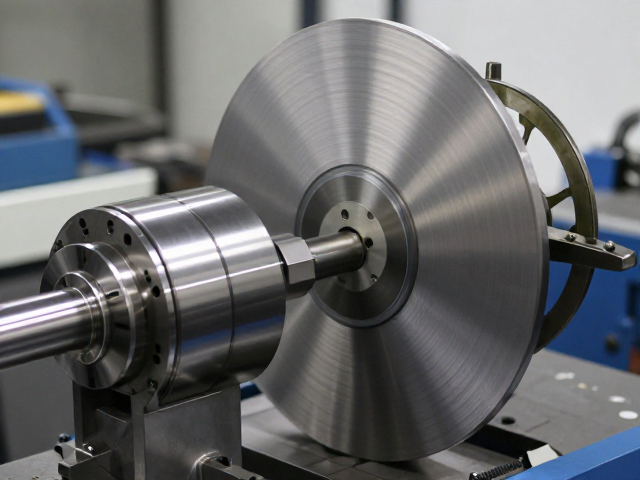
圆盘精密车削的核心原理与设备基础 圆盘精密车削(Disc Precision Turning)是一种利用工件像圆盘一样旋转,刀具相对工件进行径向进给的加工工艺,其核心特征在于工件以主轴中心为轴线高速旋转,而刀具通常保持静止或仅进行微量径向
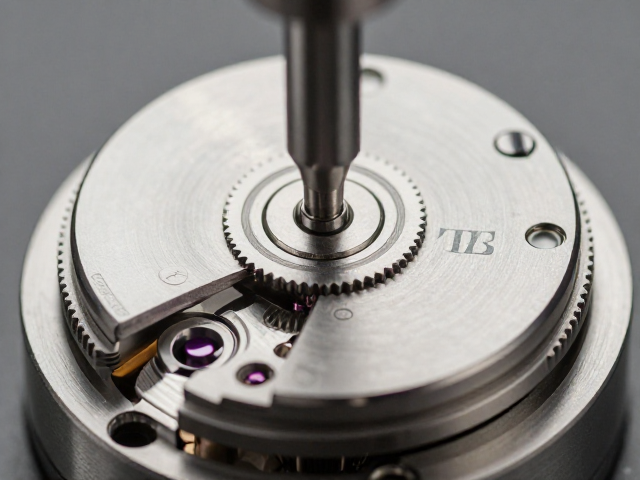
瑞士制表机芯传动系统的精密挑战 瑞士高级制表业的核心在于机械结构的极致运转,其中擒纵机构与传动轮系的顺畅衔接直接决定了走时的精准度与稳定性。在传统工艺中,齿轮齿形的设计往往严格遵循严密的数学几何逻辑,旨在以最小的摩擦损耗传递动力。然而,随
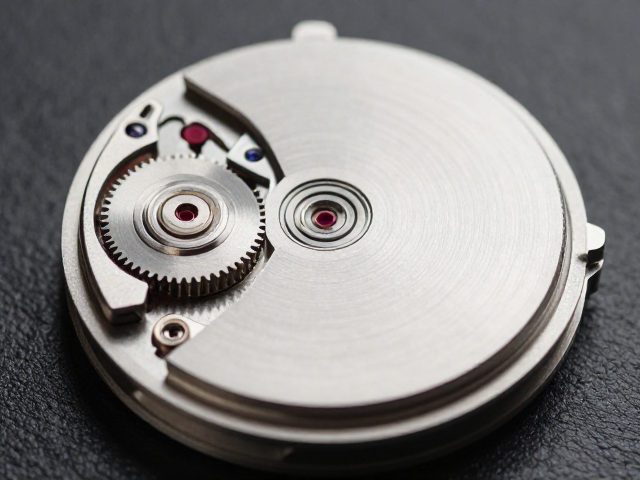
瑞士机芯CNC精加工的底层逻辑与核心优势 瑞士机械腕表机芯的制造精度早已超越传统切削的极限,其核心在于对微米级误差的极致控制。在CNC精加工环节,多轴联动加工中心通过高刚性主轴与精密滚珠丝杠的配合,能够对316L精钢或特殊合金材料进行复杂
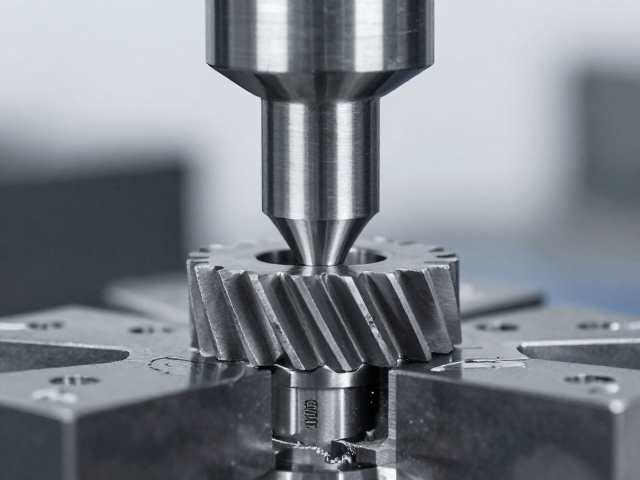
齿形精密铣削对接触应力分布的优化机制 齿轮传动系统中的摩擦损耗与轴榫断裂往往源于局部应力集中,传统加工方式难以在微观层面实现理想的齿面形貌,导致啮合过程中产生额外的滑动摩擦与冲击载荷。精密铣削通过高精度的刀具轨迹控制,能够直接修正齿形误差
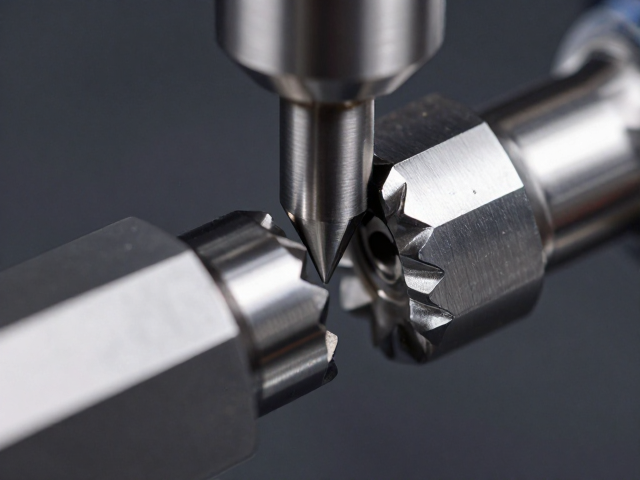
齿形精密铣削对啮合间隙的微观修正作用 齿轮在长期运行中,齿面接触不良常源于初始加工误差导致的微观几何偏差。精密铣削通过高刚性主轴与高精度刀轴,直接控制齿廓的渐开线参数,消除传统滚齿工艺中可能存在的根切或齿厚不均现象。这种加工方式能够将齿面