金属坯冲压成型工艺中确认机芯型号与时针孔径的关键要点
冲压工艺对机芯型号适配性的前置分析 在金属坯冲压成型的生产链条中,机芯型号的确认并非单一的技术动作,而是涉及模具设计与材料成型的核心前置环节。不同型号的机芯在内部齿轮结构、电路板布局以及固定柱位置上存在显著差异,这些微观结构直接决定了金属
冲压工艺对机芯型号适配性的前置分析 在金属坯冲压成型的生产链条中,机芯型号的确认并非单一的技术动作,而是涉及模具设计与材料成型的核心前置环节。不同型号的机芯在内部齿轮结构、电路板布局以及固定柱位置上存在显著差异,这些微观结构直接决定了金属
金属坯冲压成型与抗磁干扰的底层逻辑 机械表机芯中的游丝与摆轮等核心擒纵部件,若受到强磁场干扰,会导致走时严重失准甚至停摆。传统钢材制成的机芯零件会因磁化产生不可逆的吸附效应,而现代制表工艺通过高纯度金属坯料的精密冲压,逐步转向使用非磁性材
金属坯冲压成型的核心机理与材料特性 金属坯冲压成型是一项依赖高精度模具与强大压力设备的物理加工技术,其核心在于利用模具对金属板材施加压力,使其产生塑性变形从而获得预定形状。这一过程严格遵循金属材料的流变特性,不同材质的金属在冲压过程中表现
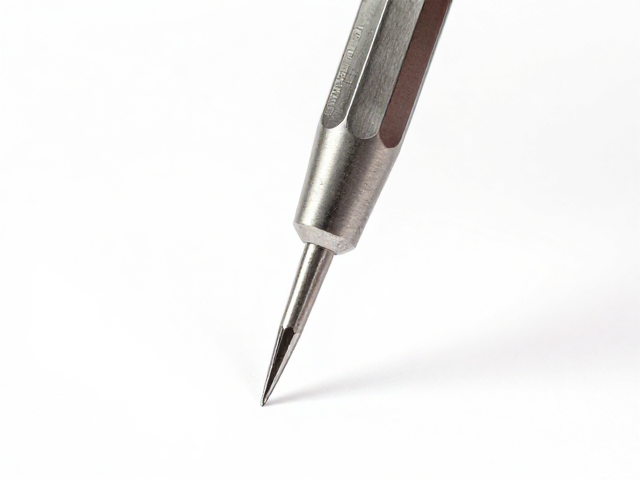
调针与柳叶针的核心作用与结构差异 在金属坯冲压成型的生产环节中,调针与柳叶针扮演着模具导向与定位的关键角色。调针通常具有标准的圆柱形或带台阶结构,主要负责在模具闭合过程中提供精确的线性导向,确保上模与下模能够严格对齐,减少因偏载导致的模具
金属坯冲压成型工艺详解 金属坯冲压成型是精密机械零件制造中的核心环节,其本质是利用冲模对板料施加压力,使其产生分离或塑性变形,从而获得规定形状和尺寸的零件。在钟表机芯表针等微小精密部件的生产中,材料的选择直接决定了后续加工的稳定性与最终产
金属坯冲压成型工艺的核心控制要素 金属坯在经历冲压成型工序时,材料的延展性与模具的配合精度直接决定了最终零件的几何形态。以常见的不锈钢或铜合金表针毛坯为例,冲裁力的分布均匀性会显著影响坯料的边缘质量,若模具刃口磨损或间隙设置不当,极易在坯
金属坯冲压成型与精密装配的工艺衔接 在精密机械结构的制造链条中,金属坯料的冲压成型是奠定基础形态的关键环节,而Miyota机芯表针的安装则是对精度的极致考验。冲压工艺通过模具对金属板材施加压力,使其发生塑性变形以获取所需形状,这一过程产生
瑞士机械机芯表针的金属坯冲压工艺解析 在精密制表领域,表针的制造往往始于高纯度钢材或特殊合金的金属坯料。冲压工艺作为基础且核心的成型手段,其核心在于利用高精度模具对金属薄板进行一次性或多步次的压力加工。这一过程要求材料具备极佳的延展性与抗
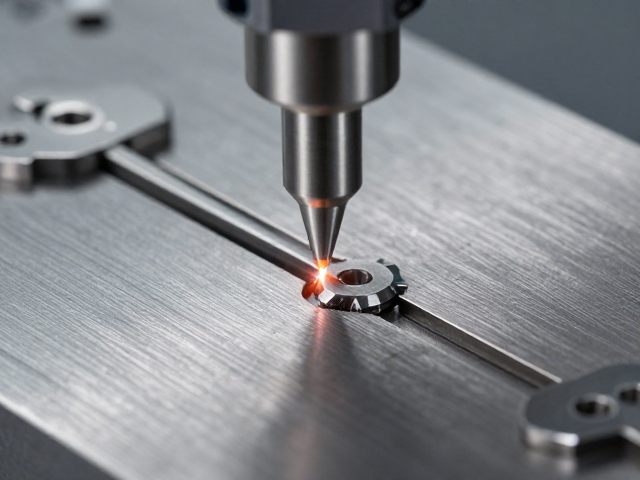
激光切割在金属坯料预处理中的精度控制 激光切割技术通过高能量密度光束对金属坯料进行非接触式加工,其核心优势在于能够精确控制切缝宽度与热影响区,这对于后续冲压成型工序至关重要。在NH35机芯表针的生产链条中,原材料通常为高纯度铜合金或不锈钢
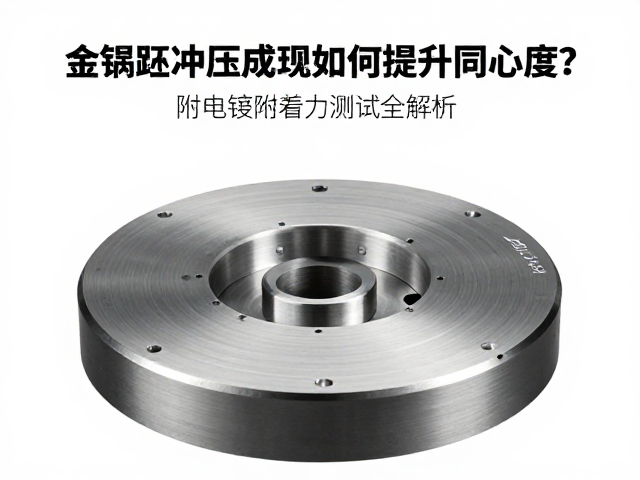
模具设计与公差控制对同心度的基础影响 金属坯料在冲压过程中的同心度偏差,往往源于模具型腔与凸模配合间隙的不均匀。高精度的冲压模具通常要求凸凹模之间的单边间隙控制在料厚3%-5%的范围内,且间隙分布需保持高度一致。若模具导向部件如导柱、导套
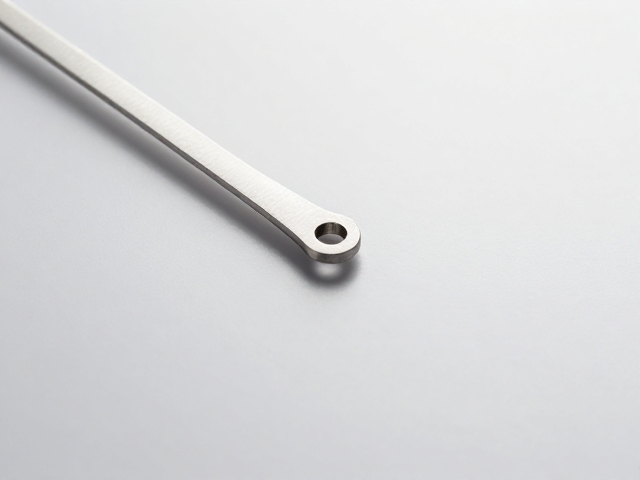
秒针孔径精度的微观定义与公差控制 秒针作为机械腕表中运动频率最高的指针之一,其根部与机芯夹板上的轴尖配合处,即秒针孔径,是决定走时稳定性与摩擦力大小的核心几何特征。在精密制造领域,该孔径的公差范围通常被严格控制在微米级别,理想状态下需保持
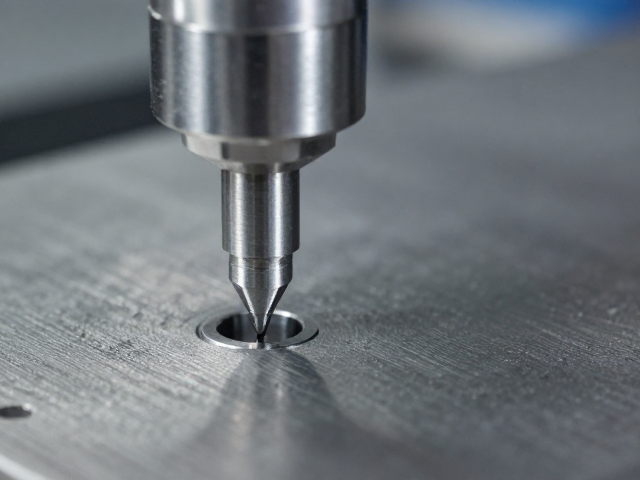
金属坯冲压成型与分针孔径的加工难点 金属坯料经过冲压成型后,其微观组织往往伴随着加工硬化和残余应力,这使得后续针对分针孔径的精加工面临严峻挑战。分针作为精密仪表的核心部件,其孔径尺寸精度通常要求控制在微米级别,且需保证极高的同轴度与表面光