雪花针冲压工艺,军事工具风硬核打造指南
雪花针冲压成型的核心逻辑与材料选择 雪花针,通常指代在精密五金加工或特种工具制作中,具有特殊截面结构或表面纹理的针状金属件,其核心在于通过高精度模具冲压实现复杂几何形状的快速成型。在军事工具风格的硬核打造中,这种工艺常被用于制作具有高耐磨
雪花针冲压成型的核心逻辑与材料选择 雪花针,通常指代在精密五金加工或特种工具制作中,具有特殊截面结构或表面纹理的针状金属件,其核心在于通过高精度模具冲压实现复杂几何形状的快速成型。在军事工具风格的硬核打造中,这种工艺常被用于制作具有高耐磨
金属坯冲压成型的核心工艺逻辑 金属坯料在冲压成型过程中,材料微观结构的演变直接决定了最终零件的力学性能。冷冲压利用金属在室温下的塑性变形能力,通过模具对板材施加压力,使其产生分离或塑性变形,从而获得所需形状的零件。这一过程涉及材料的屈服强
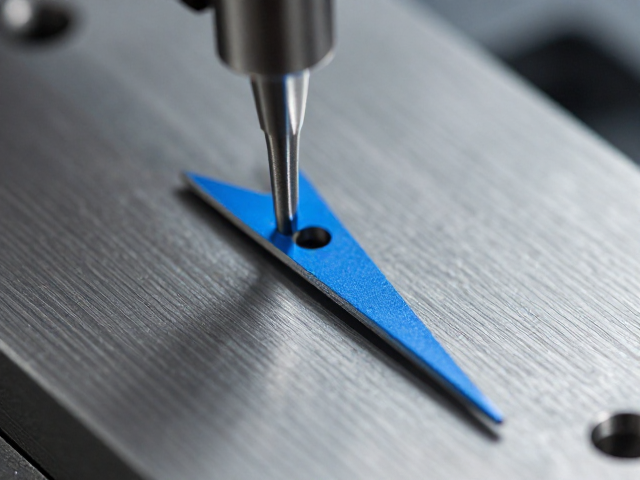
金属坯冲压成型的核心机理与材料特性 金属坯在冲压成型过程中,材料内部会发生复杂的弹塑性变形,这一过程严格遵循金属力学行为的基本规律。对于高端蓝钢表针这类高精度部件,原材料通常选用经过严格退火处理的低碳钢或合金钢板材,其屈服强度、延伸率以及
金属坯冲压成型的核心技术与工艺控制 金属坯冲压成型是手表改装中基础且关键的一环,其核心在于利用模具与冲压机对金属板材施加压力,使其发生塑性变形从而获得预定形状。这一过程高度依赖于材料的延展性与模具的精度,常用的基材多为304或316L不锈
金属坯冲压成型工艺的核心逻辑与材料选择 金属坯冲压成型依赖于高吨位压力机在模具闭合瞬间对板材施加的巨大冲裁力,这一过程严格遵循塑性变形原理,使材料发生不可逆的形变从而获得预定形状。材料的选择直接决定了成型的成功率,常见的低碳钢、不锈钢及铝
金属坯冲压工艺的精密逻辑与成型基础 金属坯冲压是制造高精度金属构件的核心技术路径,其本质是利用冲压机和专用模具,对板材施加压力使其产生分离或塑性变形,从而获得所需形状和尺寸的零件。在军事风格读时工具的制造链条中,表壳、表圈或内部结构件往往
模具预紧与定位基准的稳定性控制 金属坯料在冲压成型前,模具合模面的平行度与导向机构的精密配合是决定首件精度的核心变量。在实际装配过程中,需严格校验导柱与导套的配合间隙,通常标准模具要求间隙控制在0.01mm至0.02mm之间,过大的间隙会
金属坯冲压成型中的针距间隙核心逻辑 在金属坯冲压成型过程中,模具刃口的针距间隙直接决定了工件的断面质量与尺寸精度。间隙过小会导致材料撕裂面产生严重的二次挤压,增加冲裁力并加速模具磨损;间隙过大则会使材料受到过大的拉伸作用,导致断口粗糙、塌
金属坯冲压成型的基础逻辑与材料选择 冲压成型是机械表计时小时针制造链条中的核心环节,其本质是利用模具对金属板材施加压力,使其发生塑性变形从而获得预定形状。在制表工业中,常见的基材包括不锈钢、金合金、钛金属以及经过特殊处理的钢材。不同材质的
金属坯冲压成型:微观结构下的精密挑战 夜光表针的基材通常选用高纯度铜合金或不锈钢,这些材料在冲压前需经过严格的退火处理以消除内应力,确保延展性满足微米级成型需求。现代精密冲压技术通过多工位级进模,在高速运转中完成落料、拉伸、弯曲等工序,单
指针长度对金属坯冲压成型精度的影响机制 在金属坯冲压成型的生产环境中,传感器的安装位置与结构尺寸会直接改变局部电磁场的分布特性。当金属坯在模具中发生剧烈塑性变形时,材料内部的晶格结构变化及微观位移会产生复杂的应力场,若检测用的指针或感应元
金属坯冲压成型中的夜光填充技术原理 金属坯在经历冲压成型工序后,其表面往往会产生微观的粗糙度变化或细微的形变,这种物理特性使得传统的表面涂覆技术面临附着力不足或遮盖力不均的难题。夜光填充工艺在此环节主要利用高折射率的有机硅树脂或环氧树脂作