压入式底盖50米防水壳体锻压成型工艺解析
压入式底盖50米防水壳体的材料选择与预处理 压入式底盖在实现50米防水等级时,基材的致密度与延展性直接决定了锻压成型后的微观结构完整性。工业界常选用6061-T6或7075铝合金作为核心基材,这两类材料在经过固溶处理后,具备优异的机械强度
压入式底盖50米防水壳体的材料选择与预处理 压入式底盖在实现50米防水等级时,基材的致密度与延展性直接决定了锻压成型后的微观结构完整性。工业界常选用6061-T6或7075铝合金作为核心基材,这两类材料在经过固溶处理后,具备优异的机械强度
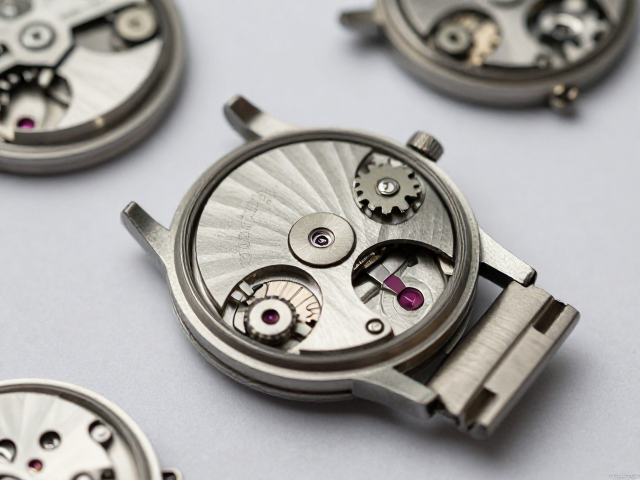
复古机械表壳体材料选择与特性分析 复古风格腕表的核心在于对经典美学与精密机械结构的还原,而表壳作为承载机芯与保护内部组件的关键部件,其材质选择直接决定了成品的质感与耐用性。目前行业内主流的复古表壳材料多为316L精钢、钛合金以及经过特殊处
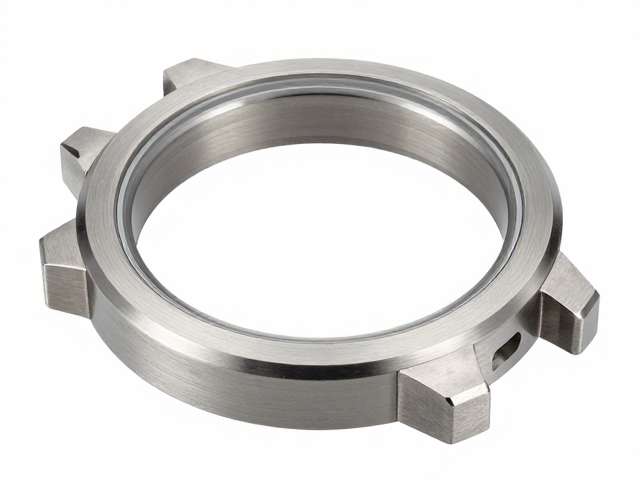
904L不锈钢材料特性与锻造基础 904L不锈钢作为一种超低碳高合金奥氏体不锈钢,其核心优势在于极低的碳含量与高含量的镍、钼及铜元素。这种特殊的化学成分配比使其在还原性酸环境中表现出卓越的耐腐蚀性能,特别是在含硫酸、磷酸等介质中,其耐点蚀
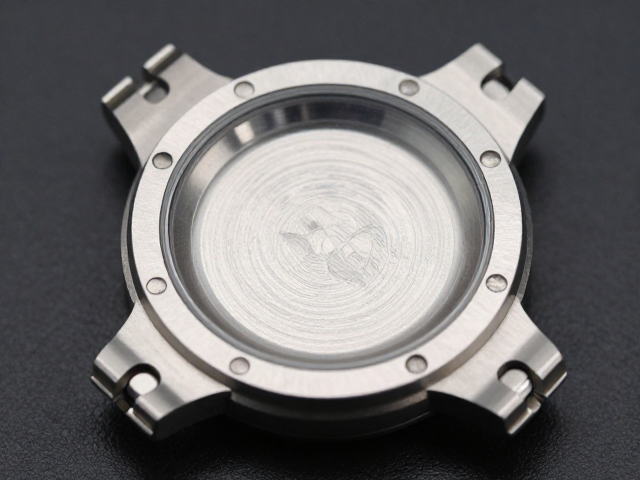
44mm密底表壳壳体锻压工艺的宏观定义与材料基础 44mm密底表壳壳体锻压工艺是一项针对中等尺寸精密金属结构件的高强度成型技术,其核心在于通过巨大的径向压力使金属坯料在模具型腔内发生塑性变形,从而获得致密且无空隙的内部组织结构。该工艺主要
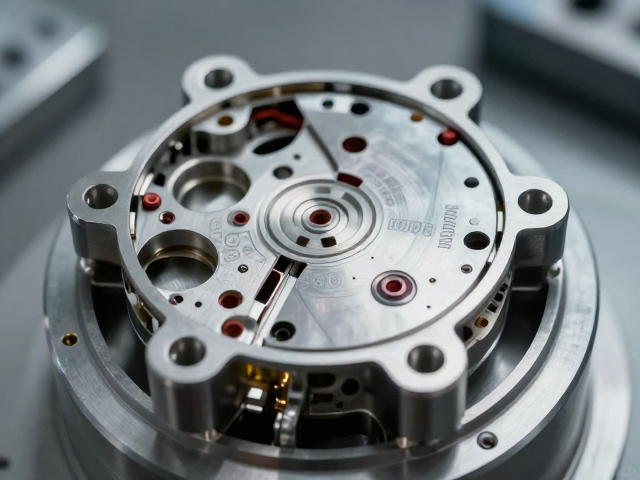
壳体锻压成型的核心原理与材料响应机制 壳体锻压成型是利用金属在室温或高温状态下具备的塑性变形特性,通过模具施加巨大的压力,使毛坯材料发生永久性形变,从而获得预定形状和尺寸的精密零件。这一过程严格遵循金属流动规律,材料在闭合模具型腔内的填充
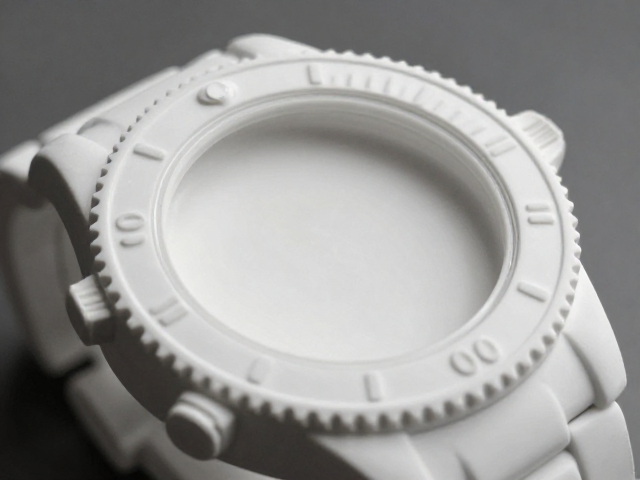
陶瓷表壳的等静压成型与烧结控制 陶瓷表壳的生产起点在于粉末冶金工艺中的等静压成型(CIP)环节,这一步骤决定了坯体的密度均匀性与结构完整性。相较于传统的单向压制,等静压技术利用流体介质从四面八方对包裹在弹性模具中的陶瓷粉末施加均匀压力,有
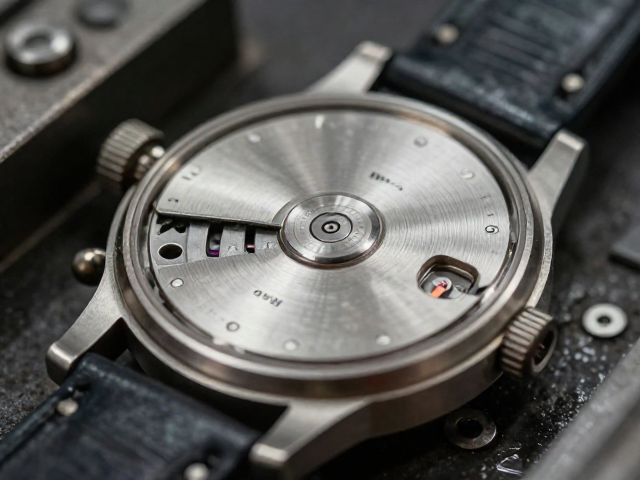
锻压成型的核心力学机制与材料响应 复古机械表壳体在制造初期通常采用整块金属棒材进行等温锻造,这一过程利用高吨位压力机对预加热至临界温度的金属坯料施加巨大压强,使其发生塑性变形并填充模具型腔。对于316L精钢或440C高碳不锈钢而言,锻压过
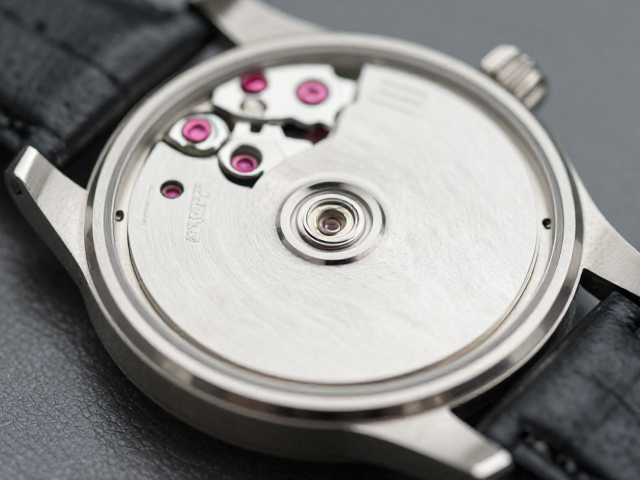
锻压成型工艺的核心原理与材料选择 Miyota机芯表壳的制造始于精密的板材处理,核心材料多采用316L不锈钢或医用级钛合金,这类材料具备优异的耐腐蚀性与机械强度,是保证腕表长期佩戴稳定性的基础。锻压成型并非简单的切割,而是通过高精度模具在
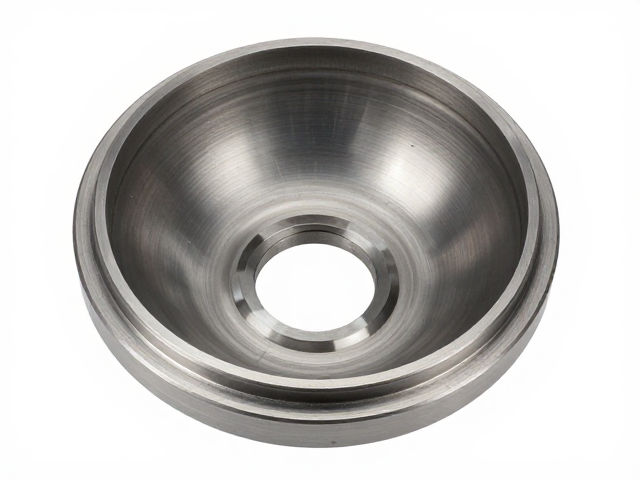
旋入式防水壳体的结构特性与密封机理 旋入式防水壳体通过螺纹配合实现闭合,其核心优势在于能够提供比插拔式或卡扣式结构更稳定的机械锁定力。这种设计常见于需要频繁拆装或处于高振动环境的工业传感器、水下探测器以及户外通信设备中。螺纹旋入过程中,金
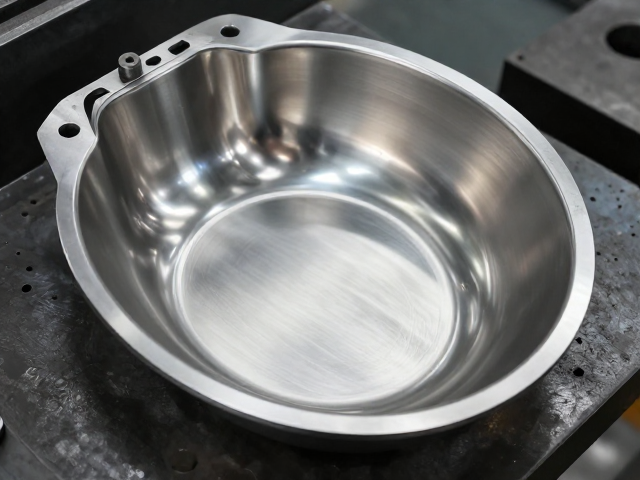
壳体锻压成型工艺解析 壳体锻压成型是金属塑性加工中的核心环节,其本质是通过模具对加热至再结晶温度以上的金属坯料施加巨大的径向压力,使其产生塑性变形从而获得预定形状。这一过程不仅决定了零件的宏观几何尺寸,更深刻影响着材料内部的微观组织演变。
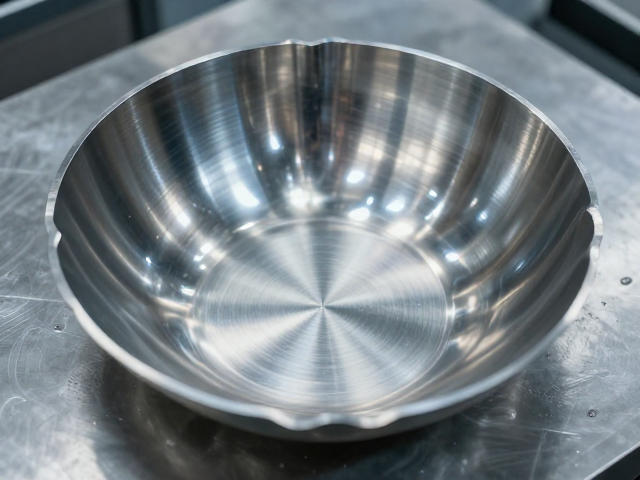
精密锻造与成型工艺对壳体致密性的基础保障 壳体锻压成型是决定金属部件内部微观结构的关键环节,其核心在于通过高温高压下的塑性变形消除材料内部的疏松与气孔。在这一过程中,金属晶粒沿着流线方向重新排列,形成连续且致密的纤维组织,这种组织形态直接
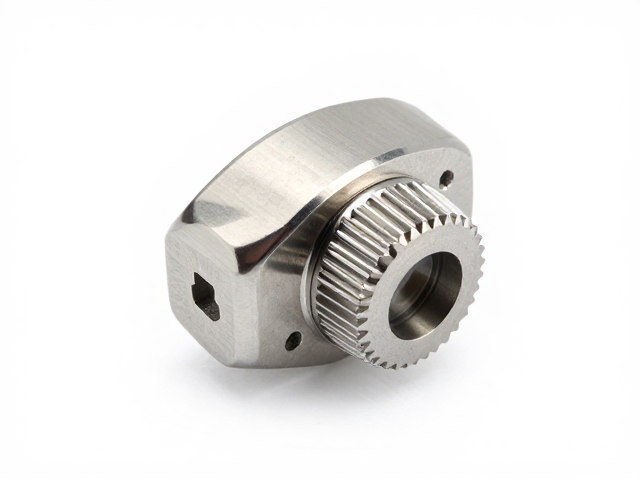
壳体锻压成型工艺与镀层表壳防刮擦技术 精密腕表壳体的制造起点通常始于高强度的金属锻压工序,这一过程通过高温或常温下的巨大压力,使金属坯料发生塑性变形,从而获得致密的晶体结构。相较于传统的切削加工,锻压能够显著提升材料的机械性能,如抗拉强度