44mm大表径碳纤维表壳,壳体锻压成型工艺解析
大表径设计的力学挑战与结构稳定性 44毫米表径在腕表设计中通常代表着力量感与视觉冲击力,但当表壳材质切换为碳纤维时,传统金属表壳的铸造或车削逻辑便不再适用。碳纤维复合材料具有极高的比强度,但其各向同性的特性使得在应对大尺寸结构时,内部应力
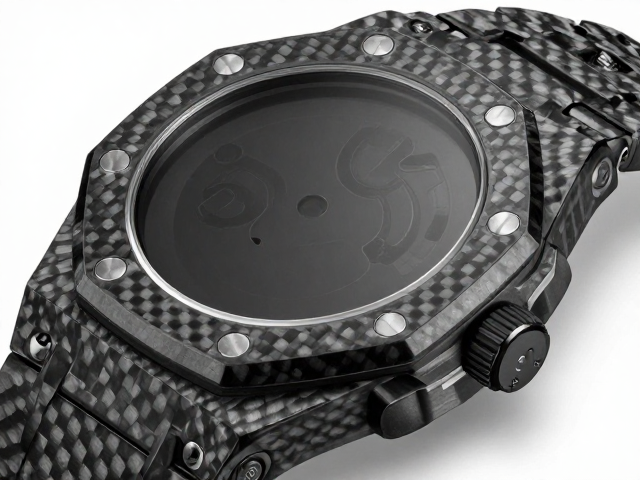
大表径设计的力学挑战与结构稳定性 44毫米表径在腕表设计中通常代表着力量感与视觉冲击力,但当表壳材质切换为碳纤维时,传统金属表壳的铸造或车削逻辑便不再适用。碳纤维复合材料具有极高的比强度,但其各向同性的特性使得在应对大尺寸结构时,内部应力
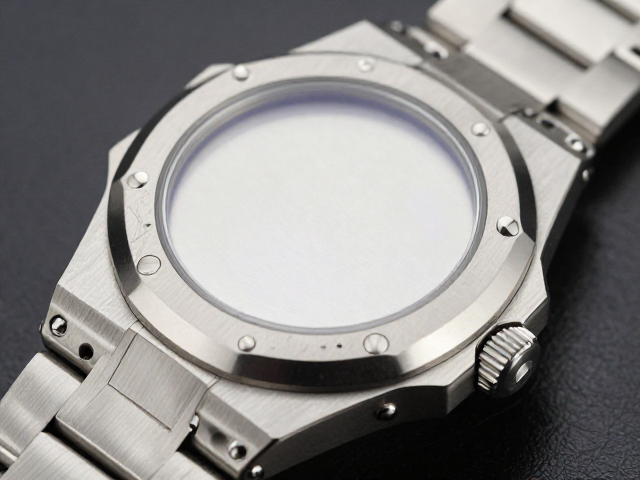
钛合金表壳高昂成本的核心构成 钛合金表壳之所以在腕表市场中长期保持着较高的价格区间,其根本原因在于原材料成本与加工难度的双重叠加。钛是一种化学性质稳定的金属,熔点高达1668摄氏度,远高于不锈钢和常见的表壳金属。这种高熔点特性直接导致了加
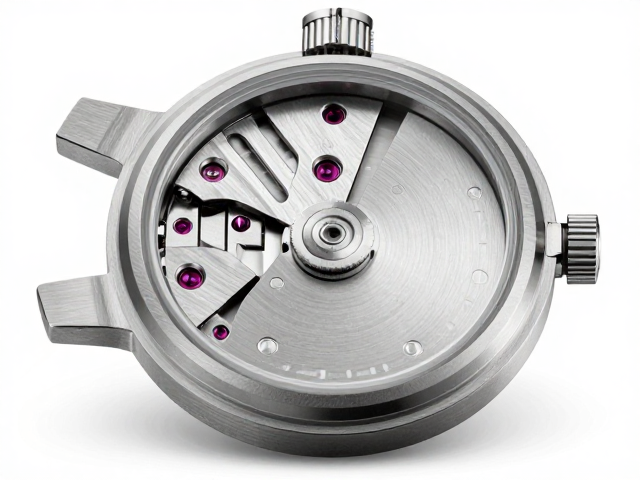
航空级表壳材料的甄选与特性分析 飞行员机械表作为精密计时工具,其表壳材料的选择直接决定了整表的耐用性与抗造能力。在工业实践中,316L不锈钢与钛合金是两大主流基材。316L不锈钢因含有钼元素,具备优异的耐腐蚀性能,尤其在面对海水、汗水等腐
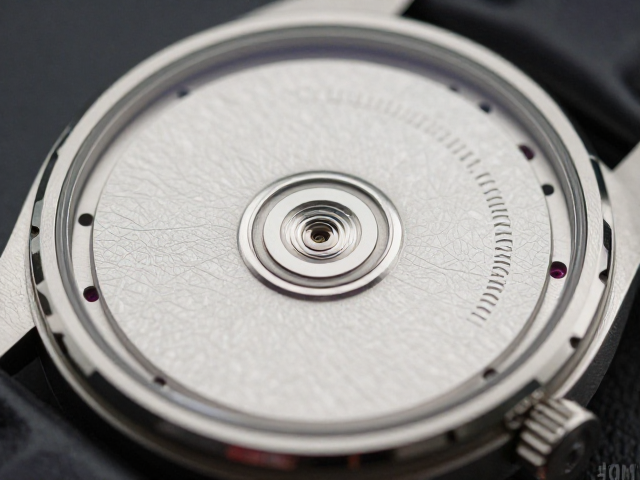
机芯基底与改装市场的供需共振 近年来,日本精工(Seiko)NH35机芯因其极高的稳定性和低廉的维修成本,成为钟表改装圈中最核心的动力单元。随着定制化腕表需求的上升,大量独立制表师和改装品牌涌入这一领域,试图通过替换表盘、指针及表壳来打造
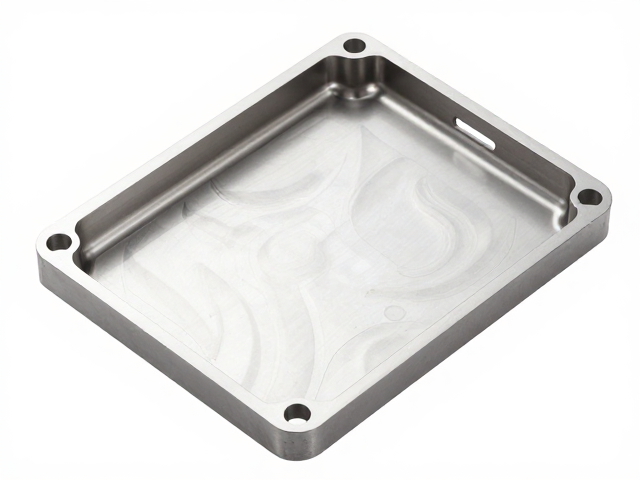
定制机芯壳套与底盖结构的设计逻辑 精密机械腕表的核心在于机芯与外壳的精密配合,定制化的机芯壳套与底盖结构设计是确保走时稳定与防水性能的基础。在设计初期,工程师需依据机芯的具体尺寸、摆轮直径以及齿轮系布局,计算出台肩高度、固定柱位置以及螺纹
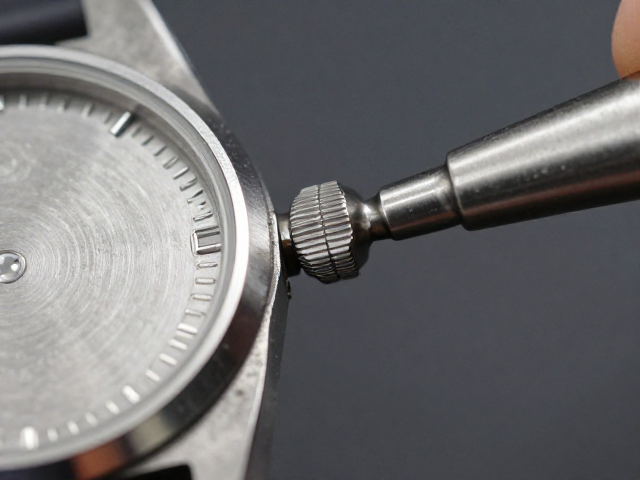
贵金属表壳锻压工艺的材料特性与预处理 贵金属如18K金、铂金或钯金在经历高温锻压过程中,其晶体结构会因应力产生显著的变化,这种物理特性直接决定了表壳成型的难度与最终质感。锻造前的材料退火处理是核心环节,通过精确控制加热温度与保温时间,消除
壳体锻压成型的核心机理与材料选择 壳体锻压成型属于金属塑性加工的重要范畴,其核心在于利用锻压设备对金属坯料施加径向压力,使其产生塑性变形从而获得预定形状和力学性能的零件。这一工艺过程显著细化了金属晶粒,闭合了内部孔隙,使得锻件在纤维方向上
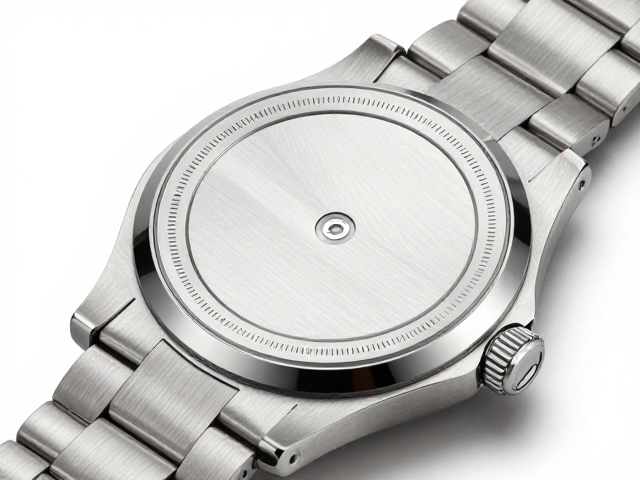
一体式表壳密底设计的核心逻辑与结构优势 一体式表壳密底设计通过将表壳主体与底盖从同一块金属坯料中整体加工而成,彻底消除了传统组装结构中常见的接缝与缝隙。这种结构在物理形态上表现为表壳与底盖之间没有独立的密封圈槽位,而是依靠金属本身的精密配
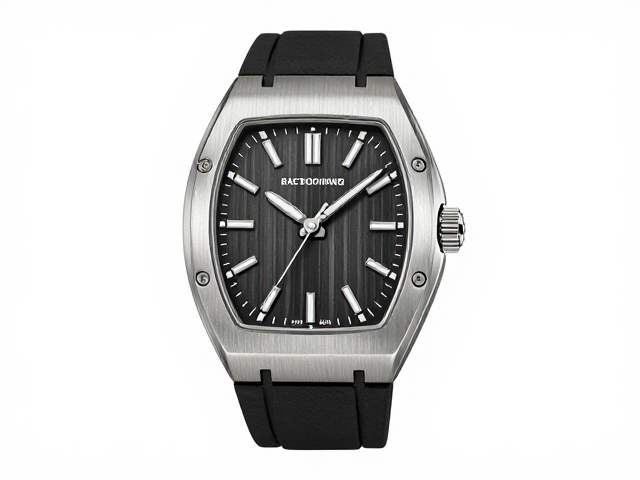
44mm酒桶形表壳的视觉张力与佩戴平衡 在高级制表的版图中,酒桶形表壳始终扮演着连接经典与现代的角色。相较于传统的圆形或方形设计,酒桶形凭借其独特的弧度线条,能够更紧密地贴合人类手腕的自然曲线。44mm这一尺寸在当代男士腕表中代表着一种得
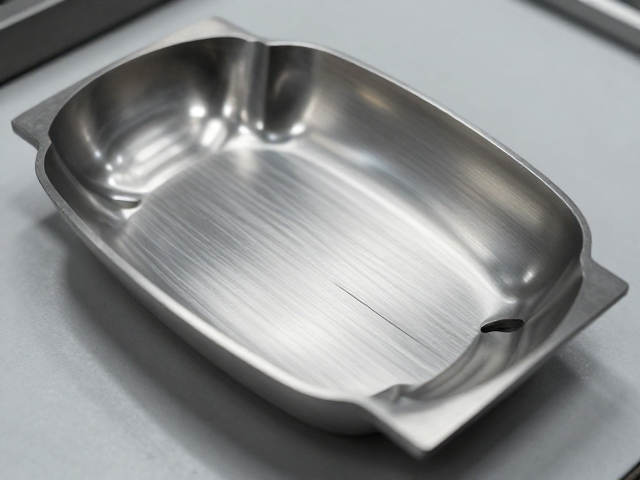
壳体锻压成型工艺解析 壳体锻压成型是金属加工中通过模具对坯料施加压力,使其发生塑性变形从而获得预定形状和尺寸的关键工序。该工艺利用金属在室温或高温下的再结晶特性,通过冲头与凹模的相对运动,使材料沿径向流动填充模腔。常见的锻压方式包括正挤、
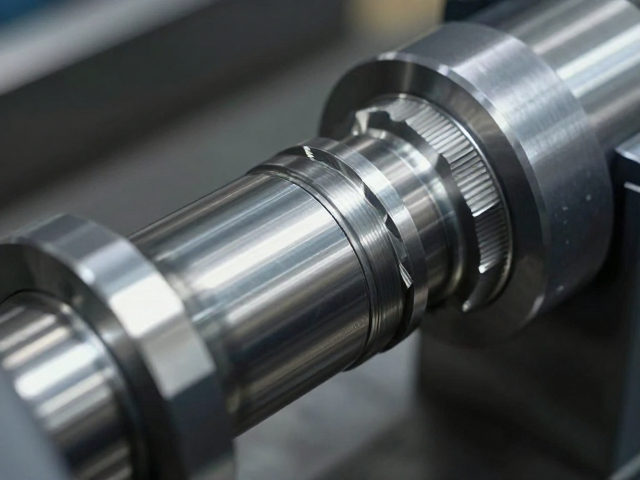
壳体锻压成型中的大腕径适配难点 壳体锻压成型作为精密零部件制造的核心环节,其核心挑战往往集中在大腕径结构的成型稳定性上。所谓大腕径,通常指壳体法兰或连接端部的直径显著大于筒体主体直径,这种几何特征的突变导致金属在塑性变形过程中流动路径复杂
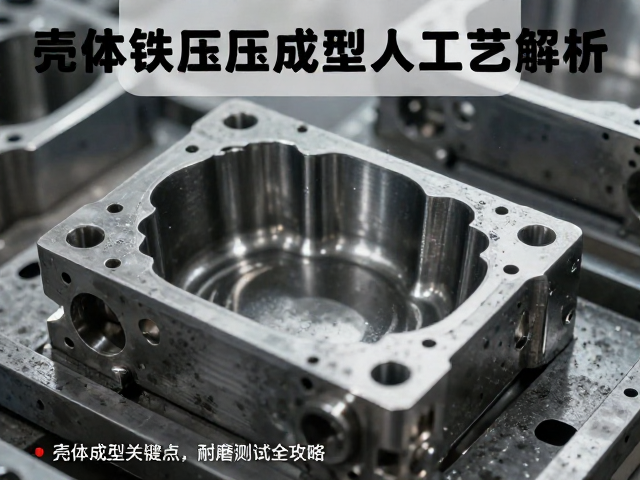
壳体锻压成型工艺的核心逻辑与材料选择 壳体锻压成型并非简单的金属变形,而是利用模具对金属材料施加压力,使其产生塑性变形以获得预定形状和性能的过程。这一工艺主要涵盖自由锻、模锻以及精密冲压等细分领域,其核心在于通过控制变形过程中的应力状态,