圆盘精密车削振幅控制,瑞士机械表高精度工艺解析
精密车削中的振动机理与动态平衡 在瑞士高级制表业的核心制造环节中,圆盘精密车削面临着微米级甚至纳米级的精度挑战,任何微小的振动都会直接导致工件表面产生波纹,进而破坏机芯摆轮游丝系统的等时性。车削过程中的自激振动与受迫振动会改变刀具与毛坯之
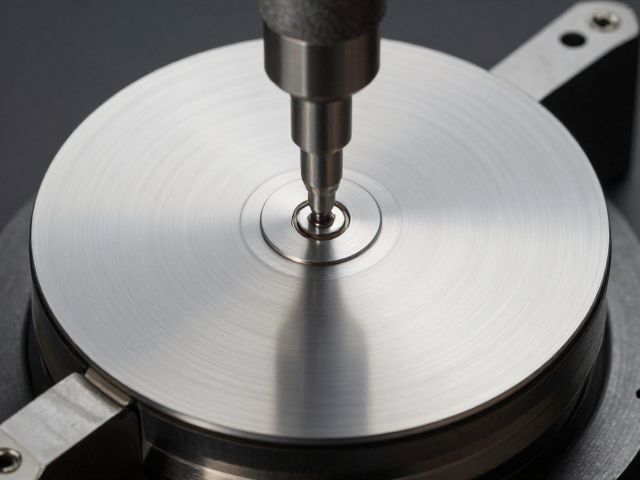
精密车削中的振动机理与动态平衡 在瑞士高级制表业的核心制造环节中,圆盘精密车削面临着微米级甚至纳米级的精度挑战,任何微小的振动都会直接导致工件表面产生波纹,进而破坏机芯摆轮游丝系统的等时性。车削过程中的自激振动与受迫振动会改变刀具与毛坯之
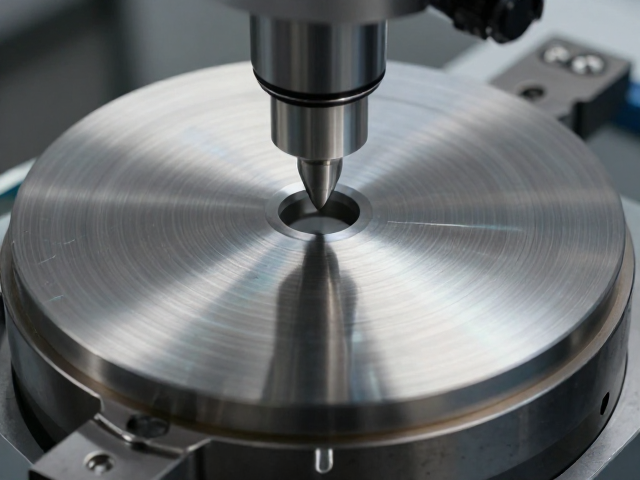
精密车削中圆盘件的热变形与刀具磨损机理 在微米级精度的圆盘精密车削过程中,热变形是导致尺寸超差的核心变量。高转速切削产生的切削热会迅速传导至工件内部,由于圆盘结构具有较大的散热面积,其径向与轴向的热膨胀系数存在显著差异,极易形成非对称的热
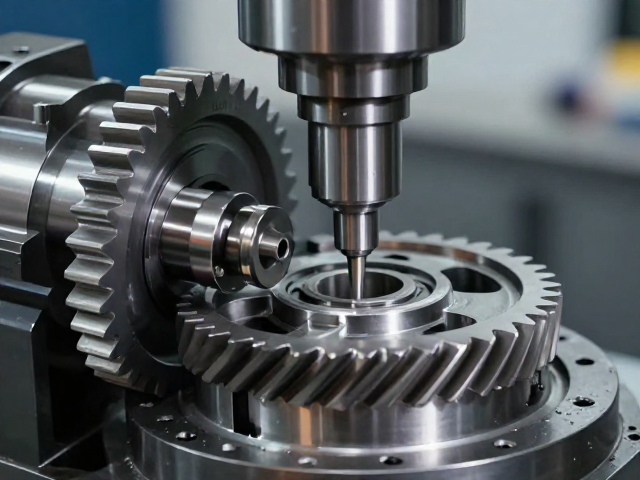
齿形精密铣削的核心技术逻辑 齿轮作为机械传动系统中的核心部件,其啮合精度直接决定了整机的运行效率与寿命。齿形精密铣削工艺通过高精度的数控铣削设备,对齿轮毛坯进行多轴联动加工,以微米级的误差控制实现齿廓的理论曲线逼近。这种工艺摒弃了传统滚齿
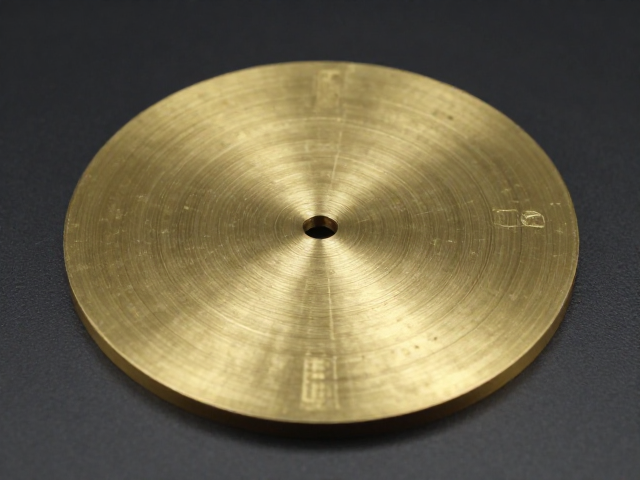
黄铜材料特性与刀具选择的从动关系 黄铜作为铜锌合金,其导热性好且切削性能优良,但高锌含量易导致粘刀现象,这在精密车削中会直接影响工件表面的微观质量。为了确保长期稳定性,刀具材料的选择必须超越常规的硬度考量,重点关注刃口的耐磨性与抗冲击能力
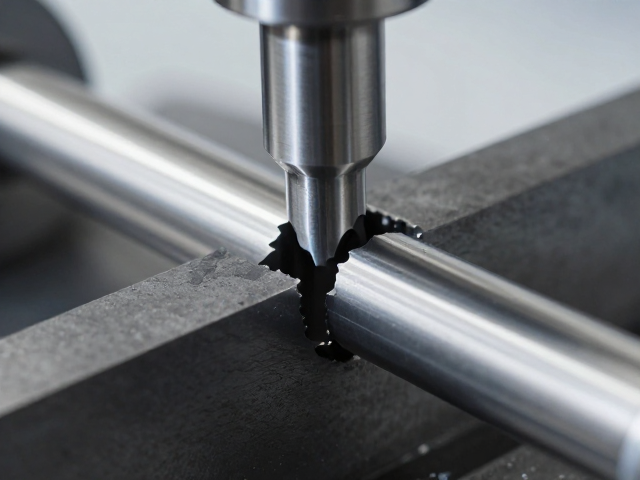
齿形精密铣削工艺中轴榫断裂原因解析 在高精度齿轮或传动轴的加工过程中,轴榫部位的断裂往往表现为突发性失效,其根本原因通常源于切削过程中的残余应力集中与微观裂纹扩展。精密铣削时,刀具与工件接触区域存在剧烈的塑性变形,若切削参数设置不当,如进
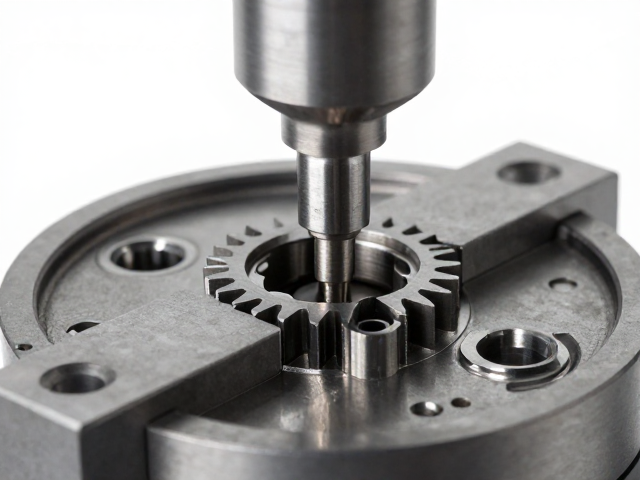
齿形几何重构与啮合间隙优化 连接擒纵机构的核心在于能量传递的连贯性,而传统制造工艺中因刀具磨损或装夹误差导致的齿廓偏差,会直接造成啮合过程中的冲击与能量损耗。齿形精密铣削技术通过高精度五轴联动控制,能够严格遵循渐开线或摆线理论曲线,消除传
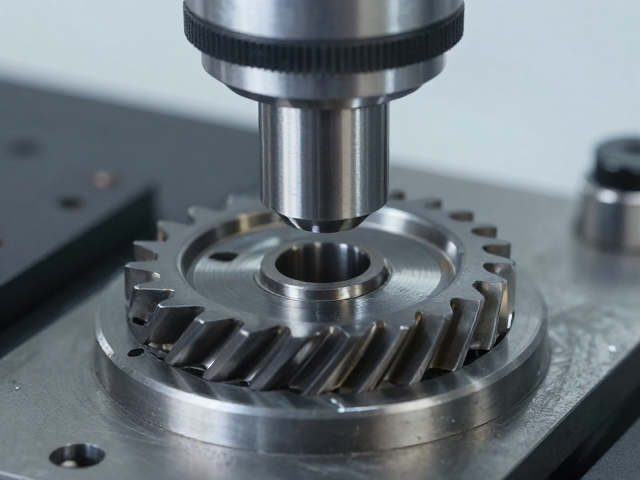
齿形精密铣削过轮现象的微观表征与成因机理 在齿形精密铣削过程中,过轮现象常表现为刀具切入与离开工件瞬间产生的微小振动或轨迹偏差,这种动态不稳定性会直接导致齿廓表面出现微观的波纹度或毛刺。通过高倍光学显微镜或扫描电子显微镜对加工后的齿面进行
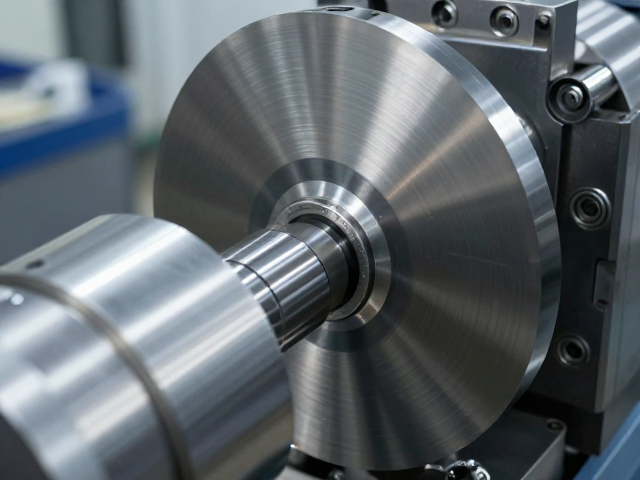
圆盘精密车削中的摆频异常现象解析 在高精度圆盘零件的车削加工过程中,主轴系统的稳定性直接决定了最终产品的几何精度与表面质量。所谓“摆频异常”,通常指的是主轴在低速或中速运行阶段,其旋转频率出现非周期性的波动或偏移,这种微观层面的频率扰动会
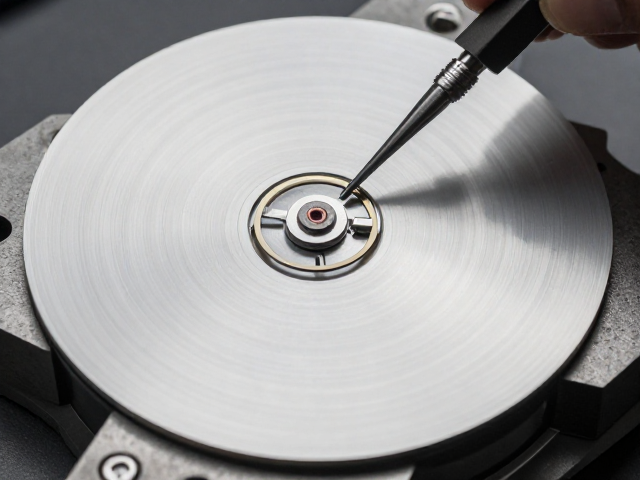
圆盘精密车削工艺的核心技术与精度控制 圆盘精密车削是制造高端手动机械机芯摆轮轮缘的关键工序,其核心在于利用高精度数控车床对合金圆盘进行微米级的切削与成型。在这一过程中,材料的选择至关重要,常见的材质包括铍铜合金、钛合金以及经过特殊处理的钢
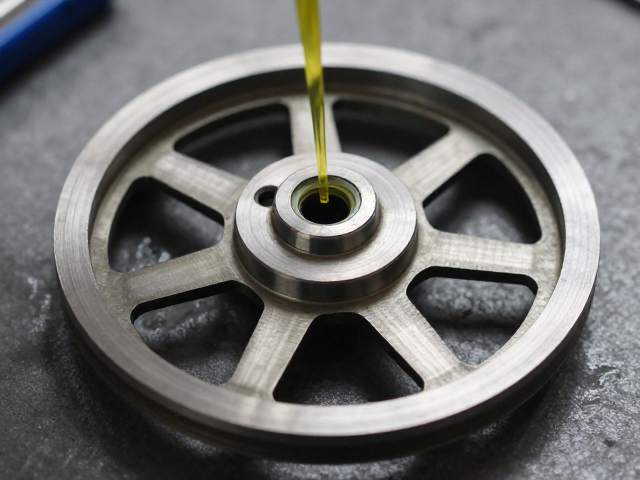
摆轮辐条防震油更换的操作规范 摆轮游丝组件是机械腕表机芯中负责精准计时的核心振荡系统,其中摆轮辐条与摆轮盘的连接处常配有微型防震器或支撑点,这些部位在长期运行中会因摩擦产生微量金属屑,若不及时清理并重新施加专用防震油,会导致摆轮转动阻力增
旋转部件动力学特性对加工振动的影响机制 在钛合金圆盘的高精度车削过程中,机床主轴与工件夹持系统构成的旋转组件具有显著的惯性特征。当主轴在高速旋转状态下遭遇切削力的瞬时扰动,巨大的回转惯量会导致系统响应滞后,进而激发低频颤振。这种由惯性引起
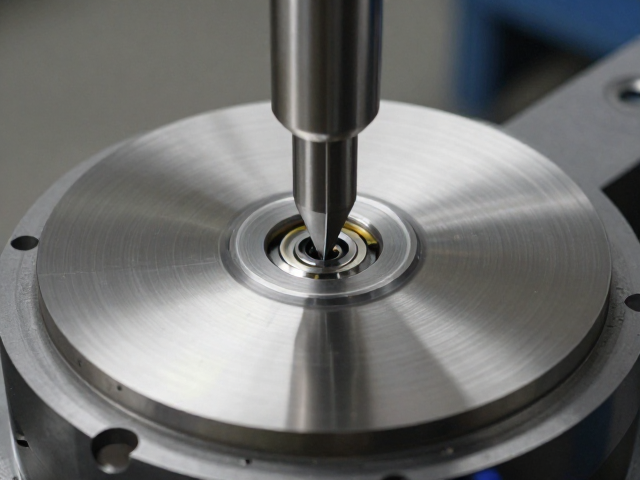
精密车削中的防震轴尖加工难点 防震轴尖作为高频摆轮的核心部件,其几何精度直接决定了机械腕表或精密仪器在受到外部冲击时擒纵机构的稳定性。在传统的加工环境中,轴尖与夹板的接触点极易因微弱的振动产生应力集中,导致材料疲劳甚至断裂。为了实现真正的