齿形精密铣削工艺如何优化擒纵机构?走时故障排查指南
齿形精密铣削工艺的核心逻辑与擒纵机构性能关联 擒纵机构作为机械腕表的心脏,其走时精准度直接受制于擒纵叉与擒纵轮之间的能量传递效率。传统的铸造或压印工艺难以在微观层面实现完美的几何匹配,导致接触点存在微小偏差,进而引发摩擦力波动。通过精密铣
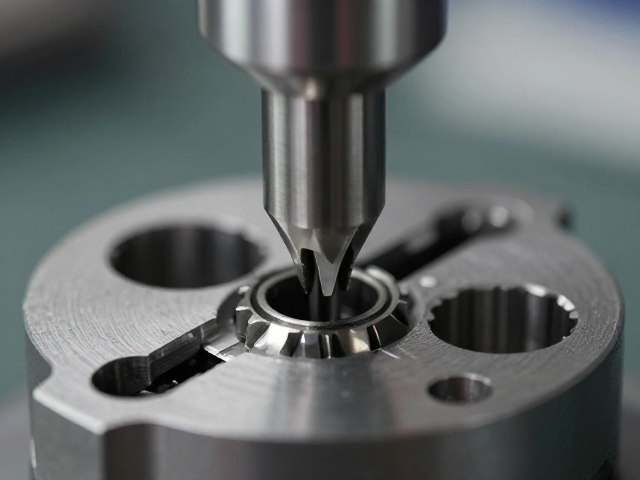
齿形精密铣削工艺的核心逻辑与擒纵机构性能关联 擒纵机构作为机械腕表的心脏,其走时精准度直接受制于擒纵叉与擒纵轮之间的能量传递效率。传统的铸造或压印工艺难以在微观层面实现完美的几何匹配,导致接触点存在微小偏差,进而引发摩擦力波动。通过精密铣
精密车削在古董表修复中的核心地位 古董机械表的修复往往面临着极端的精度挑战,尤其是当表壳或表冠出现磨损、变形需要重新加工时,传统的手工打磨难以保证原始设计的几何公差。圆盘精密车削技术通过高精度的数控车床与专用夹具,能够对微型金属部件进行微
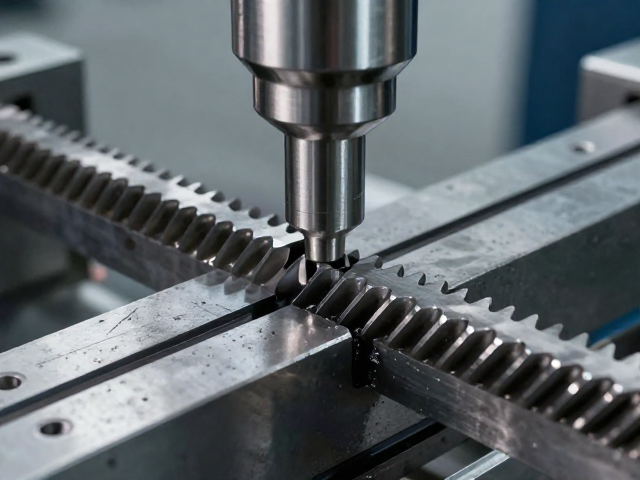
齿形精密铣削的核心技术逻辑 齿形精密铣削依赖于高精度滚齿机或专用成形铣削设备,其核心在于刀具与工件之间的展成运动或成形运动。在加工过程中,刀具的几何形状直接决定了齿廓的最终形态,因此刀具刃口的磨损控制及安装精度是保证齿形精度的关键变量。现
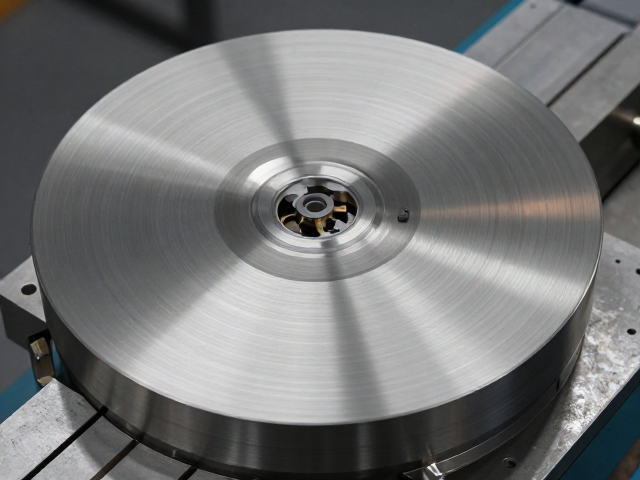
圆盘精密车削工艺中的摆轮轮缘消磁器加工难点 摆轮轮缘作为机械腕表机芯中的核心调速部件,其几何精度与表面状态直接决定了计时的等时性与稳定性。在精密车削过程中,摆轮轮缘通常表现为极薄的环形结构,材料多采用铍青铜或硅基材料,这类材料在切削过程中
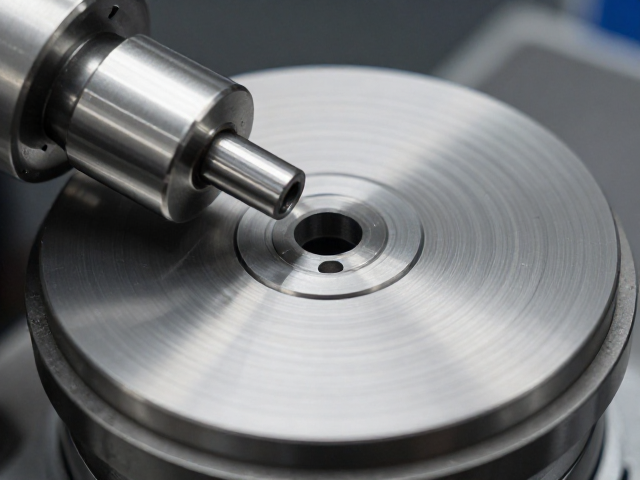
精密车削中的磁残留问题及其对加工精度的影响 在圆盘类零件的精密车削过程中,材料在经历切削、冷却液冲刷以及刀具接触等物理过程后,极易因磁场感应产生残留磁性。这种磁残留并非单一现象,而是由工件材料本身的导磁特性与环境磁场共同作用的结果。对于高
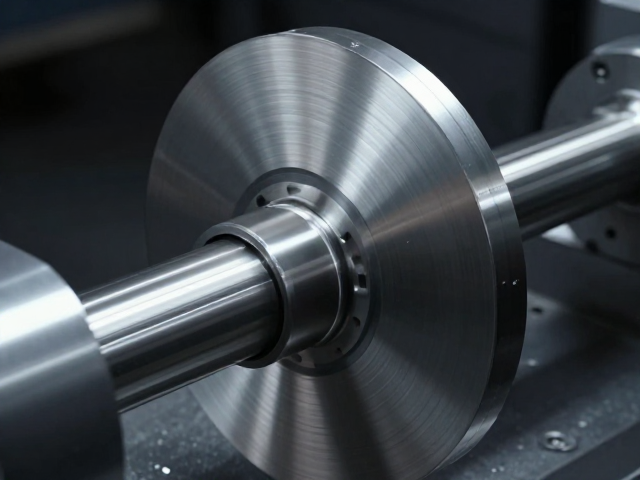
等时性控制的核心逻辑与主轴热平衡 圆盘精密车削过程中,等时性控制并非简单的时间同步,而是对切削热、切削力及材料微观组织演变在时间维度上的精准映射。当工件在高速旋转中经历切削、进给和退刀等动作时,主轴系统的热变形会直接导致加工基准的漂移,进
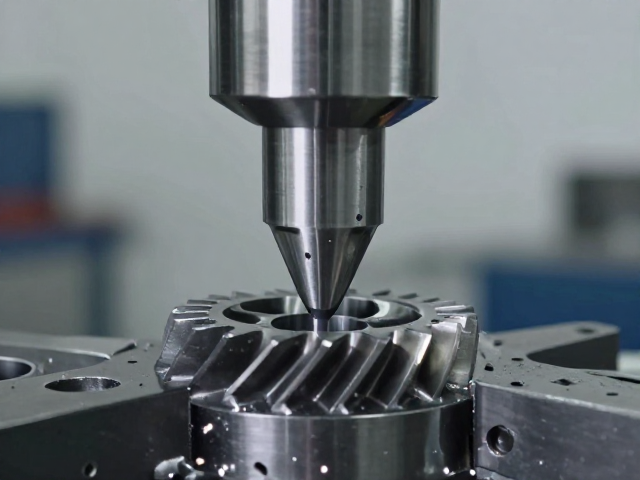
齿形精密铣削的核心工艺与精度控制 齿形精密铣削是确保齿轮传动系统稳定运行的基础环节,其核心在于通过高精度的数控铣削设备,严格遵循渐开线或摆线等理论齿廓进行加工。在实际操作中,刀具的选择与路径规划直接决定了齿面的微观几何形状,进而影响啮合时
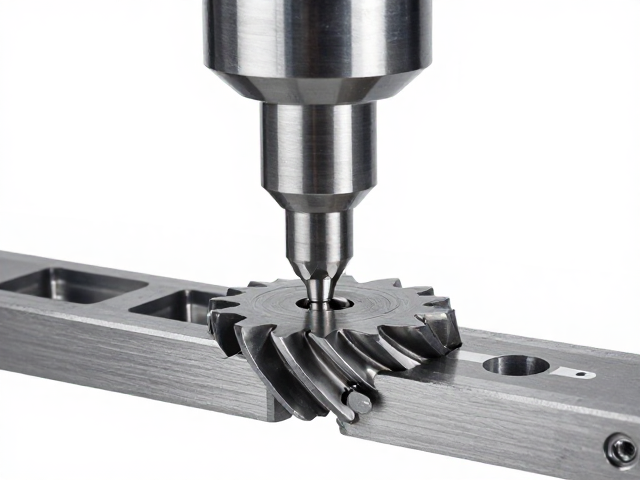
齿形精密铣削的核心机理与加工精度控制 齿形精密铣削并非简单的切削过程,而是通过成形铣刀或数控成形技术,严格遵循渐开线或其他特定齿廓曲线,对齿轮毛坯进行高精度材料去除的工艺。在这一过程中,刀具的刃口形状必须与目标齿轮的齿槽形状完全一致,或者
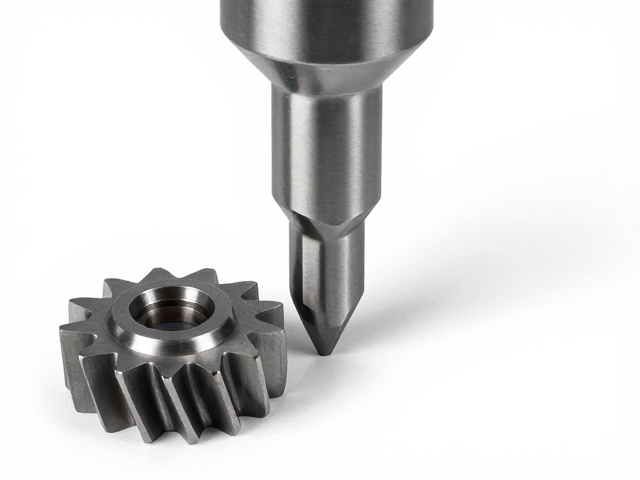
瑞士标准件齿形精密铣削的核心技术壁垒 瑞士在精密机械加工领域保持着长期的技术领先,其标准件齿形铣削工艺的核心在于对刀具路径控制与热变形管理的极致追求。在高精度齿轮与连接件的生产中,瑞士制造商普遍采用多轴联动加工中心,通过实时补偿算法消除机
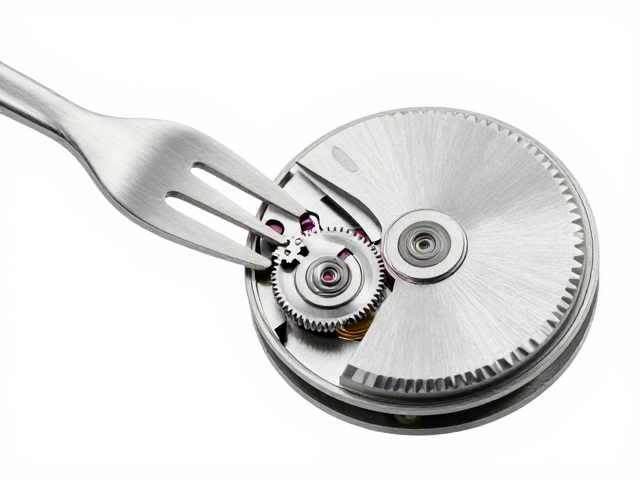
叉瓦机构的动态交互与能量传递机制 擒纵叉与擒纵轮之间的咬合并非静态接触,而是基于冲击角与释放角的精密动态平衡。在机械腕表机芯中,叉瓦(即擒纵叉上的 jewels)承担着引导擒纵轮棘爪进出、并将摆轮动能转化为驱动腕力的核心职能。当摆轮摆动至
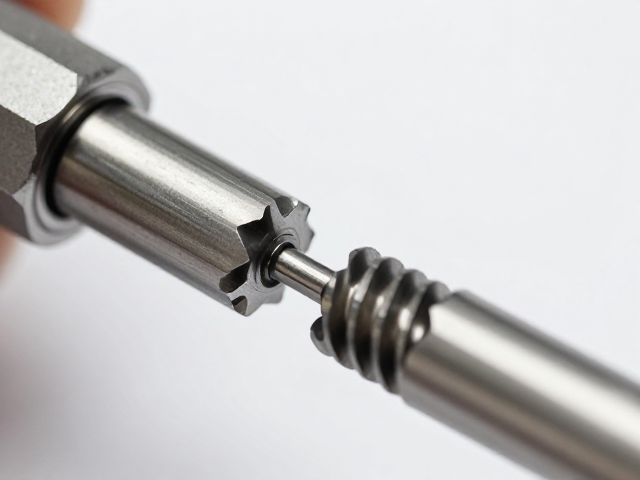
齿形精密铣削的核心技术与微观控制 在高级制表领域,齿轮不仅是传递动力的机械枢纽,更是决定走时精度的关键变量。齿形精密铣削技术通过高刚性主轴与微米级刀具的配合,直接在毛坯材料上切削出行星轮、中心轮或擒纵轮的复杂齿廓。这一过程对刀具的径向跳动
叉瓦咬合传动原理的核心机制 擒纵机构中的叉瓦组件承担着将擒纵轮释放的能量高效传递给振荡系统的关键职能,其核心在于叉瓦头与擒纵轮齿尖的精密接触与滑动。当摆轮摆动至冲程阶段,叉瓦头推动擒纵轮齿尖,产生切向力,这一过程并非简单的碰撞,而是基于金